- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Explicación del estampado de metales: la guía completa de procesos, materiales y costos
Explicación del estampado de metales: la guía completa de procesos, materiales y costos
2026-09-07
A un ingeniero de compras se le acaba de pedir que consiga 60.000 soportes de acero inoxidable. Llegan tres cotizaciones y el precio más bajo por pieza se sitúa casi un 40% por debajo de los demás, pero conlleva un cargo por herramientas de 15.000 dólares. La brecha no es un error: la cotización baja proviene del estampado de metal. Que ese precio sea real depende del troquel, la capacidad de la prensa, el material y el volumen de producción que hay detrás.
El estampado de metal es la forma más rentable de producir en masa piezas de chapa de precisión. Una prensa fuerza una tira de chapa entre un punzón y una matriz y produce una pieza terminada en una fracción de segundo por carrera. El estampado no es una operación única, sino una familia de procesos (cortado, doblado, embutición profunda y más) que cubren piezas desde cubiertas de baterías hasta marcos de computadoras portátiles.
Contenido
- 1 ¿Qué es el estampado de metales?
- 2 Cómo funciona el proceso de estampado
- 3 Estampado de metales frente a procesos de fabricación alternativos
- 4 Comportamiento de costos en diferentes volúmenes de producción
- 5 Consideraciones sobre materiales y diseño de troqueles
- 6 Aplicaciones industriales y distribución de mercado
- 7 Selección de Proveedores y Control Total de Costos
- 8 Asesoramiento sobre mantenimiento y cumplimiento
¿Qué es el estampado de metales?
El estampado de metal es un proceso de conformado en frío que da forma a láminas planas de metal en piezas utilizando una prensa y un juego de troqueles. La lámina, suministrada en forma de bobina o tira, se alimenta entre un punzón y una matriz. El punzón desciende bajo presión y el metal se corta, dobla o estira para llenar la cavidad del troquel. Cada golpe de prensa crea una pieza; En un troquel progresivo, una pieza terminada sale de cada golpe.
La conclusión es sencilla: el estampado gana en volumen. Una vez construida la matriz, el costo por pieza cae drásticamente porque el proceso se ejecuta a alta velocidad, no produce virutas y solo consume la lámina en bruto y el lubricante. En cantidades superiores a unas pocas decenas de miles, un componente estampado cuesta habitualmente entre un 50% y un 80% menos que la misma pieza mecanizada a partir de una palanquilla.
Operaciones comunes de estampado
- Supresión: cortar un contorno plano de la hoja.
- Perforación: perforar agujeros o ranuras en la pieza.
- Doblar: doblar la hoja a lo largo de un eje recto.
- Embutición profunda: tirar de la hoja para darle forma de taza o recinto.
- Acuñar y estampar: presionar detalles finos de la superficie con una alta fuerza localizada.
Alta velocidad
Cientos de golpes por minuto.
Cientos de golpes por minuto.
Costo impulsado por las herramientas
Alto por adelantado, bajo por pieza.
Alto por adelantado, bajo por pieza.
Gama de materiales
Acero, inoxidable, aluminio, cobre.
Acero, inoxidable, aluminio, cobre.
Tolerancia repetible
Estable dentro de ±0,05 mm después de la configuración.
Estable dentro de ±0,05 mm después de la configuración.
Cómo funciona el proceso de estampado
Cinco pasos deciden el resultado de un proyecto de pieza estampada:
- Revisión del diseño de piezas y de la capacidad de fabricación: las tolerancias, el espesor del material, los tamaños de los orificios, los radios de curvatura y los requisitos de los bordes se comparan con las reglas de estampado antes de comenzar con el mecanizado.
- Diseño y fabricación de troqueles: el troquel es el elemento de mayor costo, se mecaniza a partir de acero para herramientas endurecido, se ensambla con guías y resortes y se prueba hasta que la pieza cumple con el dibujo.
- Selección y preparación de materiales: las bobinas o tiras se especifican por grado, espesor, ancho y acabado superficial; Los certificados de materiales confirman la química.
- Configuración de la prensa: la matriz se monta en una prensa seleccionada por tonelaje, carrera y altura de cierre; Las prensas de 80 a 400 toneladas cubren la mayoría de las piezas de tamaño mediano.
- Estampado y operaciones secundarias: la producción se realiza a alta velocidad, luego sigue el desbarbado, el roscado, el lavado, el tratamiento de superficies o el montaje.
El concepto del troquel importa tanto como la prensa. Troqueles progresivos transportan la tira a través de múltiples estaciones; Los troqueles de transferencia mueven espacios en blanco individuales entre estaciones. La elección cambia el costo de las herramientas y el tiempo del ciclo; Las diferencias prácticas se tratan en esta comparación entre el estampado de metal progresivo y el estampado por transferencia.
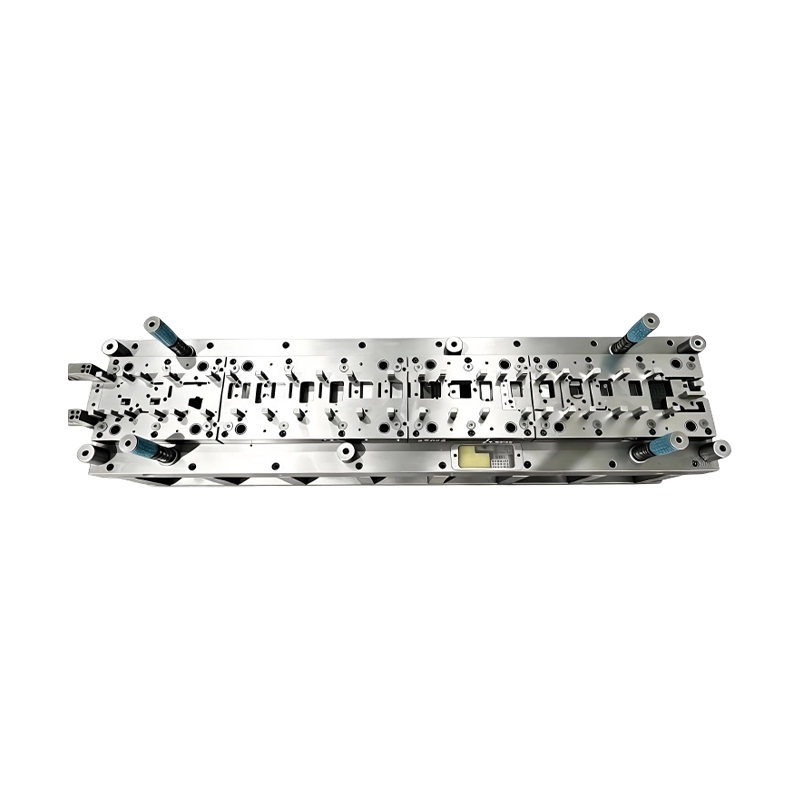
Para componentes automotrices con tiradas largas, los moldes progresivos son la opción estándar porque convierten una bobina en una pieza terminada en una sola pasada, sin intervención del operador entre estaciones.
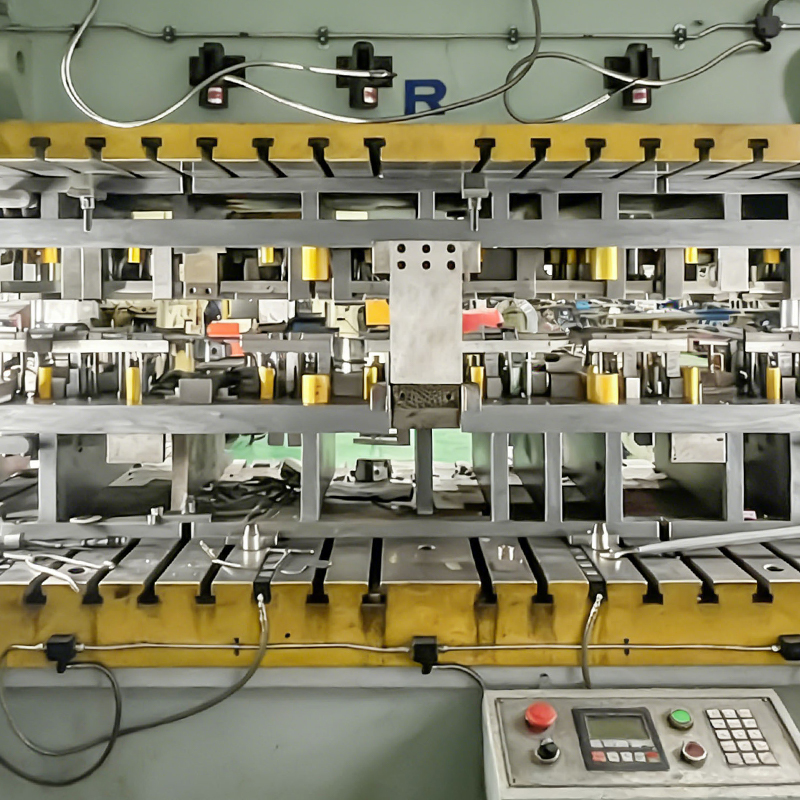 Molde progresivo continuo para carcasas de motores automotrices Este molde está construido para una producción de gran volumen con componentes de aleación de acero para mayor resistencia al desgaste y un diseño modular para un fácil mantenimiento, lo que lo convierte en un fuerte candidato para el estampado automotriz de tiradas largas donde la eficiencia en una sola pasada es esencial. Ver producto →
Estampado de metales frente a procesos de fabricación alternativos
Cuando un equipo de diseño selecciona un proceso para una pieza de chapa metálica, la lista corta suele ser el estampado, el mecanizado CNC, el corte por láser y, a veces, la fundición a presión. La cantidad y la tolerancia deciden la respuesta.
Proceso
Costo de herramientas
Costo unitario
Tolerancia típica
Plazo de entrega de herramientas
Mejor volumen
Estampado de metales
Alto
Bajo en volumen
±0,05 a ±0,10 mm
4 a 8 semanas
10.000
Mecanizado CNC
Ninguno o bajo
Alto
±0,02 a ±0,05 mm
dias
1–1000
Corte por láser
Ninguno
Medio
±0,10 a ±0,20 mm
dias
1–5000
fundición a presión
muy alto
Bajo
±0,05 a ±0,10 mm
6 a 12 semanas
10.000
Gamas indicativas para piezas simples de chapa; Los valores reales dependen de la geometría, el material y el equipo del proveedor.
La compensación es clara. El mecanizado CNC ofrece tolerancias estrictas sin inversión en herramientas, pero el costo unitario sigue siendo alto. El corte por láser es flexible para perfiles 2D complejos con un volumen reducido, pero no crea curvas ni formas profundas por sí solo. El estampado requiere la mayor inversión inicial, pero una vez que se prueba el troquel, el costo unitario es el más bajo. Por debajo de unos pocos miles de partes, la amortización es dura; A partir de diez mil piezas, el estampado es difícil de superar.
Comportamiento de costos en diferentes volúmenes de producción
El costo oculto más profundo en el estampado no es el tiempo de publicación: es la amortización del troquel más el desperdicio. La curva de costo por pieza cae rápidamente una vez que se paga por las herramientas.
100 1.000 piezas
32 10.000 piezas
18 50.000 piezas
12 100.000 unidades
Con 10.000 piezas, el coste por pieza cae a aproximadamente un tercio del nivel de 1.000 piezas; con 100.000 piezas llega a unas 12. La disminución se debe a la distribución de herramientas y configuración en más unidades; el piso es materia prima más tiempo de impresión.
Al comparar cotizaciones, calcule el costo total de propiedad: herramientas más precio unitario multiplicado por volumen, más riesgo de calidad. Una cotización que evita el cargo por herramientas pero que conlleva un precio unitario alto es el camino más costoso a escala. Un precio de herramientas que parece alto pero que incluye acero endurecido para troqueles y un paquete de repuestos a menudo supera a un troquel barato que se desgasta prematuramente.
Consideraciones sobre materiales y diseño de troqueles
Materiales estampados típicos
- Acero con bajo contenido de carbono (DC01 o SPCC): moldeable y de bajo costo, utilizado para soportes, chasis y piezas de refuerzo.
- Acero inoxidable (SUS301 o SUS304): resistente a la corrosión, mayor recuperación elástica, más exigente con el troquel.
- Aleaciones de aluminio (5052 o 6061): livianas, comunes en carcasas de baterías de vehículos eléctricos y disipadores de calor; Se requieren radios de curvatura mayores para evitar grietas.
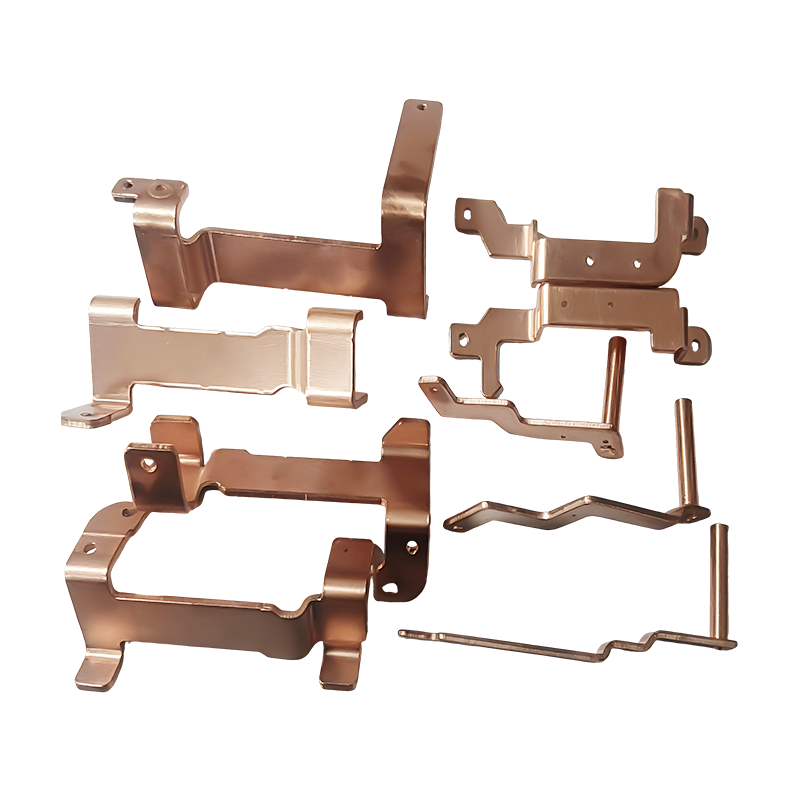
- Aleaciones de cobre: excelente conductividad, utilizadas en barras colectoras, conectores y terminales.
El diseño del troquel controla cómo se comporta el material. La holgura entre el punzón y la matriz decide la calidad del borde de corte: muy poca produce un corte secundario y rebabas; demasiado aumenta las rebabas y reduce la rectitud de los bordes. Para chapas de acero de 1,5 mm, un punto de partida común es un espacio libre del 5 al 8% del espesor.
La dureza importa. Los aceros avanzados de alta resistencia reducen el peso del vehículo pero aceleran el desgaste de las matrices, por lo que se necesita acero para herramientas más duro y un afilado más frecuente. Si el dibujo requiere una tolerancia inferior a ±0,05 mm, el troquel necesita guías ajustadas y la prensa debe mantener la repetibilidad. Los troqueles de estampado electrónico, por ejemplo, se someten a tolerancias más estrictas que los troqueles de electrodomésticos porque las piezas de conector y blindaje deben ajustarse a las placas ensambladas sin necesidad de volver a trabajar.
Aplicaciones industriales y distribución de mercado
Las piezas estampadas aparecen en casi todos los sectores manufactureros, pero el equilibrio es desigual. A continuación se muestra la división aproximada de la demanda.
Automoción y vehículos eléctricos: 45%
Electrónica: 25%
Electrodomésticos: 15%
Equipos industriales: 15%
La automoción, incluidos los vehículos eléctricos, es el mercado más grande. Los paneles de la carrocería, los soportes del chasis, los marcos de los asientos, las carcasas del motor y las cubiertas de la batería están estampados. Los vehículos eléctricos impulsan especialmente la demanda de estampados de precisión relacionados con baterías, como barras colectoras de cobre.
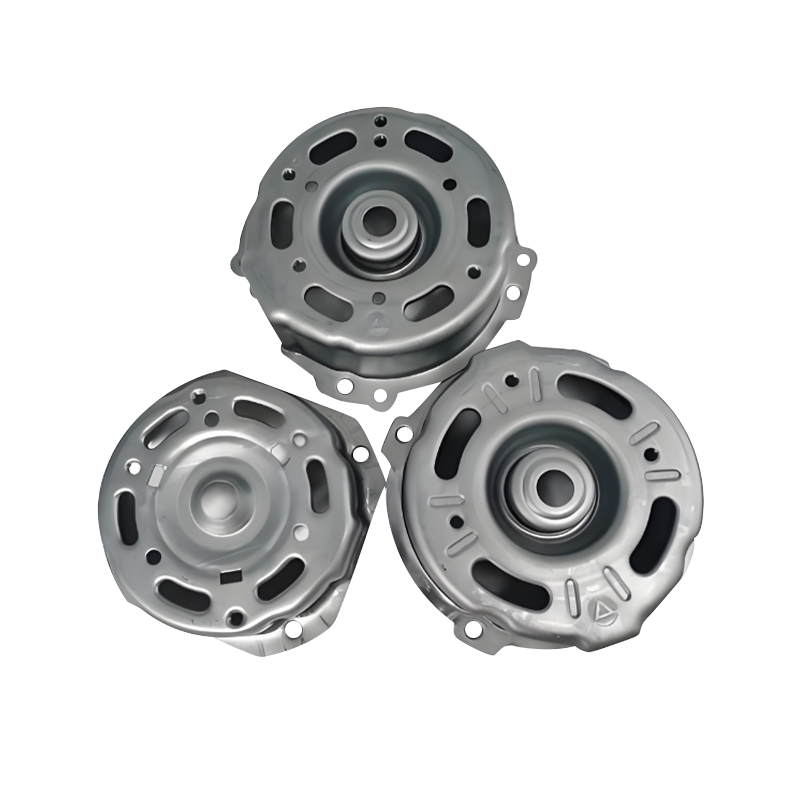 Carcasas de motor estampadas con precisión para aplicaciones automotrices Estos estampados utilizan acero o aluminio de alta resistencia con tolerancias estrictas y características de disipación de calor, lo que respalda directamente la creciente demanda de carcasas de motor duraderas en vehículos eléctricos y convencionales. Ver producto →
La electrónica es el segundo campo más grande. Los marcos de las computadoras portátiles, las bases grandes de las computadoras y muchas piezas pequeñas de los teléfonos móviles se estampan porque combinan material delgado, orificios finos y bajo costo con un gran volumen. Le siguen los electrodomésticos, las carcasas de los hornos y los grandes paneles pintados; Los equipos industriales añaden carcasas de servoaccionamiento y componentes de compresores.
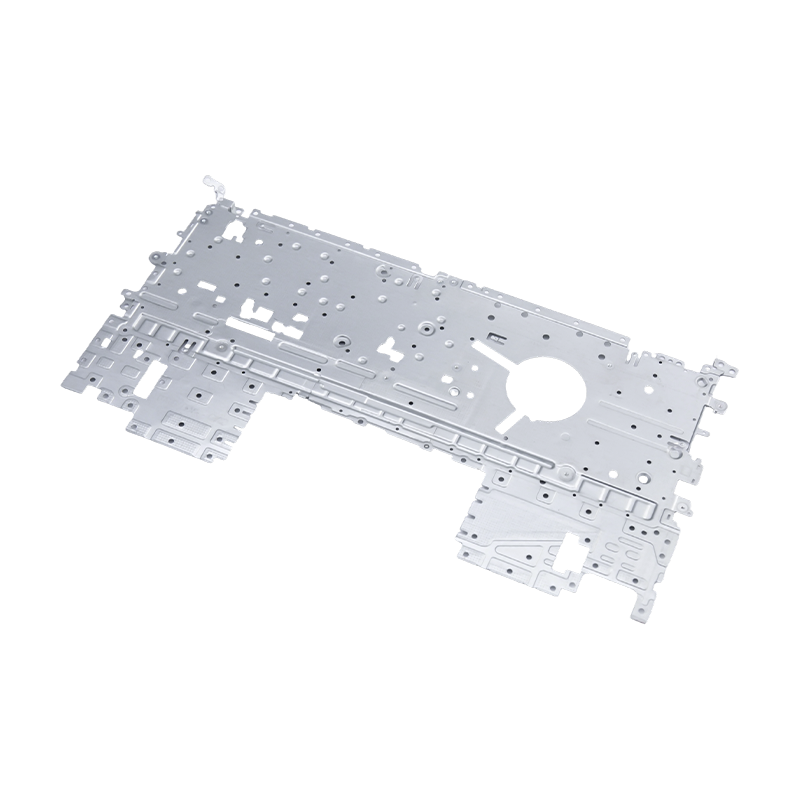 Chasis de computadora portátil y piezas de estampado interno Fabricados con acero laminado en frío, aluminio o aleación de magnesio, estos componentes ofrecen bordes lisos, orificios precisos y resistencia a la corrosión, lo que los hace adecuados para marcos de portátiles y conjuntos estructurales de calidad cosmética. Ver producto →
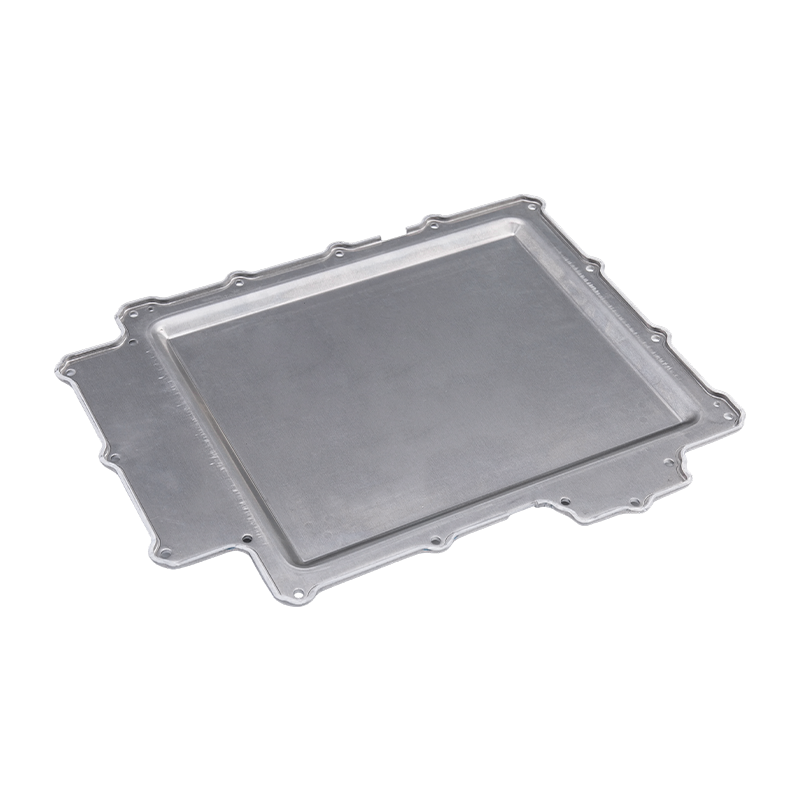
Una familia de piezas se asigna a cada sector. Para los sistemas de propulsión electrificados, los estampados de la carcasa del motor combinan una embutición profunda con una concentricidad ajustada. Los estampados de la tapa de la batería exigen planos y patrones de orificios precisos. Los estampados para portátiles requieren superficies de calidad cosmética sin rayones ni piel de naranja.
Selección de Proveedores y Control Total de Costos
Seleccionar un socio de estampado es más importante que cualquier dimensión de dibujo. Utilice una secuencia de evaluación breve en lugar de comparar precios únicamente.
1. Definir la envolvente de la pieza.
Grado del material, espesor, tolerancia, acabado superficial y volumen anual.
Grado del material, espesor, tolerancia, acabado superficial y volumen anual.
2. Ejecute una revisión de DFM
Verifique los radios de curvatura, las distancias entre orificios y bordes y la profundidad del dibujo.
Verifique los radios de curvatura, las distancias entre orificios y bordes y la profundidad del dibujo.
3. Comparar el costo total
Herramientas más precio unitario multiplicado por volumen, más riesgo de entrega y calidad.
Herramientas más precio unitario multiplicado por volumen, más riesgo de entrega y calidad.
4. Verificar capacidad
Rango de tonelaje de prensa, equipo de inspección y experiencia en piezas similares.
Rango de tonelaje de prensa, equipo de inspección y experiencia en piezas similares.
5. Acordar la propiedad de las herramientas
Quién se queda con el troquel, cómo se cotizan los nuevos ensayos y política de repuestos.
Quién se queda con el troquel, cómo se cotizan los nuevos ensayos y política de repuestos.
A menudo se pasan por alto dos cuestiones. Primero, pregunte sobre el grado del acero del troquel y el tratamiento térmico: un troquel hecho de acero para herramientas de calidad, endurecido y recubierto, produce piezas consistentes para más carreras. En segundo lugar, pregunte cómo se manejan las pruebas. Una pieza puede verse bien en una revisión de herramienta suave y aun así cambiar de dimensión en el troquel de producción. El procedimiento de prueba determina si el primer lote llega a tiempo. Una empresa que construye la matriz, realiza el estampado e integra la automatización internamente (como lo hace Suzhou Shuangqisi Mold Equipment con sus líneas de moldes, piezas de estampado y automatización) traslada una pieza del diseño a la producción con menos entregas.
Asesoramiento sobre mantenimiento y cumplimiento
La calidad del estampado se mantiene, no se logra una vez. El desgaste de los troqueles, la alineación y el acabado de la superficie se degradan a medida que se acumulan los trazos. Un cronograma práctico incluye limpiar y lubricar las guías de los troqueles, verificar la holgura del punzón y del troquel, monitorear la altura de las rebabas a intervalos definidos y reafilar los bordes cortantes antes de que la calidad se salga de la tolerancia. Para piezas de alto rendimiento, los insertos de repuesto o un troquel duplicado evitan el tiempo de inactividad cuando aparece desgaste.
Los clientes regulados también esperan pruebas documentadas:
- Gestión de calidad ISO 9001 como línea base.
- IATF 16949 para componentes automotrices, incluidos planes de control y presentación de PPAP.
- Certificados de material que rastrean cada bobina hasta su molino.
- Declaraciones RoHS y REACH para productos electrónicos enviados a Europa.
Esto no es papeleo por sí solo. Una pieza estampada puede verse correcta mientras que la química del recubrimiento o el material base no cumplen con las especificaciones. Los proveedores con registros rastreables agilizan el análisis de la causa raíz cuando aparece una desviación, protegiendo tanto la calidad como la entrega.
El estampado de metal recompensa a los equipos que planifican con antelación. Defina la banda de tolerancia de manera realista, elija un concepto de matriz que se ajuste al volumen y al material, y evalúe a los proveedores según el costo total y la evidencia de calidad en lugar del precio por pieza únicamente. Cuando el troquel es correcto, la prensa es capaz y el material es rastreable, el estampado ofrece el costo más bajo por pieza en la producción en masa, desde cubos de ruedas de dos ruedas y carcasas de motores hasta marcos de computadoras portátiles.
Publicación anterior
Estampado progresivo de aluminio: proceso, aleaciones, consejos de diseño y guía de costos
Siguiente publicación
Proceso de estampado de metal: cómo las herramientas, el diseño de matrices y la automatización influyen en el costo de las piezas
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
