- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Proceso de estampado de metal: cómo las herramientas, el diseño de matrices y la automatización influyen en el costo de las piezas
Proceso de estampado de metal: cómo las herramientas, el diseño de matrices y la automatización influyen en el costo de las piezas
2026-09-01
Un gerente de adquisiciones que compara tres cotizaciones de piezas estampadas de diferentes proveedores a menudo verá una diferencia de precio del 25 al 35 por ciento para el mismo dibujo. La diferencia rara vez está en el costo del material base. Proviene de cómo se planifica, elabora y automatiza el proceso de estampado de metal.
El proceso en sí convierte láminas de metal planas en componentes terminados mediante una prensa, un juego de troqueles y un sistema de alimentación controlado. Parece sencillo, pero las decisiones que se tomen antes de las tiradas influirán en el coste de cada pieza durante años.
Información clave: La oportunidad más valiosa en un proyecto de estampado de metal no es la velocidad de la prensa ni el tiempo del ciclo. Así es como se definen las condiciones límite para el diseño de matrices, la especificación de materiales y el rendimiento de producción.
Contenido
- 1 Principios básicos del proceso de estampado de metales
- 2 Comparación de procesos: ¿Qué método de estampado se adapta a su volumen y tolerancias?
- 3 Métricas ocultas: dónde ocurre realmente la pérdida de calidad
- 4 Distribución de aplicaciones industriales en todo el estampado
- 5 Guía de selección: del dibujo a las herramientas listas para imprimir
- 6 Consideraciones de mantenimiento y cumplimiento
Principios básicos del proceso de estampado de metales
Cada línea de estampado sigue una secuencia repetitiva. El material en bobina o en blanco se introduce en una prensa, la matriz se cierra, se forma o se corta y la pieza se expulsa. Cada paso introduce una variable que puede afectar la estabilidad dimensional, pero las mayores influencias se deciden en la fase de diseño del troquel.
Cómo se comporta el metal en la matriz
Cuando una lámina se comprime y se estira más allá de su límite elástico, el material quiere volver a su forma original. Este comportamiento de recuperación elástica sólo es predecible cuando la herramienta lo compensa. La dirección de la fibra también importa: un radio de curvatura pequeño puede crear fracturas en una orientación longitudinal a menos que se vuelva a calcular el margen de curvatura.
Tipos de matrices y sus compensaciones
Los troqueles progresivos ejecutan múltiples operaciones en un ciclo de alimentación. Los troqueles de transferencia mueven la pieza de una estación a otra con un sistema de transferencia mecánico o robótico. Los troqueles de embutición profunda producen copas, carcasas y carcasas de motor en múltiples embuticiones. Un proveedor responsable modelará cada opción en función de sus requisitos anuales de volumen y tolerancia.
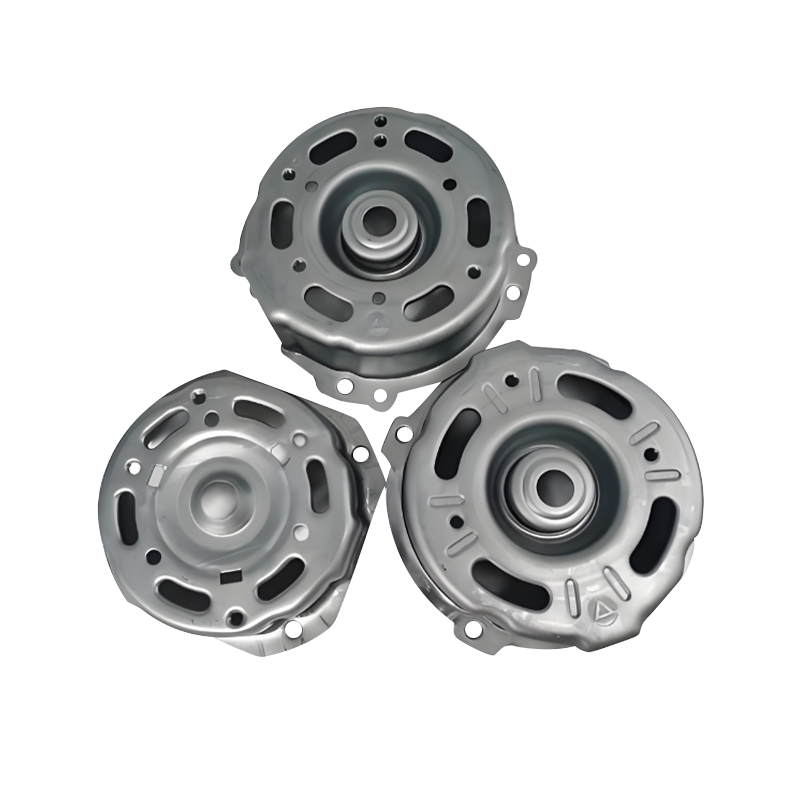 Estampados de precisión de carcasas de motores automotrices para estabilidad estructural Estas carcasas de acero o aluminio de alta resistencia garantizan tolerancias estrictas y resistencia a las vibraciones, lo que las convierte en una opción confiable para proteger motores en entornos automotrices exigentes. Ver producto →
Para una mirada más profunda a las consecuencias de esta elección, lea una comparación práctica entre el estampado progresivo y el estampado por transferencia .
Cuatro variables que deciden la calidad de las piezas
Precisión del troquel
La holgura del troquel y la holgura de la guía determinan la calidad del borde. Un cambio de holgura de 0,02 mm puede crear una diferencia mensurable en la altura de las rebabas y la vida útil de la herramienta.
Lubricación
Una película lubricante consistente reduce la fricción y mantiene el flujo del material. Una lubricación inadecuada provoca rayaduras y una generación excesiva de calor.
Variación del espesor del material
Una banda de tolerancia de una acería de /-0,05 mm puede alterar los requisitos de presión de conformado. Si el proveedor compensa correctamente, la producción se mantiene estable.
Alineación de automatización
Los alimentadores y los mecanismos de transferencia deben coordinarse con la carrera de la prensa. Una sincronización de alimentación desalineada puede provocar variaciones entre piezas y tiempos de inactividad no planificados.
Comparación de procesos: ¿Qué método de estampado se adapta a su volumen y tolerancias?
La selección no se trata únicamente del troquel más barato. Depende de la combinación de volumen anual, la tolerancia deseada y cuántas operaciones secundarias esté dispuesto a pagar.
Tabla 1: Comparación simplificada de enfoques comunes de estampado de metales.
Métrica
Progresivo
Transferir
Sorteo Profundo
Costo de herramientas
Medio
Alto
Altoest
Utilización de materiales
bueno
Excelente
Feria
Consistencia dimensional
muy alto
Alto
Medio-high
Tamaño de lote típico
10.000
5.000
1.000
plazo de entrega
4-8 semanas
6-12 semanas
8-16 semanas
Participación del operador
Bajo
Medio
Alto
Para componentes electrónicos y automotrices de gran volumen, el estampado progresivo suele tener el costo por pieza más bajo. El estampado por transferencia resulta atractivo para piezas grandes y profundas que deben girarse entre operaciones. La embutición profunda sigue siendo la opción predeterminada para carcasas de motores y cubiertas de baterías donde la redondez y el espesor de las paredes son fundamentales.
Métricas ocultas: dónde ocurre realmente la pérdida de calidad
La mayoría de los informes de producción se centran en la tasa de defectos final. El costo oculto de la pérdida de calidad se descubre analizando los datos de rechazo interno de piezas estampadas similares. El siguiente patrón es representativo de plantas de estampado de lotes medianos y grandes.
El desgaste del troquel es el mayor factor controlable. Al monitorear la tendencia de limpieza de espacios en blanco e implementar el mantenimiento programado de los troqueles, una planta generalmente puede reducir la chatarra entre un 15 y un 20 por ciento. La variación del material es más difícil de controlar, pero se puede limitar especificando una tolerancia de espesor de bobina más estricta y almacenando las bobinas en condiciones de temperatura y humedad estables.
Distribución de aplicaciones industriales en todo el estampado
El proceso de estampado de metal cumple con requisitos muy diferentes según el componente final. En el sector automotor y de vehículos de nuevas energías, los proveedores de estampado manejan piezas estructurales, marcos de asientos, carcasas de motores, cubiertas de baterías y barras colectoras de cobre. En electrónica y electrodomésticos, piezas como carcasas de hornos de alta gama o componentes de portátiles enfatizan la apariencia de la superficie y las tolerancias estrictas. La automatización industrial y los compresores exigen una repetibilidad constante en tiradas de producción largas.
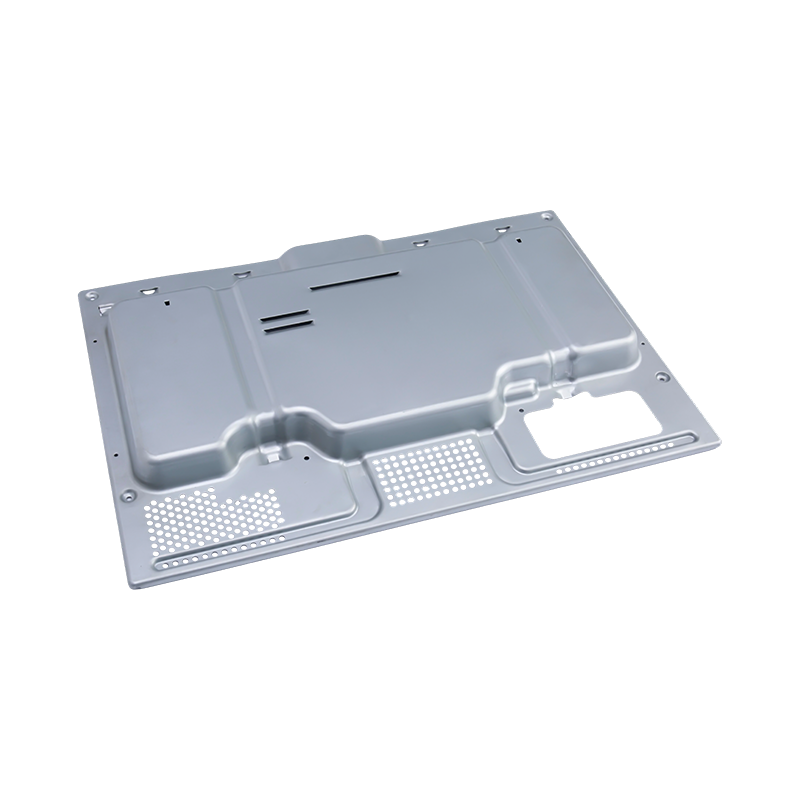 Piezas de estampado de horno resistentes al calor con acabado superficial de precisión Fabricados con aleaciones resistentes al calor y acabados con revestimientos antioxidantes, estos componentes resisten altas temperaturas y cumplen con los estándares de calidad alimentaria, ideales para aplicaciones de hornos de primera calidad. Ver producto →
- Vehículos automotores y de nuevas energías: 46%
- Electrónica y electrodomésticos: 27%
- Equipos industriales - 17%
- Otros sectores - 10%
Para los componentes de baterías y motores eléctricos, las propiedades mecánicas importan más que la apariencia.
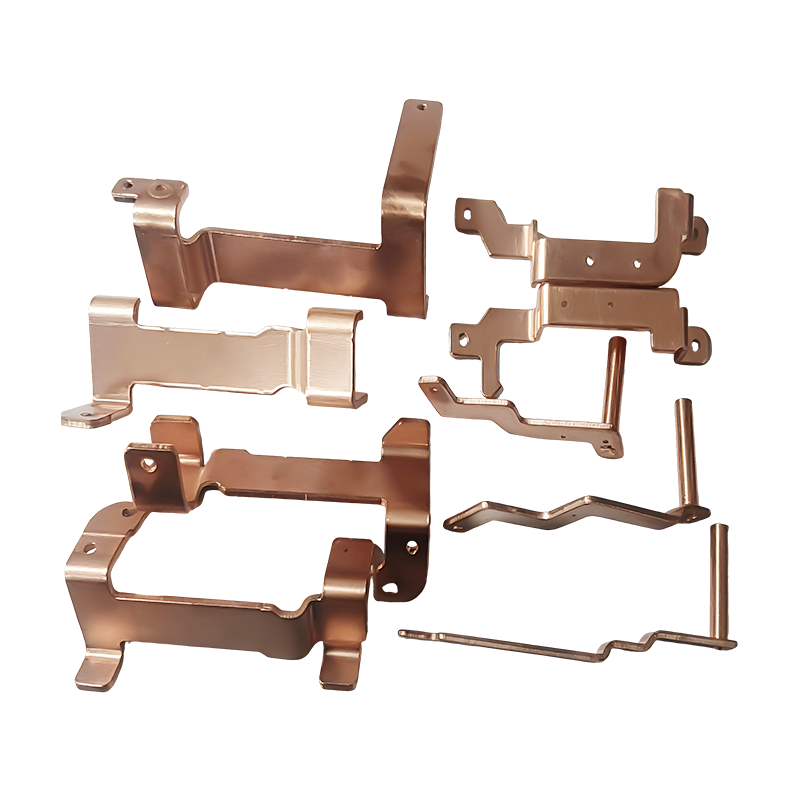
 Alto-Conductivity Copper Busbar Stampings for EV Power Systems Fabricadas con cobre de alta pureza con un cierre preciso, estas barras colectoras minimizan la pérdida de energía y manejan altas corrientes, esenciales para una distribución confiable de energía en vehículos eléctricos. Ver producto →
Una barra colectora de cobre con una altura excesiva de rebabas puede causar concentraciones de tensión locales en el conjunto, por lo que el mantenimiento de la herramienta y el espacio libre reciben especial atención.
Guía de selección: del dibujo a las herramientas listas para imprimir
La elección de un socio de estampado suele tener más que ver con la disciplina del proceso que con el precio. La siguiente tarjeta de pasos muestra una ruta comprobada desde la liberación del dibujo hasta la producción en masa estable, incluida la transferencia de automatización.
1. Revisión de diseño y viabilidad
El dibujo de la pieza se revisa centrándose en los radios de curvatura, el espesor del material y la pila de tolerancias. Se emite un informe DFM antes de realizar el pedido de acero para herramientas.
2. Diseño y simulación de troqueles
El diseño de la matriz se basa en la compensación del retorno elástico y la disposición de la tira. Se utiliza software de simulación para predecir el flujo y el tonelaje de materiales.
3. Selección y prueba de materiales
El espesor de la bobina, el límite elástico y el acabado de la superficie se califican con la acería. La tirada de prueba verifica que la primera pieza cumpla con los requisitos del dibujo.
4. Automatización e integración de prensa
Los alimentadores, desapiladores y mecanismos de transferencia están vinculados a la secuencia de la prensa. El proveedor puede ampliar este paso a una línea completa de automatización de estampado con expulsión e inspección de piezas.
5. Muestreo, PPAP y producción en masa
Los estudios dimensionales y de capacidad se completan con un tamaño de muestra definido. Una vez aprobada, la línea de producción funciona bajo control de proceso con paradas periódicas para mantenimiento del troquel.
Esta ruta es particularmente importante cuando un cliente espera una solución llave en mano. Un proveedor que pueda gestionar el diseño de troqueles, la producción de estampado y los equipos de automatización bajo un mismo techo reduce las interfaces que suelen provocar retrasos en los proyectos.
Consideraciones de mantenimiento y cumplimiento
Incluso una herramienta bien diseñada pierde precisión con cada golpe. La realidad práctica es que la productividad depende más del mantenimiento programado que de la marca de la prensa. Un programa de mantenimiento confiable incluye comprobaciones de la holgura de las guías, inspección de los filos, análisis del tanque de lubricación y almacenamiento de troqueles con revestimiento antioxidante.
Desde el punto de vista de la producción, la inspección de la pieza estampada debe estar vinculada a los datos del certificado de fábrica. Un cambio inesperado en el espesor del material o el límite elástico debería desencadenar una nueva ejecución de muestreo, no un ajuste inmediato de la configuración de la prensa.
Los requisitos de cumplimiento generalmente abarcan tres áreas: trazabilidad del producto, seguridad ocupacional y manejo ambiental de lubricantes y desechos de bobinas. El proveedor debe mantener registros de lotes y mantenerlos disponibles para su revisión. Barreras protectoras, cortinas de luz y procedimientos de reinicio son estándar en las prensas modernas. El aceite usado, el lubricante usado y los extremos de los serpentines necesitan un flujo de eliminación documentado.
Un socio de estampado que trata estos temas como parte del presupuesto demuestra que el proceso está bajo control. Ese es el nivel de disciplina que un comprador debe esperar cuando la pieza se utilizará en aplicaciones automotrices, de electrodomésticos o de equipos industriales.
Publicación anterior
Explicación del estampado de metales: la guía completa de procesos, materiales y costos
Siguiente publicación
Estampado de metales para automoción: proceso, aplicaciones y selección de proveedores
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
