 English
 Español
 Deutsch


Estampado pesado: cuando 2 mm ya es demasiado fino Un ingeniero de compras preguntó una vez por qué un soporte de 6 mm se cotizaba a tres precios diferentes en 48 horas. La razón no fue la...
Leer Más- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972

Troqueles de embutición profunda para automoción y vehículos eléctricos
Inicio / Productos / Troqueles de estampación / Troqueles de embutición profunda para automoción y vehículos eléctricos
Categorías de productos
Fabricantes de matrices de estampación para automóviles
-
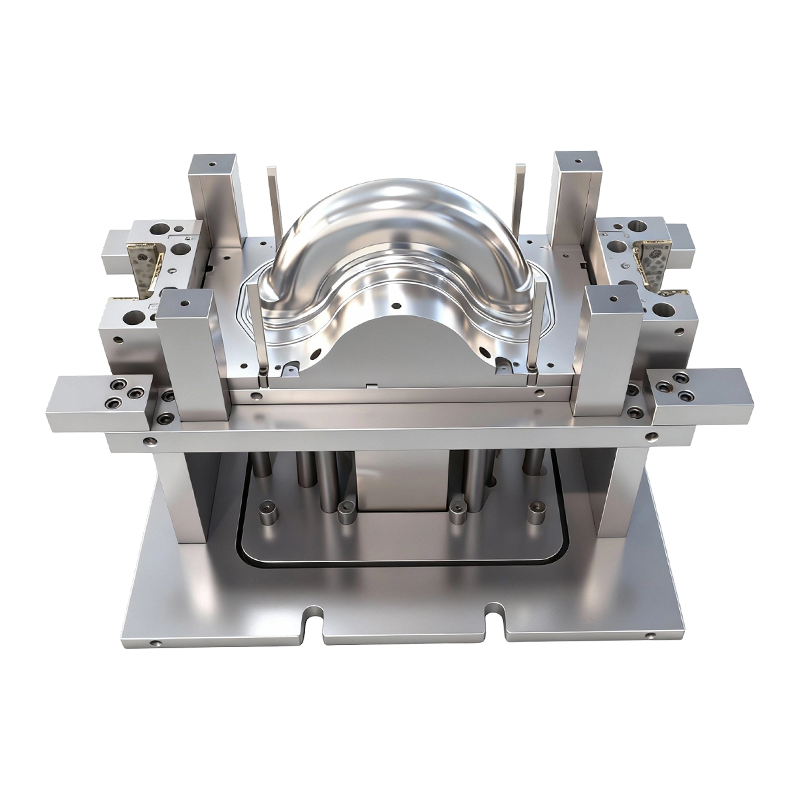 Molde de embutición profunda para ruedas delanteras y traseras de vehículos eléctricos de dos ruedas
-
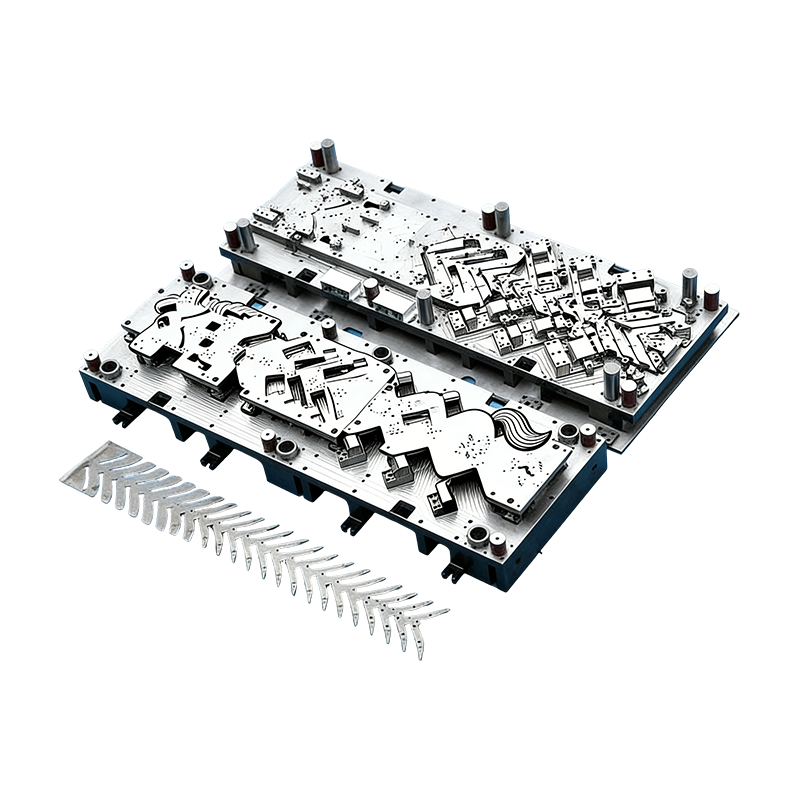 Moldes progresivos para piezas de automoción
-
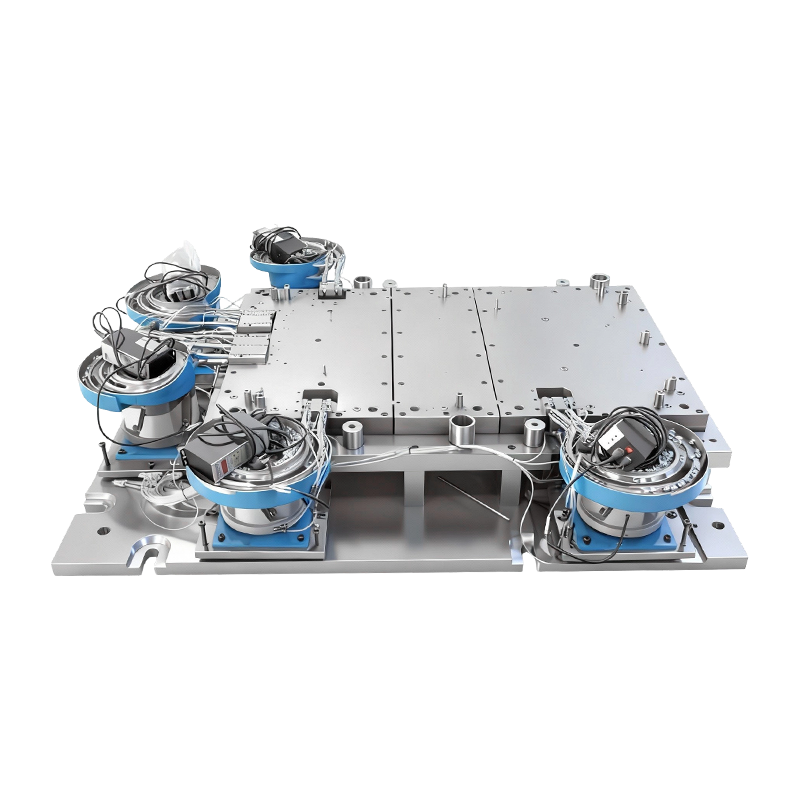
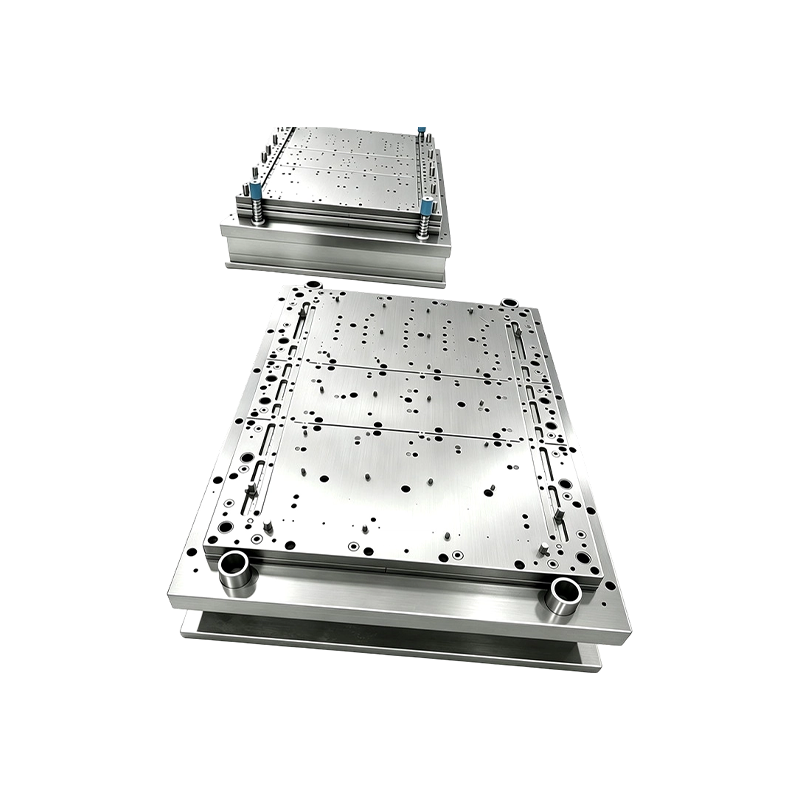 Troquel de estampado progresivo para piezas de conectores y terminales Troquel de estampado progresivo de alta velocidad Herrajes metálicos de precisión Molde de herramienta de estampado para piezas de terminales de conectores Componentes automotrices
-
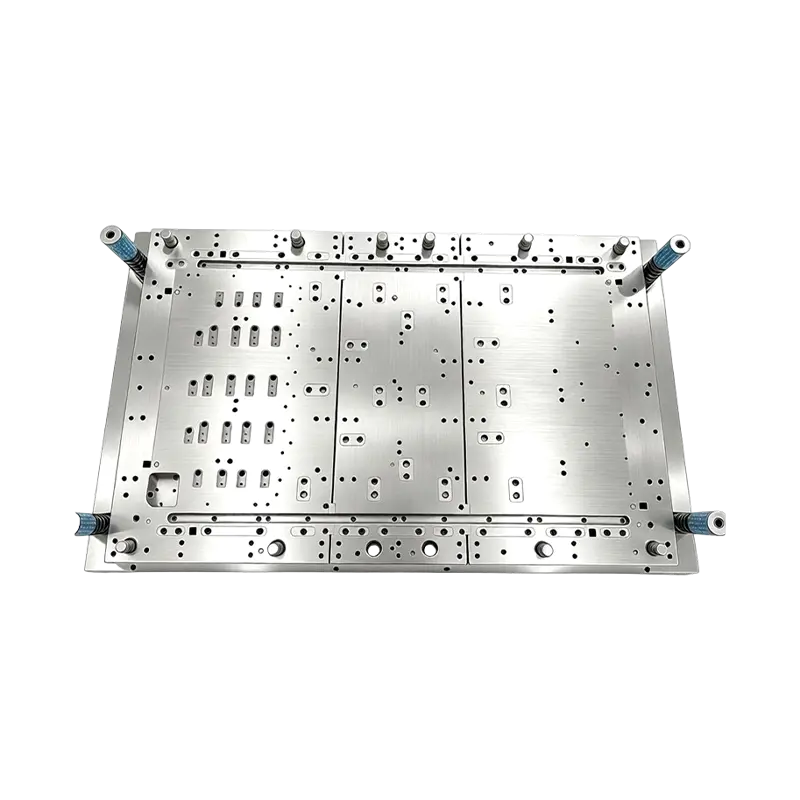 Troquel de estampado progresivo de estaciones múltiples con inserciones de carburo Troquel de estampado progresivo de estaciones múltiples personalizado Inserto de carburo Herramienta de molde de estampado de metal para equipos Electrodomésticos Hardware de dispositivos
-
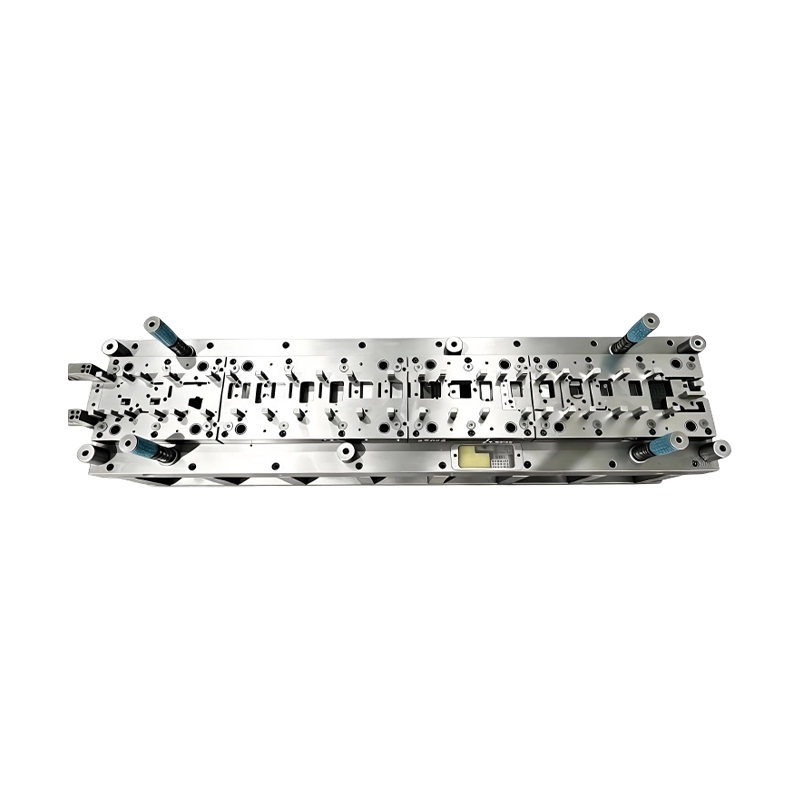 Troquel progresivo de varias etapas de carrera larga, alimentación automática de tiras, troquel progresivo, herramienta de estampado de seguimiento de recorrido largo para moldeo por prensa de hardware de chapa metálica
-
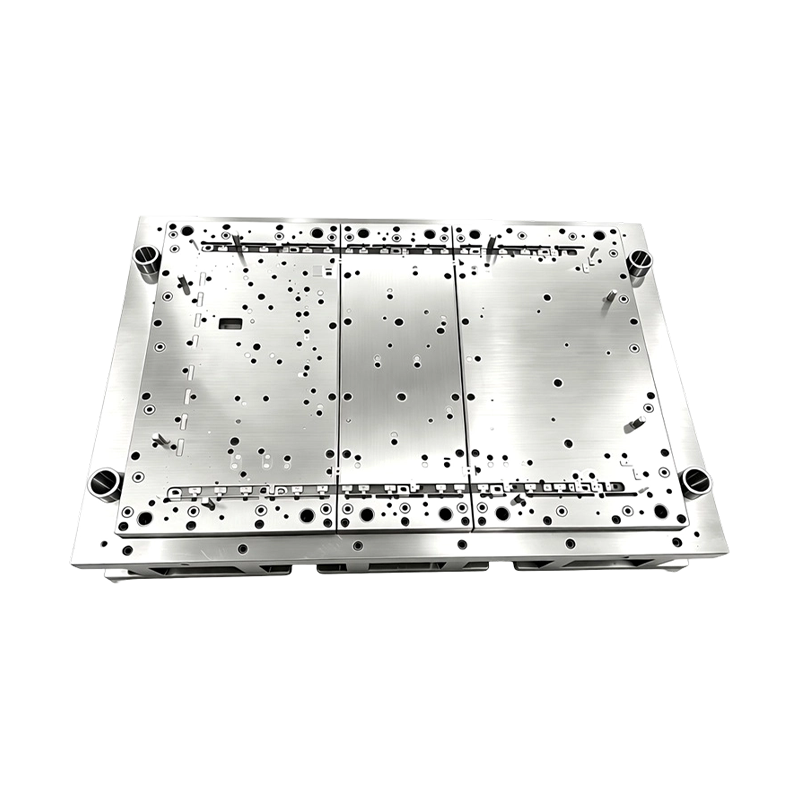 Útiles progresivos del molde del hardware multi de la estación del troquel estampador de la alta precisión
Los troqueles de embutición profunda para automoción y vehículos eléctricos (EV) son equipos fundamentales para el conformado de componentes de chapa metálica en la fabricación de automóviles y vehículos eléctricos, ya que permiten la formación de piezas huecas y de geometría compleja mediante deformación plástica controlada. Están compuestos por elementos clave como punzones, matrices, sujetachapas y conjuntos de troquel, y se diseñan para adaptarse tanto a la maquinaria de producción como a las propiedades del material.
En los automóviles tradicionales, estos troqueles se utilizan ampliamente en paneles de carrocería (por ejemplo, paneles exteriores de puertas y capós) y en piezas estructurales, lo que exige un control preciso de tolerancias (normalmente ±0,02 mm) y una alta resistencia al desgaste del material. En el caso de los vehículos eléctricos, se especializan en componentes ligeros, como carcasas de baterías de aleaciones de magnesio y aluminio, con diseños optimizados para soportar relaciones de embutición profunda superiores a 2,5:1 y minimizar el adelgazamiento del material.
Los principales enfoques de diseño incluyen una fuerza del sujetachapas ajustable para evitar arrugas o fisuras, tratamientos de superficie ultralisos (Ra ≤ 0,05 μm) para reducir la fricción y estructuras modulares que mejoran la eficiencia de costos. Integrados con tecnologías de simulación y sistemas de monitoreo inteligente, estos troqueles garantizan una producción en masa estable, al tiempo que se adaptan a la tendencia de la industria hacia el aligeramiento y los materiales de alta resistencia.
Acerca de
Quienes somos
Suzhou Shuangqisi Mold Equipment Co., Ltd., Ubicada en la calle Yexin n.° 118, distrito de Wujiang, ciudad de Suzhou, cuenta con 60 técnicos. Gracias al esfuerzo conjunto y al desarrollo continuo de todos sus empleados, la empresa se ha convertido en un fabricante profesional de matrices de estampado y piezas de hardware, Fabricantes de matrices de estampación para automoción y Fábrica de matrices para embutición profunda en China, Ofrecemos productos de alta calidad a precios competitivos, integrando diseño, fabricación y servicio. La empresa cuenta con máquinas de corte por hilo importadas, centros de mecanizado CNC, más de 10 rectificadoras de diversos tamaños y 25 punzonadoras (80T-400T), entre otras máquinas herramienta de precisión avanzadas. Matrices de embutición profunda personalizadas. También ha capacitado a numerosos operadores senior y personal experimentado en depuración, lo que le permite satisfacer las necesidades de diversos clientes. Actualmente, entre sus principales clientes se encuentran Anter Group, Ousheng Electric, Dongbei Group y Huichuan Technology, quienes suministran principalmente moldes y productos para servoaccionamientos, compresores y vehículos de nueva energía. El nivel técnico de la empresa se encuentra entre los líderes del sector, con un equipo experimentado dedicado al avance tecnológico. La empresa se centra en generar valor para sus clientes y se adhiere al desarrollo de alta calidad. Con 15 años de experiencia en la industria de moldes, ha acumulado un gran talento técnico. Ya en 2016,Invirtió en y estableció Suzhou Keshuang Intelligent Technology Co., Ltd., Se dedica principalmente a la producción de equipos de automatización de estampación. Con una larga experiencia, ofrece a sus clientes proyectos llave en mano para moldes de estampación y automatización de estampación. La empresa también invierte en equipos de producción relacionados según las necesidades del cliente para crear productos y servicios rentables.

Comentarios del mensaje
Certificado de honor
Noticias
-
-
Tome un soporte de asiento HSLA 340 de 1,8 mm. Ejecútelo con una matriz progresiva de 14 estaciones alimentada desde una bobina y el precio por pieza generalmente ronda el 40 por ciento de lo qu...
Leer Más -
Qué hace el remachado en troquel dentro de un troquel progresivo La mayoría de los conjuntos estampados pasan por dos operaciones separadas: las piezas se forman en un troquel y luego se l...
Leer Más -
Troquel compuesto versus troquel progresivo: la diferencia principal Un troquel compuesto puede convertir una tira en una arandela terminada con una sola pasada de prensa. Un troquel progr...
Leer Más -
Por qué fracasan los proveedores de estampado de aluminio después del primer envío Una bandeja de batería de aluminio estampado que pasa las muestras prototipo aún puede fallar en 50.000 u...
Leer Más -
El estampado progresivo de aluminio es la forma más consistente y rentable de producir grandes volúmenes de piezas de precisión livianas, siempre que la geometría, la aleación y la cantidad anua...
Leer Más -
A un ingeniero de compras se le acaba de pedir que consiga 60.000 soportes de acero inoxidable. Llegan tres cotizaciones y el precio más bajo por pieza se sitúa casi un 40% por debajo de los dem...
Leer Más -
Un gerente de adquisiciones que compara tres cotizaciones de piezas estampadas de diferentes proveedores a menudo verá una diferencia de precio del 25 al 35 por ciento para el mismo dibujo. La d...
Leer Más -
Cuyo un nuevo modelo de vehículo pasa del CAD a la producción, el taller de carrocería normalmente recibe varios cientos de piezas estampadas diferentes. Desde paneles interiores de puertas hast...
Leer Más -
Por qué el estampado de metales necesita una estrategia deliberada de abastecimiento dual Cualquier gerente de compras que haya visto caer una sola línea de estampado conoce la sensación. ...
Leer Más -
¿Qué es el ensamblaje interno? Un fabricante que producía soportes para terminales solía ejecutar dos operaciones separadas: una línea de estampado progresivo que formaba los soportes y un...
Leer Más -
Perspectiva del abastecimiento B2B 2026 Los datos de Shuangqisi revelan: Las piezas estampadas optimizadas para asientos de automóvil reducen los costos de ensambla...
Leer Más
Conocimiento de la industria
Técnicas de compensación elástica en troqueles de estampado para automóviles para materiales de alta resistencia
El control del springback se ha convertido en uno de los desafíos más críticos en Troqueles de estampado para automóviles , especialmente con el uso cada vez mayor de acero de alta resistencia y aleaciones ligeras en vehículos de nueva energía. A diferencia de los materiales convencionales, los aceros avanzados de alta resistencia exhiben un mayor límite elástico y recuperación elástica, lo que dificulta mantener la precisión dimensional después del conformado. Los ingenieros a menudo dependen de la compensación basada en simulación, estrategias de sobreflexión y operaciones de reencendido para lograr los requisitos de geometría finales.
En nuestra práctica de herramientas, combinamos la simulación de conformado con la depuración real de la prensa utilizando nuestro equipo de punzonado 80T–400T para validar los parámetros de compensación antes de la entrega. Con más de 60 técnicos capacitados y personal de ajuste experimentado, podemos reducir las iteraciones de prueba y ayudar a los clientes a alcanzar condiciones de producción en masa más rápido.
- Utilice la optimización de la superficie del anexo para controlar el flujo de material
- Aplicar troqueles de reencendido para la corrección final de la forma.
- Optimice la distribución de la fuerza de sujeción del espacio en blanco
- Implemente comentarios de medición en tiempo real durante la prueba
Estrategias de control de flujo de materiales en matrices de embutición para componentes complejos
Troqueles de dibujo requieren un control preciso del flujo de material para evitar arrugas, desgarros o distribución desigual del espesor, particularmente para geometrías profundas o asimétricas. La ubicación y la geometría de los cordones de embutición, los radios del punzón y las superficies del aglutinante influyen significativamente en el resultado del conformado. Para los componentes utilizados en compresores o carcasas de equipos industriales, incluso pequeñas desviaciones pueden afectar el rendimiento del ensamblaje y la confiabilidad del sellado.
Con 15 años de experiencia en la fabricación de moldes, hemos acumulado conocimientos prácticos en el ajuste de la altura del cordón, las condiciones de lubricación y las secuencias de conformado según diferentes grados de materiales. Nuestros recursos de mecanizado avanzados, incluidos equipos de corte de alambre importados y máquinas rectificadoras de precisión, nos permiten producir superficies de conformado de alta precisión que mejoran la consistencia de la producción para los clientes.
| factores de control | Impacto en la formación | Método de optimización |
| Dibujar geometría de cuentas | Resistencia al flujo de material | Ajustar la altura y el radio del cordón |
| Fuerza aglutinante | Prevención de arrugas | Sistema de equilibrio de presión |
| Lubricación | Calidad de la superficie y fricción. | Lubricantes de alto rendimiento |
Prevención de fallas y mejora de la vida útil de las herramientas en troqueles de embutición profunda
Troqueles de embutición profunda están sujetos a cargas cíclicas elevadas y condiciones de fricción severas, que pueden causar grietas, irritaciones y desgaste acelerado. La selección del material de la herramienta, la calidad del tratamiento térmico y los procesos de acabado de superficies son factores clave para determinar la vida útil del troquel. Pulir los radios de formación y aplicar revestimientos superficiales como tratamientos de nitruración o PVD puede reducir significativamente la fricción y prolongar la vida útil operativa.
Nuestra empresa invierte continuamente en equipos avanzados de inspección y mecanizado para garantizar la durabilidad y precisión del troquel. También colaboramos con los clientes para seleccionar los materiales adecuados según el volumen de producción y la complejidad de las piezas, lo que ayuda a reducir los costos de mantenimiento a largo plazo. Este enfoque centrado en el cliente nos ha permitido construir asociaciones estables en industrias que incluyen equipos de automatización y nuevas tecnologías energéticas.
- Seleccione aceros para herramientas de alta tenacidad para resistencia al impacto
- Mejore la rugosidad de la superficie mediante esmerilado y pulido de precisión.
- Aplicar revestimientos resistentes al desgaste para zonas de alta fricción.
- Implementar cronogramas de mantenimiento preventivo.
Integración de la automatización y mejoras en la eficiencia de la producción en troqueles de estampado para automóviles
Los troqueles de estampado para automóviles modernos operan cada vez más dentro de líneas de producción automatizadas que incluyen manipulación robótica, sistemas de transferencia y tecnologías de monitoreo en tiempo real. La automatización no solo mejora la velocidad de producción sino que también mejora la coherencia, reduce los costos laborales y permite la trazabilidad. Por lo tanto, la integración entre el diseño de matrices y los equipos de automatización se está convirtiendo en un factor competitivo clave para los fabricantes.
Desde 2016, hemos invertido en una empresa afiliada de tecnología inteligente especializada en equipos de automatización de estampado, lo que nos permite brindar soluciones llave en mano que combinan matrices, sistemas de automatización y equipos de producción. Esta capacidad integrada permite a los clientes acortar los ciclos de los proyectos y lograr un retorno de la inversión más rápido mientras mantienen estándares de producción de alta calidad.
Con equipos técnicos sólidos, amplia capacidad de mecanizado y años de experiencia en proyectos, nos enfocamos en crear soluciones impulsadas por el valor y adaptadas a los requisitos del cliente. Al alinear el diseño de herramientas con la estrategia de automatización, los fabricantes pueden lograr mejoras sostenibles en la eficiencia en aplicaciones de troqueles de estampado, troqueles de embutición y troqueles de embutición profunda para automóviles.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
