- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Guía de estampado pesado: tolerancias, tonelaje, diseño de matrices y selección de herramientas
Guía de estampado pesado: tolerancias, tonelaje, diseño de matrices y selección de herramientas
2026-10-13
Contenido
- 1 Estampado pesado: cuando 2 mm ya es demasiado fino
- 2 Principios básicos: qué cambia cuando el indicador sube
- 3 Comparación de tonelaje: hacer coincidir la prensa con la pieza
- 4 Métrica oculta: demanda de fuerza por espesor
- 5 División de aplicaciones industriales para estampado pesado
- 6 Guía de selección: cinco pasos antes de comprometerse
- 7 Mantenimiento y cumplimiento para estampado pesado
- 8 Nota sobre el retorno de la inversión: dónde se filtran los grandes presupuestos de estampado
Estampado pesado: cuando 2 mm ya es demasiado fino
Un ingeniero de compras preguntó una vez por qué un soporte de 6 mm se cotizaba a tres precios diferentes en 48 horas. La razón no fue la mano de obra ni los gastos generales. Era tonelaje. El estampado pesado (forma de láminas de metal generalmente de más de 4 mm de espesor) cambia todos los cálculos: capacidad de la prensa, material del troquel, lubricación e incluso la forma en que se inspecciona la pieza terminada. Si trata una pieza de 6 mm como una carcasa electrónica de 1,5mm, romperá un troquel o pagará por una prensa que no necesita.
Conclusión rápida: para el estampado pesado, el requisito de tonelaje aumenta aproximadamente con el espesor al cuadrado, no de forma lineal. Una pieza de acero bajo en carbono de 6 mm puede necesitar de 2,5 a 3 veces la fuerza que una pieza de 3 milímetros con el mismo perímetro. Siempre verifique la carrera de la prensa, el tamaño de la cama y la capacidad del cojín antes de cotizar.
El umbral práctico no está fijado. Algunas tiendas consideran que 3 mm son pesados; otros comienzan en 6 mm. Lo que importa es si su prensa actual de 80T a 400T puede mantener la fuerza requerida en todo el recorrido sin desviar el marco. En el estampado pesado, la deflexión se manifiesta como espesor desigual, radios agrietados y corta vida útil del troquel.
Principios básicos: qué cambia cuando el indicador sube
Estampar con fuerza no es sólo “más fuerza”. Es un conjunto diferente de restricciones. Los siguientes cuatro factores deciden si una pieza es producible, repetible y rentable.
Tonelaje y carrera
No es lo mismo una prensa 400T con una carrera de 24 pulgadas que una prensa 400T con una carrera de 10 pulgadas. Las piezas pesadas a menudo requieren una embutición más profunda que las piezas delgadas. Si el recorrido es demasiado corto, no podrá despejar la pieza ni ajustar el amortiguador. Siempre haga coincidir la curva de prensa, no solo el tonelaje máximo.
Material y espacio libre del troquel
Para acero dulce de 6 mm, la holgura del troquel suele ser del 8% al 12% del espesor por lado. Un espacio muy pequeño provoca irritación y rotura del punzón; demasiado crea rebabas pesadas y mala calidad de los bordes. D2 y SKD11 siguen siendo comunes, pero para aceros de alta resistencia superiores a 780 MPa, los aceros pulvimetalúrgicos o los insertos de carburo se vuelven rentables.
Compensación de recuperación elástica
El metal grueso recupera más fuerza en términos absolutos. Una pieza de 6 mm con una curvatura de 90 grados puede regresar de 2 a 3 grados después de soltarse. El troquel debe estar demasiado doblado o el proceso debe incluir una estación de acuñación. Esta es la razón por la que los troqueles de estampado pesados suelen costar entre un 20 % y un 40 % más que los troqueles de calibre fino de tamaño similar.
Consistencia de materiales
La variación de espesor de más o menos 0,2 mm es insignificante con un calibre de 1 mm. A 8 mm, cambia la fuerza requerida en un 5% o más. Sin una inspección entrante y fuentes de bobina consistentes, su prensa se sobrecarga aleatoriamente. El estampado pesado exige trazabilidad del material a nivel de lote.
La elección entre matrices progresivas y de transferencia también cambia. Para piezas pesadas, los troqueles de transferencia suelen ganar porque mueven la pieza entre estaciones sin pasarla por una tira. Puede leer una comparación detallada en este artículo sobre estampado de metal progresivo versus transferencia .
Comparación de tonelaje: hacer coincidir la prensa con la pieza
La siguiente tabla utiliza una fórmula de corte simplificada para acero con bajo contenido de carbono (resistencia al corte 300 MPa). El tonelaje real depende del diseño de la matriz, la calidad del material y la configuración del amortiguador. Utilice esto como filtro de primer paso, no como cotización final.
Observe el salto de 400T a 600T. Muchos talleres pueden manejar piezas de 4 a 8 mm, pero deben subcontratar piezas de más de 8 mm. En esa brecha es donde aparecen el riesgo de entrega y el aumento de costos.
Métrica oculta: demanda de fuerza por espesor
Los compradores suelen comparar el precio por kilogramo. Una métrica mejor oculta es la demanda de fuerza por milímetro de espesor. El siguiente cuadro muestra el tonelaje relativo para la misma geometría de pieza a medida que el espesor aumenta de 3 mm a 12 milímetros. Las barras están normalizadas a 3 mm = 100.
A 12 mm, el índice de fuerza supera el 1400% de la línea base de 3 mm porque el área de corte crece linealmente mientras que el espesor también aumenta la presión requerida para un corte limpio. Esta es la razón por la que un pequeño cambio dimensional puede hacer que una pieza pase de una prensa de 200T a una prensa de 600T.
División de aplicaciones industriales para estampado pesado
La fuerte demanda de estampado no se distribuye uniformemente. Según las mezclas típicas de proyectos en talleres de conformado de metales que atienden a clientes de maquinaria y vehículos, el mercado se divide aproximadamente de la siguiente manera.
Vehículos automotrices y de nuevas energías: 45%
Camiones pesados y equipos de construcción: 25%
Electrodomésticos y electrónica: 20%
Equipos industriales: 10%
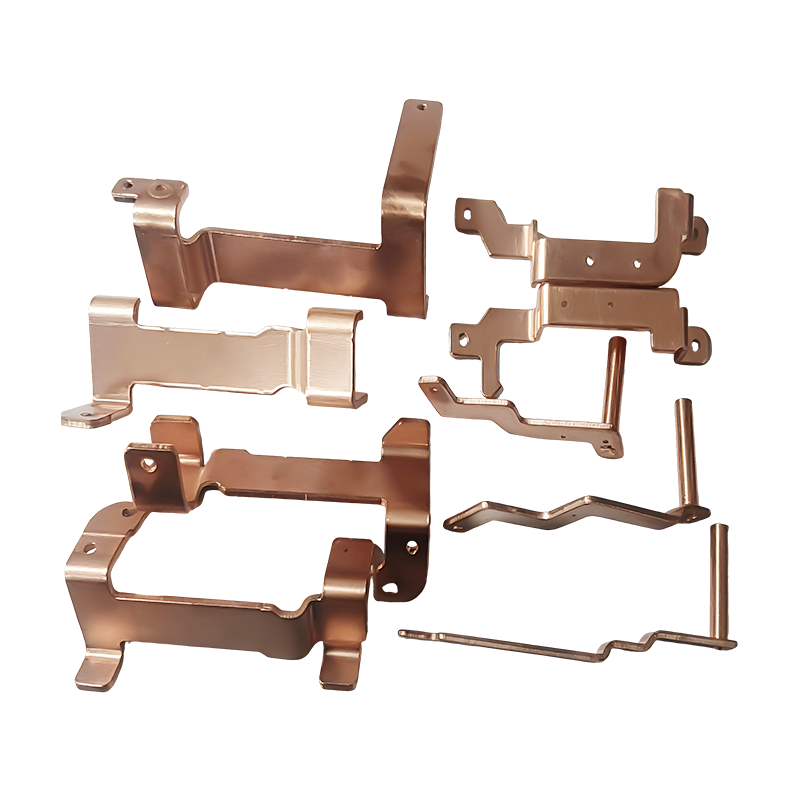
Las piezas de automóviles dominan porque las cubiertas de baterías, las carcasas de motores, los marcos de los asientos y las barras colectoras de cobre utilizan material de 4 a 10 mm. Los estampados de camiones pesados, como soportes de bastidor y soportes de suspensión, requieren un tonelaje aún mayor y, a menudo, material de 12 mm o más grueso.
 Piezas de estampado de camiones pesados para aplicaciones de vehículos comerciales Componentes de acero de precisión de alta resistencia, incluidos soportes de bastidor y placas de suspensión, diseñados para soportar cargas, resistir vibraciones y tener una larga vida útil. Ver producto →
 Piezas estampadas de tapa de batería para sistemas de almacenamiento y automoción Gabinetes de acero laminado en frío, aluminio o acero inoxidable con tolerancias estrictas, que ayudan a proteger los núcleos de la batería del polvo, la humedad y los impactos. Ver producto →
En los vehículos de nueva energía, las piezas estampadas de la tapa de la batería deben equilibrar el peso, el sellado y la seguridad en caso de colisión. Esto suele significar aleaciones de aluminio o acero de alta resistencia con una estrecha tolerancia de planitud. Para los motores eléctricos, las piezas estampadas de la carcasa conllevan exigencias similares, pero añaden requisitos de concentricidad y blindaje magnético.
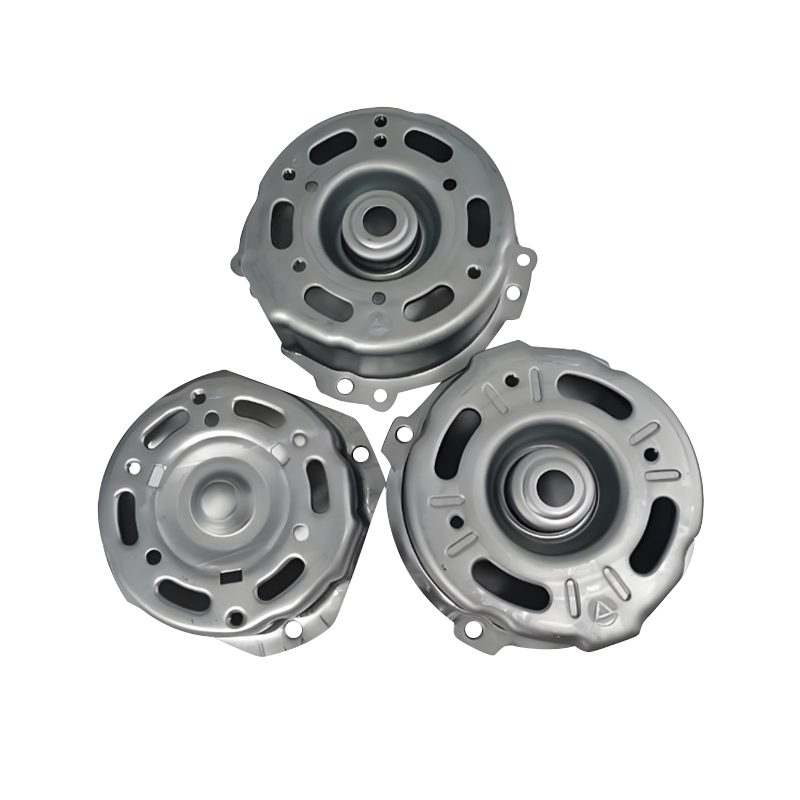 Piezas de estampado de carcasa de motor automotriz Carcasas de acero o aluminio de alta resistencia con estructuras de disipación de calor e interfaces estandarizadas, que respaldan la protección del motor, la eficiencia del ensamblaje y la durabilidad. Ver producto →
Guía de selección: cinco pasos antes de comprometerse
Utilice esta secuencia para reducir el riesgo de comprar la prensa, matriz o proveedor incorrecto.
Paso 1: Calcular el tonelaje real
Utilice la fórmula de corte: perímetro × espesor × resistencia al corte / 1000. Agregue un 20 % de seguridad para cargas de impacto y un 10 % para el retorno del cojín. No confíe únicamente en la calificación nominal de la prensa.
Paso 2: verificar la cama y el derrame cerebral
Compruebe si el troquel se ajusta a la base y si el trazo despeja la pieza. Una base de 312 por 84 pulgadas es común en prensas grandes, pero es posible que su troquel necesite ranuras en T en posiciones específicas.
Paso 3: Confirmar el grado del material
El acero de alta resistencia por encima de 780 MPa puede requerir un 30% más de fuerza que el acero dulce. Solicite certificados de fábrica y verifique la tolerancia de espesor antes de la producción.
Paso 4: Auditoría del mantenimiento del troquel
Los troqueles de estampado pesados se desgastan más rápido. Pregunte al proveedor por el intervalo de mantenimiento preventivo, inventario de punzones de repuesto y registro de vida útil del troquel en golpes.
Paso 5: Plan de automatización
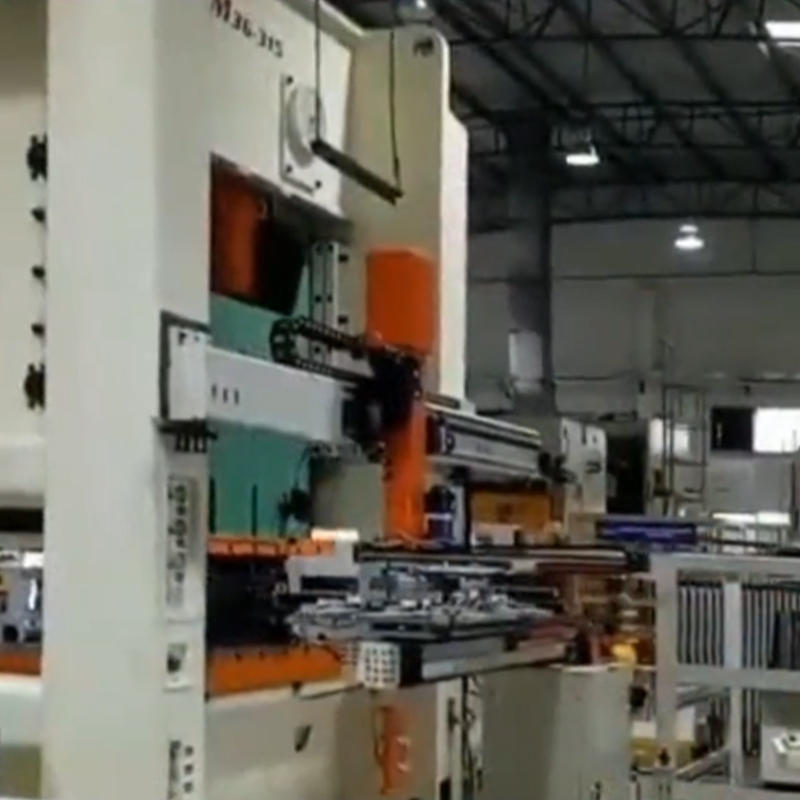
Las piezas pesadas son difíciles de alimentar manualmente. Los sistemas de transferencia, robots o alimentadores de bobinas deben especificarse junto con el troquel para evitar retrabajos posteriores.
Mantenimiento y cumplimiento para estampado pesado
El estampado intenso amplifica el desgaste, el ruido y los riesgos para la seguridad. Un plan de mantenimiento que funcione para líneas de vía delgada fallará aquí.
- Inspeccione las holguras de los troqueles cada 5000 a 10 000 golpes para 6 mm y más. El desgaste se acelera después del primer 20% de la vida útil del troquel.
- Monitorear la deflexión del marco de la prensa trimestralmente. Una desviación de 0,2 mm a lo largo de la base puede duplicar la altura de las rebabas.
- Utilice lubricación con aditivos de extrema presión. Los lubricantes estándar de película delgada se descomponen bajo una alta presión de contacto.
- Cumplir con las normas de protección locales para prensas de alto tonelaje. Es posible que las cortinas de luz por sí solas no detengan un ariete de 400T dentro de una distancia segura.
- Mantener registros de trazabilidad de materiales durante al menos tres años. Si un lote de acero grueso tiene un rendimiento inconsistente, es necesario aislar rápidamente las partes afectadas.
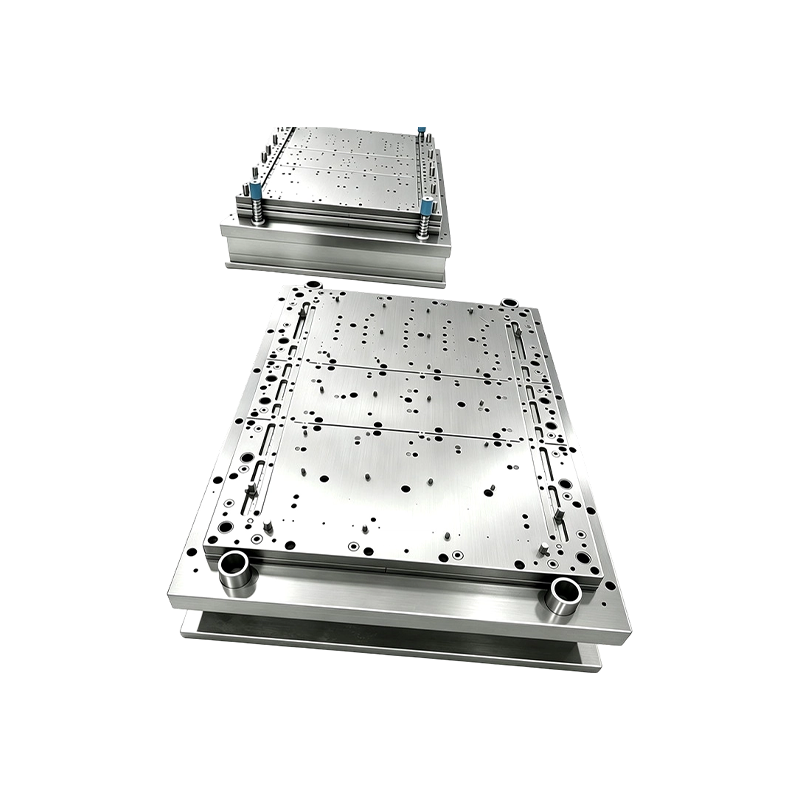
Para los proveedores, la capacidad de ofrecer troqueles, piezas y automatización desde una sola fuente reduce el problema del traspaso de mantenimiento. Cuando el fabricante de matrices y el estampador son el mismo equipo, los ajustes de holgura y las piezas de repuesto llegan sin acusaciones.
Nota sobre el retorno de la inversión: dónde se filtran los grandes presupuestos de estampado
El mayor coste oculto del estampado pesado no es el precio por hora de la prensa. Es un desecho de la prueba de recuperación y muerte. Una pieza de 6 mm que no pasa la inspección dimensional a 5.000 golpes puede desperdiciar de 8 a 12 toneladas de acero antes de corregir la matriz. Un plan de prueba disciplinado con muestras de espesor incremental cuesta menos de una semana de desperdicio de producción.
Cuando evalúe una cotización, pregunte por la resistencia al corte, la holgura del troquel y el método de compensación de recuperación elástica asumidos. Si el proveedor no puede responder, es probable que el precio se base en hábitos de calibre fino. Ese es el momento de caminar por la sala y comprobar la curva de prensa.
Publicación anterior
Sin artículo anterior
Siguiente publicación
Estampado progresivo de piezas automotrices: matrices, tolerancias, costos y guía de volumen
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
