- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Estampado progresivo de piezas automotrices: matrices, tolerancias, costos y guía de volumen
Estampado progresivo de piezas automotrices: matrices, tolerancias, costos y guía de volumen
2026-10-08
Tome un soporte de asiento HSLA 340 de 1,8 mm. Ejecútelo con una matriz progresiva de 14 estaciones alimentada desde una bobina y el precio por pieza generalmente ronda el 40 por ciento de lo que costaría una celda manual de seis prensas de acción simple. La línea progresiva mantiene la posición del orificio dentro de ±0,08 mm durante un turno completo con un solo operador cargando bobinas. La celda manual necesita cuatro personas para alimentar los espacios en blanco y todavía se sale de la tolerancia en el tercer turno. Esa brecha es todo el argumento a favor del estampado progresivo en piezas de automóviles, y sólo se mantiene cuando el volumen, la disposición de la banda y el acero para herramientas se especifican correctamente desde el principio.
La respuesta corta para la mayoría de los programas automotrices:
- El estampado progresivo se convierte en la ruta más barata una vez que el volumen anual supera aproximadamente entre 150.000 y 200.000 piezas para una pieza de clase bracket, y mucho menos cuando varios números de pieza comparten una tira.
- La utilización del material, no la velocidad de la prensa, es el mayor factor de costos. Una reducción del tres por ciento del ancho de la tira generalmente supera una reducción del diez por ciento del tiempo de ciclo en el costo total por pieza.
- Las tolerancias se acumulan entre las estaciones, por lo que la posición del orificio, el ángulo de plegado y la planitud deben asignarse a estaciones específicas en lugar de solo al dibujo terminado.
- Los troqueles, las piezas estampadas y la automatización de la alimentación deben diseñarse como un solo sistema. Divídalos entre tres proveedores y la pila de tolerancia normalmente será la primera víctima.
Contenido
- 1 Donde el estampado progresivo supera a las alternativas
- 2 Lo que realmente sucede dentro de un dado progresivo
- 3 Progresivo, Transferirencia y Manual: una comparación lado a lado
- 4 Tres métricas ocultas que deciden la rentabilidad de la línea
- 5 Dónde se utilizan piezas de estampado progresivo para automóviles
- 6 Especificación de un programa de estampado progresivo: siete pasos
- 7 Registros de mantenimiento, retención de tolerancias y cumplimiento
Donde el estampado progresivo supera a las alternativas
Un troquel progresivo realiza todas las operaciones (perforar, estirar, recortar, formar, bridar y separar) dentro de una sola carrera de prensa, con la tira avanzando un paso por carrera. La pieza nunca es manipulada por una persona entre operaciones, de ahí la precisión y el ahorro de mano de obra. La economía cambia dependiendo de tres variables: volumen, espesor del material y cuántas estaciones realmente requiere la geometría.
Las piezas de calibre fino de menos de 3 mm con un volumen anual elevado son los candidatos progresivos clásicos. Las secciones más pesadas de más de 6 mm, o piezas con un embutido profundo que necesitan varias estaciones de reestirado, a menudo prefieren troqueles de embutición profunda o de transferencia; la factura de herramientas para un troquel progresivo de 20 estaciones en un miembro de piso de 5 mm es difícil de justificar frente a una línea de transferencia de cuatro deslizamientos.
Disposición de la tira
El paso, el ancho de la banda y el diseño del soporte deciden la utilización del material antes de cortar una sola estación. Una reducción de red de 2 mm en una bobina de 300 mm vale más que la mayoría de las actualizaciones de prensa.
Recuento de estaciones
Cada estación agregada aumenta el costo del troquel, la carga de mantenimiento y el tonelaje de la prensa. Las estaciones inactivas a veces se reservan deliberadamente para una revisión futura: una protección barata contra un cambio de diseño.
Ventana de tonelaje
La fuerza de corte alcanza su punto máximo en el momento del corte. Un troquel que se adapta a una prensa de papel de 250 T puede atravesarlo en una tira dura, por lo que un margen de tonelaje del 20 al 30 por ciento es una práctica normal.
Grado de acero para herramientas
El acero recubierto de carburo o pulvimetalurgia en las estaciones de perforación extiende los intervalos de rectificado en tiras de alta resistencia, pero solo cuando la zapata del troquel y los pilares guía son lo suficientemente rígidos para coincidir.
Lo que realmente sucede dentro de un dado progresivo
La secuencia de estaciones lleva la ingeniería. Una herramienta progresiva típica de un automóvil se abre con un orificio piloto y una estación de muesca, pasa al primer dibujo o forma, agrega recortes y perforaciones a medida que el material se endurece, luego termina con bridas, reencendido y un corte de separación que deja la pieza en el soporte hasta el último golpe.
Tres detalles deciden si la herramienta mantiene la tolerancia después de seis meses de producción. Los pasadores piloto deben engancharse antes de cualquier estación de corte para bloquear la posición de la tira. La placa extractora debe mantener la tira plana durante el estirado, o el panel retrocederá de manera desigual. Y la chatarra debe salir hacia abajo a través de conductos sin volver a entrar en el camino de la tira; un trozo que regresa es la causa más común de daño catastrófico al troquel.
En aceros avanzados de alta resistencia, la compensación de recuperación elástica se incorpora en las estaciones de encofrado en lugar de corregirse más tarde. Los fabricantes de troqueles normalmente doblan demasiado la brida en un ángulo calculado y luego la vuelven a golpear, porque una tira de 590 MPa o 780 MPa no mantendrá un ángulo nominal por sí sola. La diferencia entre el estampado de metal progresivo y por transferencia se reduce a cómo se transporta la pieza entre estas estaciones (una depende del transportador de tiras y la otra de un mecanismo de transferencia) y esa elección cambia el costo de las herramientas, el tiempo del ciclo y la tolerancia que se puede prometer de manera realista.
Progresivo, Transferirencia y Manual: una comparación lado a lado
La siguiente tabla compara tres rutas para un soporte estructural automotriz de tamaño mediano con aproximadamente 200.000 piezas por año. Las cifras son valores de planificación típicos que se utilizan para comparar proveedores, no cotizaciones.
Criterio
dado progresivo
Troquel de transferencia
Manual/de una sola acción
Inversión en herramientas
Alto
Medio
Bajo
Precio por pieza a 200k/año
Bajoest
medio
Altoest
Posición del agujero alcanzable
±0,05 a ±0,10 mm
±0,10 a ±0,20 mm
±0,25 mm y deriva
tiempo de cambio
2 a 6 horas
1 a 3 horas
20 a 45 minutos
Operadores por turno
1
2
4 a 6
Banda de volumen de mejor ajuste
150k y más
50k a 150k
Por debajo de 50k
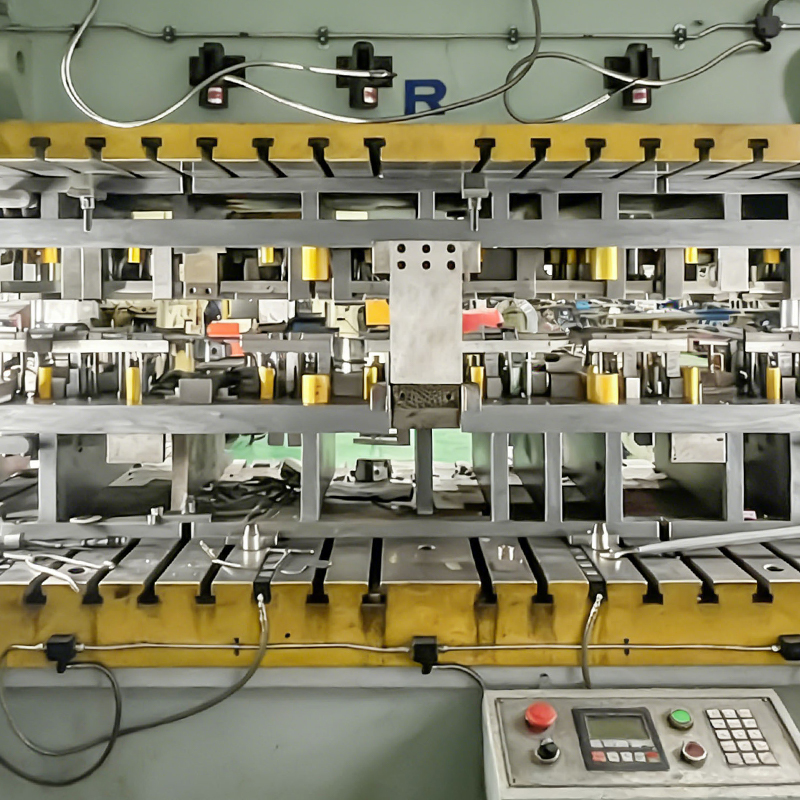 Moldes progresivos para carcasas de motores y piezas pequeñas de automóviles Alto-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Ver producto →
Observe dónde se encuentra el crossover. Por debajo de aproximadamente 50.000 piezas al año, domina la amortización de herramientas y la ruta manual todavía gana en costo total. Entre 50.000 y 150.000, la respuesta depende de la complejidad de la pieza y de si un segundo número de pieza puede compartir la misma tira; esa opción de tira compartida es frecuentemente lo que hace que una herramienta progresiva se amortice en dieciocho meses.
Tres métricas ocultas que deciden la rentabilidad de la línea
Las cotizaciones generalmente muestran el precio por pieza y el costo de las herramientas. Rara vez muestran la utilización del material, la efectividad general del equipo o la tasa de desperdicio después de que una herramienta ha sido reafilada dos veces. Esas tres cifras frecuentemente difieren más entre dos proveedores que el precio cotizado.
Progresivo
EEE 76%
Transfer
OEE 61%
celda manual
OEE 44%
El OEE para una línea progresiva refleja tres cosas que trabajan juntas: la disponibilidad de la prensa, la disciplina de alimentación y cambio de bobina, y el rendimiento de la primera pasada. Una línea que funciona a 60 golpes por minuto pero que se detiene cada cuarenta minutos debido a un atasco generalmente pierde frente a una que funciona a 45 golpes por minuto con un camino de desechos limpio. Al comparar proveedores, pregunte por el tiempo real de cambio de bobina, el paso y la velocidad de carrera, y el número de piezas entre rectificados, no la velocidad máxima de la prensa.
Dónde se utilizan piezas de estampado progresivo para automóviles
El trabajo progresivo domina las secciones de gran volumen de un vehículo en lugar de toda la estructura. La distribución a continuación refleja familias de piezas típicas producidas con herramientas progresivas y de estaciones múltiples.
- Vehículos eléctricos y tren motriz: 42%: carcasas de motores, placas de cubierta de baterías, barras colectoras de cobre de alto voltaje y soportes de unidades motrices.
- Carrocería, asiento y estructura: 24%: armazones de asientos, soportes de refuerzo, placas de pestillo y pequeños miembros del cuerpo.
- Combustible, escape y vehículos comerciales: 18 %: placas de extremo de tanque, escudos térmicos y soportes para camiones pesados.
- Equipos electrónicos y industriales: 16%: chasis de servidores, carcasas de hornos, piezas estructurales de portátiles y teléfonos, carcasas de servoaccionamiento y componentes de compresores.
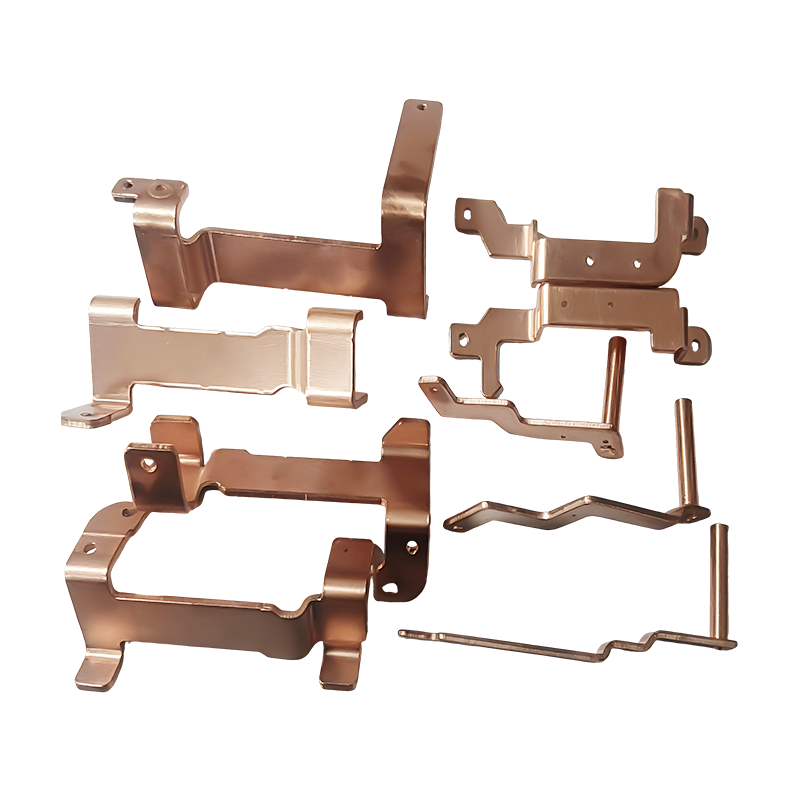
 Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía Barras colectoras de cobre de alta pureza estampadas con precisión para la distribución de corriente de alto voltaje para vehículos eléctricos, relevantes cuando las conexiones conductivas de baja resistencia y el estampado automotriz adyacente exigen una estrecha integración de proveedores. Ver producto →
Vale la pena destacar la familia de barras colectoras de cobre. Esas piezas combinan un material blando y altamente conductor con unas exigentes especificaciones de planitud y rebabas y, a menudo, se producen al mismo tiempo que las piezas de acero circundantes en equipos adyacentes. Un proveedor que ya opera ambos piezas de estampado automotriz y el trabajo de estampado electrónico generalmente tiene la sala de herramientas y la profundidad de metrología para manejar ambos sistemas de materiales sin una larga curva de aprendizaje en la primera ejecución.
Especificación de un programa de estampado progresivo: siete pasos
La mayoría de los sobrecostos en los programas progresistas provienen de la secuenciación, no del molde en sí. El siguiente orden refleja cómo las decisiones de diseño, herramientas y automatización realmente se limitan entre sí.
- Primero arregle el diseño de la tira. Establezca el paso, el alma y el ancho de la bobina con respecto a la geometría en blanco antes de elegir el número de estaciones. Cada decisión posterior hereda esta geometría.
- Asignar tolerancias a las estaciones. Decida a qué estación le pertenece la posición del agujero, a cuál le corresponde el ángulo de plegado y a cuál le corresponde la planitud. Las vagas tolerancias de dibujo se convierten en disputas durante el PPAP.
- Dimensione la prensa con margen. Calcule la fuerza de corte máxima, no la fuerza promedio, y mantenga entre un 20 y un 30 por ciento de espacio libre para una futura mejora del material.
- Decida el alcance de la automatización con anticipación. La carga de bobinas, el enderezador, el alimentador, el transportador de chatarra y el manejo de salida cambian la altura del troquel y el tiempo del ciclo si llegan tarde en el proyecto.
- Ejecute una simulación de troquel. La simulación de conformado detecta la recuperación elástica y el adelgazamiento antes de cortar el acero, lo cual es mucho más económico que corregir una estación de conformado terminada.
- Planifique el ciclo de triturado. Registre la cantidad de piezas entre afilados desde el primer día de producción para que la vida útil de las herramientas se convierta en una línea de costos medible en lugar de una suposición.
- Verificar en las herramientas de producción. Cree muestras fuera de la herramienta y PPAP completo en el troquel final, no en una herramienta prototipo, o la pila de tolerancias se moverá una vez que llegue la tira real.
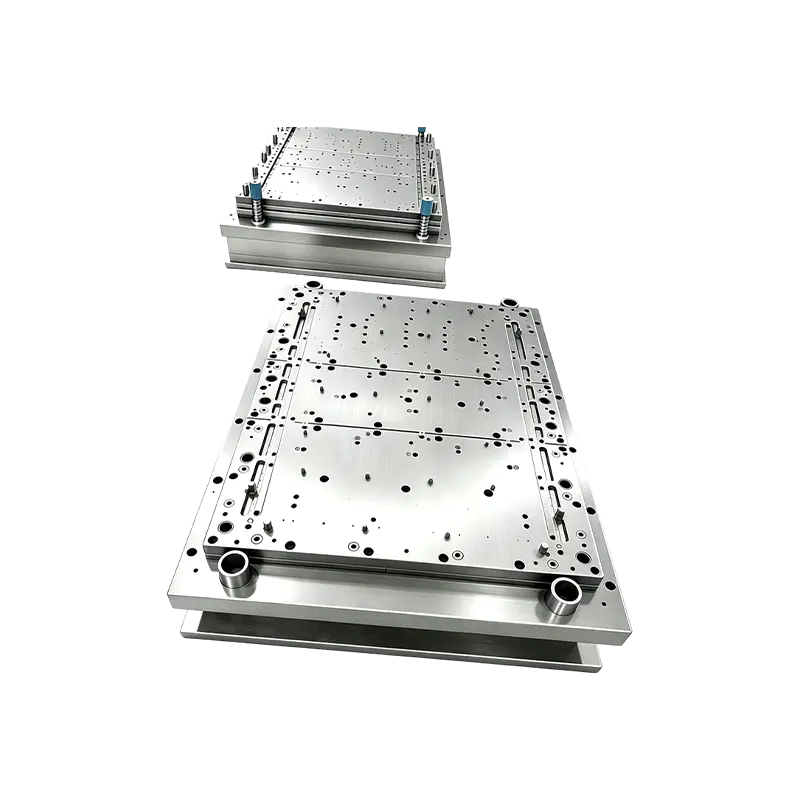 Equipos de automatización de estampado personalizado para líneas de estampado progresivo Listado de productos para equipos de automatización de estampado personalizados, relevantes cuando los programas progresivos necesitan diseño coordinado de troqueles, producción de piezas estampadas y entrega de automatización. Ver producto →
El cuarto paso es donde la entrega llave en mano cambia las matemáticas. Cuando el fabricante de troqueles y el de automatización trabajan bajo un mismo contrato, la altura del troquel, la línea de paso, la carrera del alimentador y el tonelaje de la prensa se resuelven en un solo dibujo en lugar de negociarse entre dos proveedores una vez que la herramienta ya está cortada. Mantener el diseño de troqueles, la producción de piezas estampadas y la automatización del estampado dentro de un grupo de ingeniería elimina las interfaces en las que los programas progresivos suelen perder semanas.
Registros de mantenimiento, retención de tolerancias y cumplimiento
Un troquel progresivo que produjo piezas aceptables en el lanzamiento no permanecerá ahí sin un ritmo de mantenimiento. La práctica típica es medir una muestra en cada intervalo de remolido, seguir la tendencia en lugar de la lectura individual y reemplazar los pilares guía y los casquillos según un recuento fijo en lugar de fallar. El costo de un servicio de matriz planificado de ocho horas es una fracción del costo de una bobina desechada y un envío perdido.
La documentación de cumplimiento para el estampado automotriz generalmente debe viajar con la pieza: certificados de materiales con números de calor, informes de diseño dimensional en PPAP, planes de control que identifican las estaciones críticas y registros de mantenimiento de matrices e historial de rectificado. Los grados de acero de alta resistencia suministrados con una especificación de 590 MPa o 780 MPa deben tener datos de inspección entrantes registrados contra la bobina, porque la ventana de formación para esos grados es estrecha y una variación entre molinos se mostrará como un cambio de ángulo de curvatura mucho antes de que se muestre como una grieta visible.
La lubricación y la gestión de desechos son los dos elementos de limpieza que más afectan la retención de la tolerancia a largo plazo. La selección correcta del lubricante para el recubrimiento de la tira entrante reduce la irritación en las estaciones de extracción, y un conducto de desechos que se inspecciona en un cronograma fijo previene el daño inducido por los golpes en el troquel que ninguna cantidad de capacidad de la prensa puede absorber. Tratados como un mantenimiento de rutina y no como una ocurrencia tardía, ambos extienden el intervalo entre reafilados y mantienen la banda de tolerancia que hizo que el estampado progresivo fuera la elección correcta en primer lugar.
Publicación anterior
Guía de estampado pesado: tolerancias, tonelaje, diseño de matrices y selección de herramientas
Siguiente publicación
Remachado en troquel para troqueles de estampado progresivo: principios y aplicaciones
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
