- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Remachado en troquel para troqueles de estampado progresivo: principios y aplicaciones
Remachado en troquel para troqueles de estampado progresivo: principios y aplicaciones
2026-09-24
Contenido
- 1 Qué hace el remachado en troquel dentro de un troquel progresivo
- 2 El ciclo de trabajo de cuatro etapas
- 3 Módulos principales de un sistema de remachado en matriz
- 4 Por qué una referencia de posicionamiento mejora la precisión
- 5 Protección de revestimientos conductores
- 6 Elegir entre remaches semitubulares y sólidos
- 7 Aplicaciones típicas
- 8 Puntos de diseño que deciden si el troquel funciona
- 9 Dónde encaja el remachado interno en un programa de estampado
- 10 Construcción de matrices y piezas de remachado con Suzhou Shuangqisi
- 11 Cómo iniciar un proyecto de remachado
Qué hace el remachado en troquel dentro de un troquel progresivo
La mayoría de los conjuntos estampados pasan por dos operaciones separadas: las piezas se forman en un troquel y luego se llevan a una prensa o dispositivo donde se unen. El remachado interno elimina ese segundo viaje. La estación de remachado se encuentra dentro de una matriz progresiva de estaciones múltiples, por lo que perforar, doblar, apilar, alimentar remaches, remachar, dar forma y cortar se realizan en una sola herramienta continua.
El resultado es un componente multicapa acabado y unido permanentemente en una sola pasada de prensa. Debido a que la unión se realiza con un remache prefabricado e independiente, el proceso difiere de la soldadura, del remachado y del remachado a presión fuera de línea. No hay entrada térmica ni celda de ensamblaje separada, y ningún operador tiene que mover piezas parcialmente terminadas de una máquina a la siguiente.
La lógica es la misma que en cualquier proceso de estampado progresivo en comparación con el estampado por transferencia : la franja avanza a un paso fijo y cada estación realiza un trabajo. Lo que hace que el remachado en matriz sea distintivo es que uno de esos trabajos es una operación de unión mecánica, sincronizada con la carrera de la prensa y controlada por la rigidez de la matriz misma.
El ciclo de trabajo de cuatro etapas
Cada estación de remachado sigue la misma secuencia, sea cual sea la pieza. Comprenderlo hace que sea más fácil ver dónde se gana o se pierde la precisión.
Preformado y posicionamiento
La tira portadora se guía hasta su posición con guías de precisión. Luego, las estaciones de perforación y doblado funcionan en secuencia, apilando las capas de láminas y alineando los orificios de los remaches para que sean coaxiales antes de introducir un remache. Si los agujeros no están alineados en este punto, ningún punzón remachador podrá rescatar la unión más adelante.
Alimentación automática de remaches
Un alimentador vibratorio externo clasifica los remaches y los entrega uno a la vez, por aire, a una estación de posicionamiento en la matriz inferior. Los sensores detectan remaches faltantes o atascados. Cuando detectan una falla, activan la protección de la prensa inmediatamente, de modo que una mala alimentación detiene la prensa en lugar de dañar la herramienta o producir una pieza defectuosa.
Remachado y conformado en frío
A medida que la prensa desciende, el punzón remachador aplica una fuerza vertical. El vástago del remache pasa a través de los orificios previamente perforados y la cola se extiende y se voltea contra la restricción del troquel para formar una cabeza de remache sólida. Las capas están unidas entre sí sin espacios entre ellas, y todo el evento es una deformación plástica en frío.
Modelado y descarga
Después de que se abre la matriz, el conjunto pasa a las estaciones de conformación, calibración dimensional e inspección, y luego al corte final. El componente terminado deja la matriz ya remachada y ya revisada.
Módulos principales de un sistema de remachado en matriz
Una matriz de remachado fiable consta en realidad de cuatro sistemas que funcionan como uno solo. La debilidad en cualquiera de ellos aparece rápidamente en la papelera.
| Módulo | Componentes principales | lo que controla |
|---|---|---|
| Troquel de estampado principal | Estaciones de perforación, doblado, conformado y corte | Posicionamiento de tiras y alineación de capas. |
| Alimentación automática de remaches | Cuba vibratoria, separación y entrega neumática. | Un remache, en el lugar correcto, en cada pasada. |
| Unidad de remachado de precisión | Punzón de remachado, inserto de posicionamiento, soporte en bruto de alta presión, piezas guía | Forma de la cabeza, rigidez y consistencia de las articulaciones. |
| Detección y protección | Sensores de remaches faltantes, flojos o atascados | Previene defectos y colisiones de troqueles. |
La unidad de remachado merece una atención especial. Su punzón, inserto, portapiezas y guías deciden qué tan estable es la articulación desde el primer golpe hasta el millonésimo. Una estructura de matriz rígida y un sistema de guía de alta precisión son los que mantienen la precisión del remachado y la fuerza de bloqueo dentro de la tolerancia, porque nada en el proceso depende de la habilidad del operador.
Por qué una referencia de posicionamiento mejora la precisión
En el montaje fuera de línea, cada paso de manipulación introduce un nuevo error de sujeción. La pieza se recoge, se coloca en un dispositivo, se vuelve a ubicar y se une. En cada uno de esos pasos se acumulan pequeñas compensaciones.
El remachado en matriz evita esto porque la tira portadora actúa como única referencia de posicionamiento desde la primera estación hasta la última. El remache siempre se coloca en relación con elementos que fueron perforados en el mismo troquel, en la misma tira, momentos antes. Es por eso que el proceso ofrece una posición de remache, altura de cabeza y resistencia a la tracción tan consistentes en tiradas de producción muy largas.
La misma integración admite un alto rendimiento. Con la alimentación, unión e inspección automatizadas dentro de la matriz, el contenido de mano de obra disminuye, la rotación de piezas semiacabadas desaparece y la producción continua en volúmenes de millones de piezas se vuelve práctica.
Protección de revestimientos conductores
Para piezas eléctricas, el método de unión importa tanto como la unión. El calor de la soldadura puede quemar u oxidar una superficie chapada, y un revestimiento dañado significa una mayor resistencia de contacto exactamente donde la pieza necesita conducir.
El remachado en frío evita ese problema. El proceso no utiliza calor, por lo que El baño de níquel, plata y oro permanece intacto. sin oxidación ni pérdida por quemaduras, y la lámina no sufre ablación. Ésta es una de las principales razones por las que el proceso es adecuado para componentes eléctricos de precisión y nuevas piezas conductoras de energía, donde la conductividad estable es un requisito de diseño más que una preferencia.
Elegir entre remaches semitubulares y sólidos
Ambos tipos de remaches pueden introducirse automáticamente en la matriz y retorcerse mediante conformado en frío, por lo que la elección se reduce a la carga que debe soportar la unión.
- Remaches semitubulares son la opción principal. Su vástago hueco necesita menos fuerza de conformado, lo que se adapta a la mayoría de las conexiones de hardware de precisión de láminas delgadas.
- Remaches macizos se utilizan cuando la junta enfrenta cargas pesadas o de alta tracción y un vástago más lleno y más fuerte vale la fuerza de conformado adicional.
La compatibilidad de materiales es amplia. De esta manera se pueden unir materiales de estampado comunes como acero laminado en frío, acero inoxidable, cobre, latón y aleaciones de aluminio. Debido a que estos metales difieren en su recuperación elástica y dureza, el punzón de remachado y el inserto de matriz normalmente se ajustan a la pila de material específica.
Aplicaciones típicas
El remachado en matriz es más común cuando la precisión dimensional, la conductividad y la repetibilidad son importantes al mismo tiempo. Las principales industrias son la electrónica automotriz, los sistemas eléctricos de nueva energía, los electrodomésticos de precisión y los interruptores de control industrial.
Las piezas típicas incluyen:
- Conjuntos de contactos de plata de relé
- Metralla de conexión de batería
- Barras colectoras
- Conjuntos de terminales de conector
- Cambiar hardware conductor
- Componentes de blindaje de precisión
Lo que comparten estas piezas es una geometría pequeña y delgada producida en volúmenes muy grandes, con una unión que debe ser eléctrica y mecánicamente confiable. Ése es el perfil en el que una remachadora de un solo golpe totalmente automatizada se amortiza más rápidamente.
Puntos de diseño que deciden si el troquel funciona
El remachado integrado parece sencillo una vez que se está ejecutando, pero los detalles se establecen mucho antes de la primera prueba. Unas pocas decisiones tienen la mayor parte del peso.
- Disposición de franjas. La estación de remachado necesita suficiente espacio para el punzón, el inserto y la ruta de alimentación, y la tira debe permanecer estable a través de las estaciones de doblado y apilado que le preceden.
- Alineación de agujeros. Los agujeros perforados en cada capa deben estar alineados dentro del espacio libre del remache, por lo que el diseño del piloto y de la guía debe considerarse junto con el paso de la tira.
- Fiabilidad alimentaria. La orientación, separación y entrega de los remaches deben ser repetibles a máxima velocidad de prensa. Los fallos de alimentación son la causa más común de paros.
- Cobertura de sensores. La detección debe confirmar la presencia de remaches antes del recorrido y detectar los remaches sueltos o atascados después, de modo que las fallas nunca viajen aguas abajo.
- Acceso de mantenimiento. Desgaste de punzones e insertos de remachado. Un troquel diseñado para un cambio rápido mantiene un alto tiempo de actividad durante una larga vida útil.
Los equipos que tratan la estación de remachado como una idea de último momento tienden a descubrir estos límites durante las pruebas. Los equipos que planifican juntos toda la progresión tienden a evitarlos.
Dónde encaja el remachado interno en un programa de estampado
El remachado en matriz es un miembro de una familia más amplia de operaciones integradas. Comparte su filosofía con el roscado interno y otros pasos de unión que trasladan el trabajo de ensamblaje a la prensa, un tema que se trata con más detalle en esta explicación de Cómo se fusionan el estampado y la unión en una sola pulsación. .
Que sea la elección correcta depende de la pieza. Recompensa los grandes volúmenes y los diseños estables, ya que la inversión en herramientas se reparte entre muchas piezas. Es menos atractivo para volúmenes muy pequeños o para conjuntos cuya geometría cambia con frecuencia. Sin embargo, para programas en el rango correcto, eliminar un paso de ensamblaje secundario puede acortar el tiempo de entrega y reducir los daños por manipulación al mismo tiempo.
Construcción de matrices y piezas de remachado con Suzhou Shuangqisi
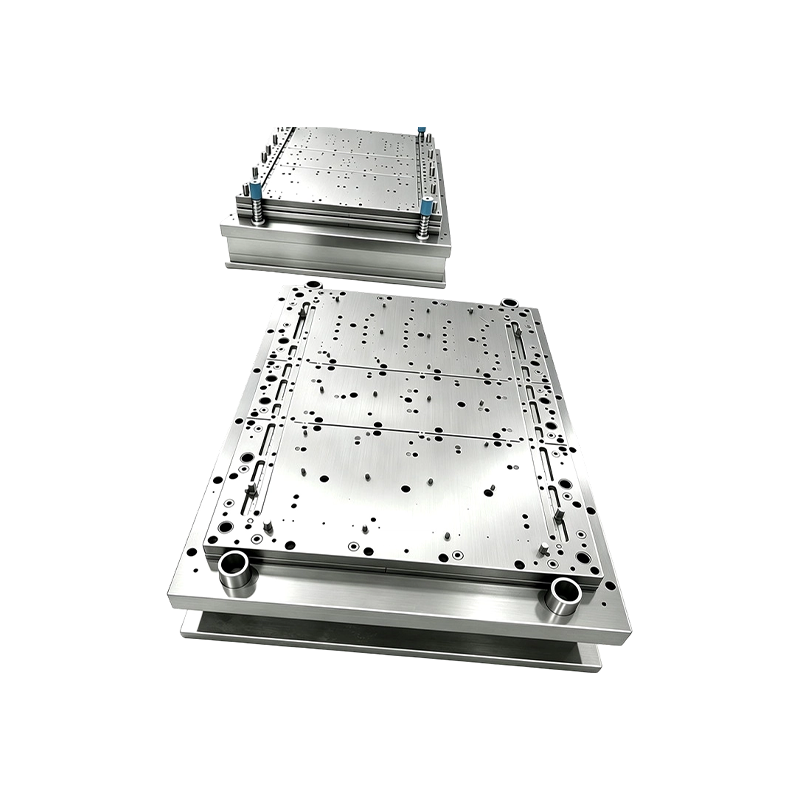
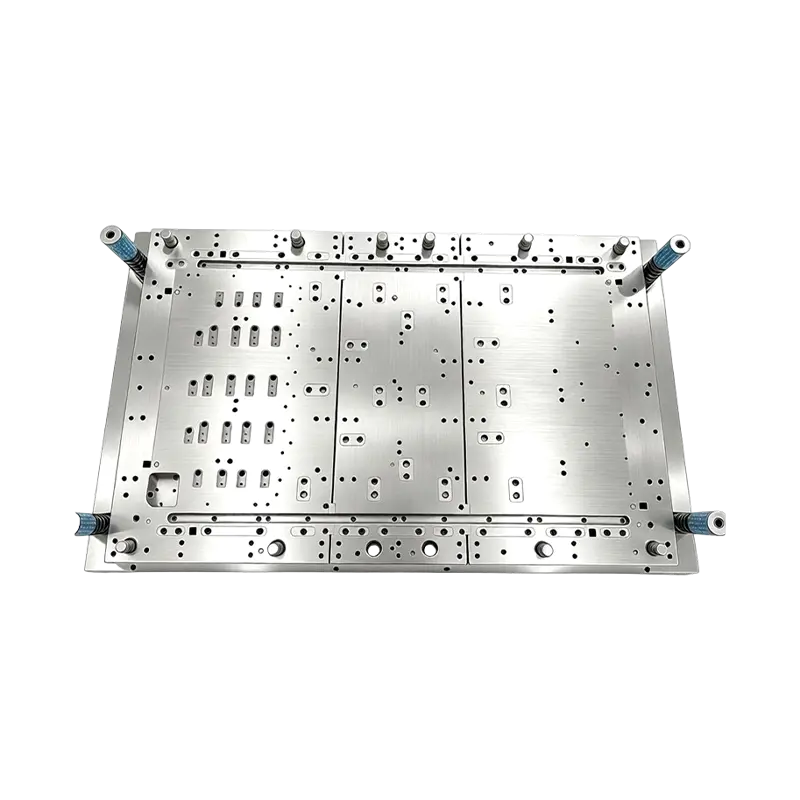
Una matriz de remachado solo funciona tan bien como la herramienta detrás de ella. Suzhou Shuangqisi diseña y fabrica herramientas progresivas de precisión, y la empresa Matrices de estampado electrónico para componentes pequeños y de alta precisión. son un punto de partida natural para programas de terminales, contactos y barras que requieren remachado integrado.
Cuando la pieza es un conector o terminal, la Troquel de estampado progresivo de alta velocidad para piezas de conectores y terminales. muestra el tipo de herramientas multiestación en las que se basa este trabajo. Para diseños más complejos con muchas estaciones, el Matriz de estampación progresiva multiestación con insertos de carburo aborda la larga vida útil de la herramienta en producciones exigentes y de gran volumen.
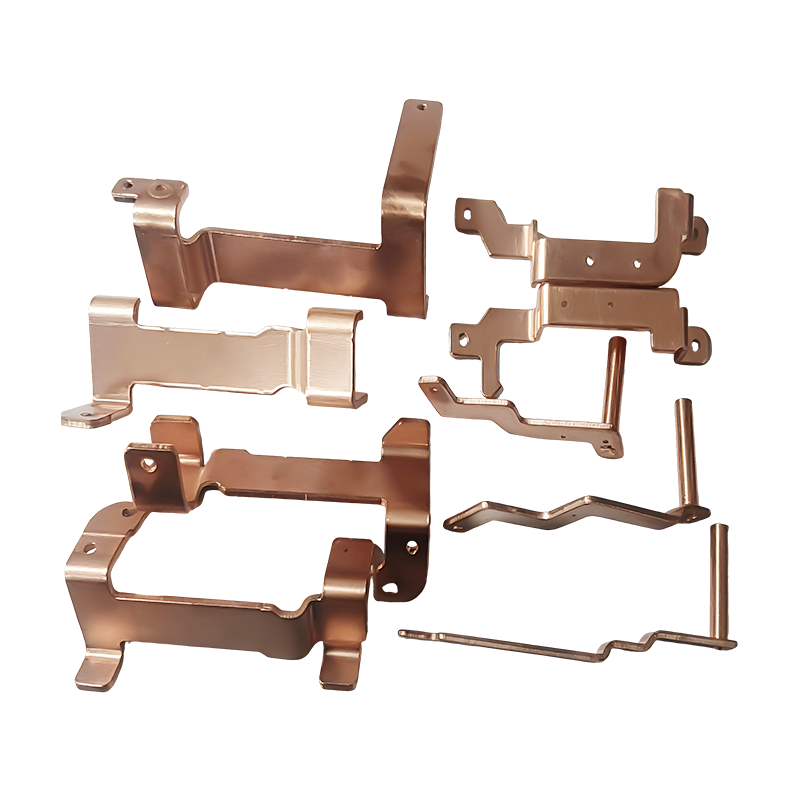
La alimentación de remaches, la detección y la protección de la prensa son problemas de automatización tanto como problemas de herramientas, y pueden ser respaldados por Equipos de automatización de estampado para alimentación y manipulación. . Los compradores que prefieran obtener componentes terminados en lugar de herramientas pueden navegar Piezas de estampado electrónico hechas según los dibujos del cliente. , o revisar el gama completa de piezas de estampado .
Los mismos principios de unión se aplican al nuevo hardware energético. Los programas que combinan conexiones conductoras con carcasas formadas, por ejemplo, pueden considerar Tapa de batería estampada de piezas para vehículos eléctricos. como referencia en planitud y control de formado de gran formato.
Cómo iniciar un proyecto de remachado
La forma más rápida de evaluar la viabilidad es enviar planos, las especificaciones del remache, el material y espesor de la lámina y el volumen anual. A partir de esos cuatro aportes, un equipo de ingeniería puede asesorar sobre la disposición de la tira, el método de alimentación y si un remache semitubular o sólido se adapta a la carga.
Si tiene un conjunto remachado que actualmente está unido fuera de línea o un nuevo componente conductor aún en la etapa de concepto, Póngase en contacto con el equipo de ingeniería de Suzhou Shuangqisi para analizar sus requisitos de matriz de remachado. . Una conversación temprana sobre la articulación generalmente ahorra más tiempo que cualquier cambio posterior en el troquel.
Publicación anterior
Estampado progresivo de piezas automotrices: matrices, tolerancias, costos y guía de volumen
Siguiente publicación
Troquel compuesto vs troquel progresivo: diferencias, aplicaciones y cómo elegir
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
