- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Troquel compuesto vs troquel progresivo: diferencias, aplicaciones y cómo elegir
Troquel compuesto vs troquel progresivo: diferencias, aplicaciones y cómo elegir
2026-09-24
Contenido
- 1 Troquel compuesto versus troquel progresivo: la diferencia principal
- 2 Cómo funciona cada troquel
- 3 Control de precisión y tolerancia
- 4 Capacidad de formación
- 5 Velocidad y volumen de producción
- 6 Costo y mantenimiento de herramientas
- 7 Aplicaciones típicas
- 8 Consideraciones de diseño de materiales y piezas
- 9 Errores comunes al elegir un troquel
- 10 Cuando ambos tipos de troqueles funcionan juntos
- 11 Cómo elegir el troquel adecuado para su pieza
- 12 trabajando con Suzhou Shuangqisi Mould Equipment Co., Ltd. sobre matrices y piezas de estampación
Troquel compuesto versus troquel progresivo: la diferencia principal
Un troquel compuesto puede convertir una tira en una arandela terminada con una sola pasada de prensa. Un troquel progresivo puede transportar la misma tira a través de una docena de estaciones antes de que finalmente se corte un terminal de conector. Ambas son herramientas de estampado de precisión diseñadas para la producción en masa, pero resuelven problemas muy diferentes.
La diferencia se reduce a la lógica del proceso. Un troquel compuesto completa varias operaciones. simultáneamente en una estación . Un dado progresivo los completa secuencialmente a través de múltiples estaciones independientes . Esa única distinción impulsa todo lo demás: precisión, capacidad de conformado, velocidad de producción y costo. Los compradores suelen tratar a los dos como intercambiables, y esa suposición es lo que hace que muchos presupuestos de herramientas salgan mal.
Cómo funciona cada troquel
Un troquel compuesto tiene una estación de trabajo. De un solo golpe, operaciones como la perforación y el corte se realizan en la misma posición. La pieza de trabajo permanece en un punto de referencia y nunca se desplaza, por lo que deja el troquel como una pieza terminada después de un ciclo de prensado. La lógica es sencilla: una estación, varias operaciones a la vez.
Una matriz progresiva organiza decenas de estaciones, en casos complejos, a lo largo de la dirección de alimentación. La tira avanza un paso con cada pasada y cada estación realiza su propia tarea: perforar, doblar, formar, remachar o cortar. La pieza permanece unida a la tira portadora en todo momento y solo se separa en la estación final.
En términos prácticos, un troquel compuesto se comporta como un único corte preciso, mientras que un troquel progresivo se comporta como una línea de producción compacta construida dentro de una sola herramienta. Cada enfoque tiene un hogar natural y las secciones siguientes muestran dónde se encuentra el límite.
Control de precisión y tolerancia
Debido a que cada filo de corte en una matriz compuesta funciona desde el mismo punto de referencia, la posición de orificio a orificio, la concentricidad y la planitud se pueden mantener muy firmemente. No hay acumulación de tono, ya que la pieza nunca se mueve entre operaciones. Esto hace que el troquel compuesto sea la opción natural para piezas planas donde la ubicación de los orificios es crítica, como placas de cubierta de precisión o terminales planos delgados.
La planitud merece una mención especial. En un troquel compuesto, la pieza de trabajo se presiona y expulsa como un todo, lo que ayuda a mantener las piezas planas delgadas libres de distorsiones. Las piezas que deben quedar al ras contra una superficie de contacto a menudo se benefician de esto.
Los troqueles progresivos avanzan la tira paso a paso, por lo que se puede generar una pequeña tolerancia de paso entre estaciones. Por lo tanto, la precisión de un solo orificio es ligeramente menor que la que puede ofrecer una matriz compuesta. Para la mayoría del hardware de precisión, la diferencia se mantiene dentro de la tolerancia y es el precio que se paga por una flexibilidad de proceso mucho mayor. Cuando los agujeros deben ubicarse entre sí con extrema precisión, un buen diseño de matriz también puede perforarlos en la misma estación para mantenerlos en una referencia.
Capacidad de formación
Un troquel compuesto concentra cada estructura de corte en una estación, y eso limita lo que puede hacer. La interferencia estructural descarta el doblado complejo, el embutición profunda y el remachado en matriz, por lo que su alcance es esencialmente corte y perforación plana.
Los troqueles progresivos dividen el trabajo en estaciones separadas que no interfieren entre sí. Esto permite doblar, estirar, dar forma, remachar en matriz e incluso detección en línea. Para piezas irregulares con múltiples curvaturas y características, el troquel progresivo es la única forma práctica de alcanzar una producción en volumen automatizada.
Una regla general útil: si la pieza terminada es plana, vale la pena considerar un troquel compuesto. Si tiene una curva, una forma o una característica ensamblada, la conversación casi siempre pasa a herramientas progresivas.
Velocidad y volumen de producción
Un troquel compuesto entrega una pieza terminada por carrera, pero depende de la alimentación y descarga de una sola pieza, por lo que su ritmo es moderado. Se adapta a volúmenes bajos a medianos de piezas planas de alta precisión. También es fácil de depurar y su precisión se mantiene estable en ejecuciones largas.
Un troquel progresivo funciona con alimentación continua de tiras a alta frecuencia de estampado. Una vez cargada la tira, la prensa puede funcionar durante largos períodos con poca supervisión. Es por eso que las herramientas progresivas dominan el trabajo de gran volumen y alta velocidad en la electrónica automotriz, las nuevas energías y la fabricación de terminales de conectores.
El volumen también afecta el uso de materiales. Un troquel progresivo necesita un soporte para sujetar la pieza en la tira, lo que puede consumir más material en formas simples. En una tirada muy grande, esto suele verse superado por la velocidad y el ahorro de mano de obra, pero en una tirada pequeña de piezas planas puede inclinar la balanza hacia un troquel compuesto.
Costo y mantenimiento de herramientas
Los troqueles compuestos tienen una estructura simple, son económicos de construir, rápidos de entregar y fáciles de mantener. Para pedidos de lotes pequeños ofrecen un valor excelente, aunque su rango de procesos es limitado.
Los troqueles progresivos implican un diseño complejo de estaciones múltiples, mayor dificultad de ingeniería, mayor costo inicial y un plazo de entrega más largo. A cambio, ofrecen una larga vida útil y un funcionamiento estable. Una vez que la inversión en herramientas se distribuye en una tirada grande, el El costo unitario cae muy bajo. , que se adapta a proyectos por lotes estables y a largo plazo.
El mantenimiento sigue el mismo patrón. Por lo general, se puede reparar un troquel compuesto mediante un afilado e inspección de rutina. Un troquel progresivo necesita mantenimiento profesional y una depuración cuidadosa, porque un punzón desgastado en una estación puede afectar a todas las estaciones posteriores.
Aplicaciones típicas
Los troqueles compuestos se utilizan para juntas, arandelas, láminas planas, placas de cubierta de precisión, terminales planos y otras piezas planas ultrafinas con estrictos requisitos de concentricidad y planitud de los orificios.
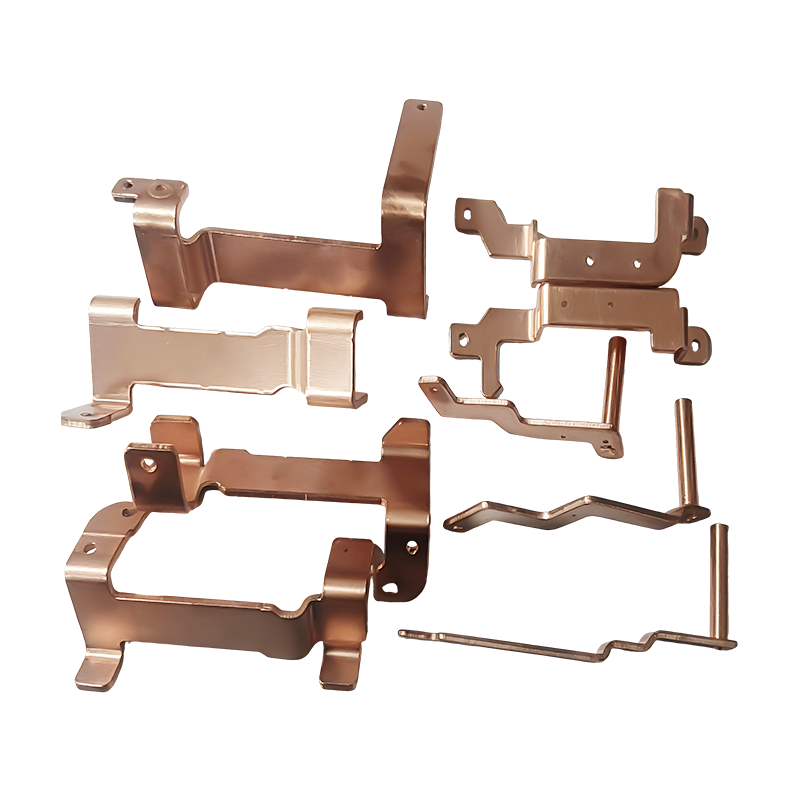
Los troqueles progresivos se utilizan para terminales de conectores, contactos de relés, metralla de nueva energía, conectores de batería, clips doblados, latas de blindaje irregulares y conjuntos remachados en el troquel. Si su proyecto involucra estos componentes formados, nuestra gama de piezas de estampado de metal personalizadas es un buen lugar para empezar.
| Comparación | Troquel compuesto | Troquel progresivo |
|---|---|---|
| Lógica de proceso | Operaciones simultáneas en una estación. | Operaciones secuenciales en múltiples estaciones |
| Precisión | Muy alta, sin tolerancia acumulativa | Alto, con un pequeño error de tono. |
| Capacidad de conformado | Sólo corte plano y perforación | Doblar, trefilar, remachar y más |
| Modo de producción | Salida de una sola pieza, velocidad media | Alimentación continua de tiras, alta velocidad |
| Volumen | Pequeño a mediano | Alto a muy alto |
| Costo de herramientas | Menor costo inicial | Mayor costo inicial, menor costo unitario en producción en masa |
| Mantenimiento | fácil | Requiere mantenimiento y depuración profesional. |
Consideraciones de diseño de materiales y piezas
El espesor y el tipo del material influyen en la decisión tanto como la forma de la pieza. El material muy fino es fácil de distorsionar cuando se empuja a través de muchas estaciones, lo cual es una de las razones por las que las piezas planas ultrafinas a menudo se guardan en un troquel compuesto. Los materiales más duros o elásticos, por otro lado, pueden necesitar pasos de formación controlados que sólo un diseño progresivo puede proporcionar.
El diseño de las piezas también importa. Colocar agujeros demasiado cerca de un borde o de una línea de doblez puede causar deformación en cualquier tipo de matriz. Revisar el dibujo para determinar la capacidad de fabricación antes de comenzar con el mecanizado es mucho más barato que corregir el troquel después, y pequeños ajustes de diseño a menudo pueden mover una pieza de una ruta de mecanizado compleja a una más simple.
Finalmente, considere lo que sucede después del estampado. Los pasos de enchapado, tratamiento térmico o ensamblaje pueden establecer límites adicionales en la altura de las rebabas, la planitud y la estabilidad dimensional, y estos límites deben acordarse antes de diseñar la matriz.
Errores comunes al elegir un troquel
La mayoría de los problemas de herramientas se deben a una falta de coincidencia entre el tipo de matriz y los requisitos reales del proyecto. Cuatro patrones aparecen repetidamente:
- Elegir un troquel progresivo para un corto plazo y luego descubrir que el costo de las herramientas domina el precio de cada pieza.
- Elegir un troquel compuesto para una pieza que luego obtiene una pequeña curvatura o una característica de relieve, lo que obliga a un costoso rediseño.
- Especificar tolerancias más estrictas de las que requiere la función, lo que empuja al proyecto hacia herramientas más costosas sin un beneficio real.
- Haciendo caso omiso de la previsión anual. Una pieza que comienza con unos pocos miles de piezas puede convertirse en un programa a largo plazo, y el plan de herramientas debería permitirlo.
Compartir el volumen esperado y el conjunto completo de funciones con su socio de herramientas desde el principio evita la mayoría de estos problemas.
Cuando ambos tipos de troqueles funcionan juntos
La elección no siempre es una o la otra. Algunos proyectos utilizan un troquel compuesto para producir una pieza plana con orificios bien ubicados y un troquel de formación separado para agregar curvas posteriormente. Otros utilizan un troquel progresivo para el cuerpo formado y una operación secundaria para una característica crítica.
Estas rutas híbridas tienen sentido cuando una característica exige precisión posicional a nivel compuesto mientras que el resto de la pieza necesita ser conformado. Un ingeniero de herramientas experimentado sopesará el manejo adicional con la precisión obtenida y recomendará la ruta más simple que se ajuste al dibujo.
Cómo elegir el troquel adecuado para su pieza
Comience con tres preguntas. ¿La pieza es plana o es necesario doblarla y darle forma? ¿Qué tan estrictas son las tolerancias de posición del orificio y planitud? ¿Y cuál es la producción anual esperada?
Elija un troquel compuesto para piezas planas de alta precisión y lotes pequeños. Elija un troquel progresivo para piezas de formas complejas y producción en masa automática de alta velocidad. Ninguno de los dos es mejor en todos los casos; cada uno se adapta a un escenario diferente y la mejor solución es la que se adapta a la estructura de la pieza, los requisitos de tolerancia y el volumen anual.
trabajando con Suzhou Shuangqisi Mould Equipment Co., Ltd. sobre matrices y piezas de estampación
en Suzhou Shuangqisi Mould Equipment Co., Ltd. , abordamos la selección de troqueles como una decisión de ingeniería más que de ventas. Nuestros ingenieros revisan su dibujo, requisitos de tolerancia y volumen anual, luego recomiendan la ruta de herramientas que equilibra la precisión, la eficiencia y el costo de producción.
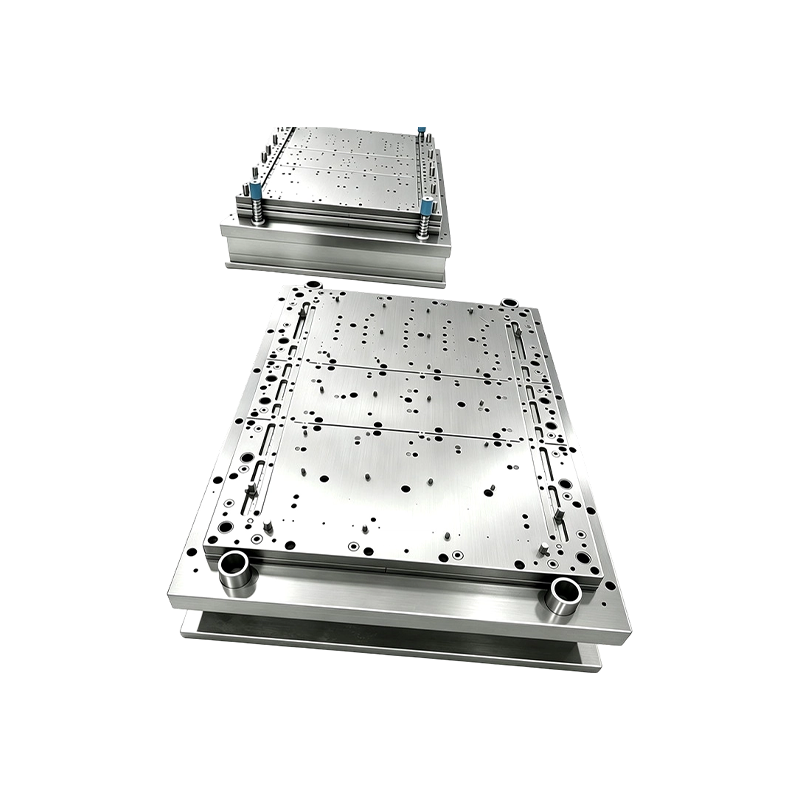
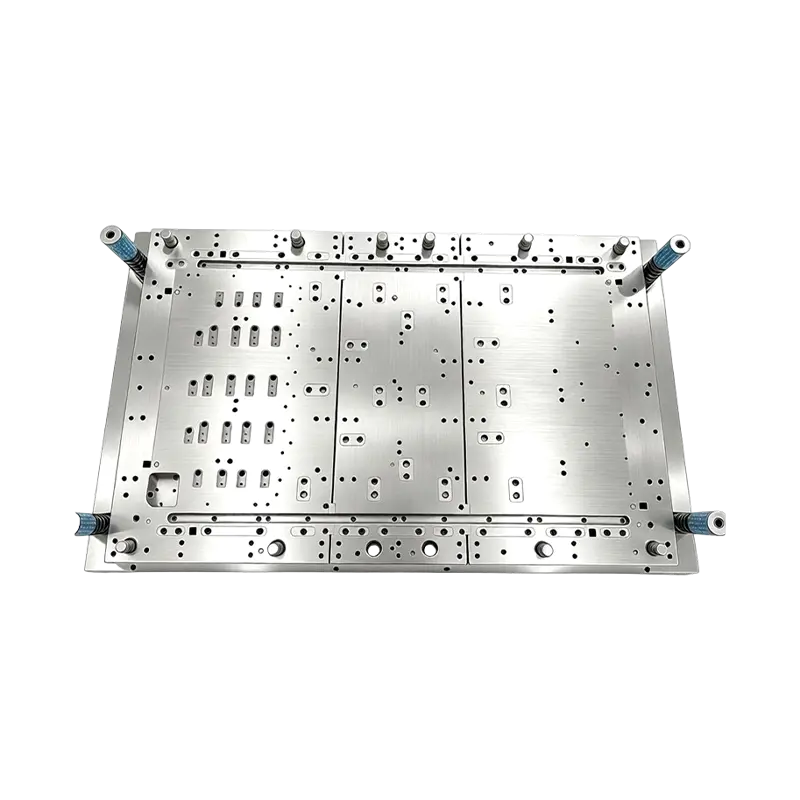
Puedes explorar nuestro troqueles de estampado de metal de precisión si necesita herramientas para su propia línea de producción, o trabaje con nosotros en componentes terminados a través de nuestro piezas de estampado de metal servicio. Envíenos su dibujo de pieza y el volumen esperado, y Suzhou Shuangqisi Mould Equipment Co., Ltd. Volverá con una propuesta de cotización y herramientas.
Publicación anterior
Remachado en troquel para troqueles de estampado progresivo: principios y aplicaciones
Siguiente publicación
Proveedores de estampado de aluminio: cómo evaluar la capacidad, el riesgo y la adaptación
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
