- Envíenos un correo electrónico: [email protected]
- Llámenos al: +86-139 1308 8972
 English
 Español
 Deutsch

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Proveedores de estampado de aluminio: cómo evaluar la capacidad, el riesgo y la adaptación
Proveedores de estampado de aluminio: cómo evaluar la capacidad, el riesgo y la adaptación
2026-09-20
Contenido
- 1 Por qué fracasan los proveedores de estampado de aluminio después del primer envío
- 2 ¿Qué cambia cuando se estampa aluminio en lugar de acero?
- 3 Tipos de proveedores comparados según las métricas importantes
- 4 Los costos ocultos que aparecen después de tres meses
- 5 Dónde se utilizan piezas estampadas de aluminio
- 6 Un proceso de selección de cinco pasos para proveedores de estampado de aluminio
- 7 Lista de verificación de mantenimiento y cumplimiento antes de comprometerse
Por qué fracasan los proveedores de estampado de aluminio después del primer envío
Una bandeja de batería de aluminio estampado que pasa las muestras prototipo aún puede fallar en 50.000 unidades si nunca se modeló el margen de desgaste del troquel del proveedor. Lo mismo ocurre con una barra colectora de cobre que cumple con las especificaciones de conductividad pero desarrolla grietas en los bordes después de tres reafilados. El aluminio se comporta de manera diferente que el acero: se desgarra, retrocede y galopa a través de los espacios libres del troquel. Los mejores proveedores de estampado de aluminio no son simplemente aquellos con el precio más bajo por kilogramo. Controlan el templado de la aleación, el mantenimiento de la matriz y el traspaso a la automatización.
Conclusión central
Seleccione proveedores de estampado de aluminio en función de cuatro capacidades verificadas: (1) diseño de troqueles para la aleación y el temple específicos, (2) registros documentados de mantenimiento y rectificado de troqueles, (3) automatización interna o estrictamente controlada para operaciones progresivas y de transferencia, y (4) un sistema de calidad que toma muestras de las primeras y últimas piezas. El precio sigue estos cuatro; no debería guiarlos.
¿Qué cambia cuando se estampa aluminio en lugar de acero?
El estampado de aluminio no es un sustituto directo del estampado de acero. El metal tiene aproximadamente un tercio del módulo elástico del acero, por lo que la recuperación elástica es mayor y menos predecible. Su menor conformabilidad en ciertos temples significa que la embutición profunda requiere radios de matriz más grandes, mejor lubricación y, a veces, recocido intermedio. La siguiente tabla resume las diferencias prácticas que afectan la selección de proveedores.
Aleación y temple
1100 y 3003 son blandos y se forman fácilmente pero carecen de fuerza. 5052 ofrece una balanza para soportes y gabinetes. 6061-T6 es fuerte pero se agrieta en curvas cerradas a menos que lo diseñe para ello. Un proveedor competente pregunta por el temperamento antes de cotizar el troquel.
Holgura y desgaste del troquel
El aluminio se desgasta y se acumula en los bordes del troquel. El espacio libre debe ser del 8 al 12 % del espesor para muchas aleaciones y las matrices necesitan estrías pulidas, rectificado frecuente y, a veces, inserciones de carburo. Los proveedores que utilizan matrices de acero sobre aluminio producirán astillas y desgarros.
Traspaso de automatización
Los troqueles progresivos y de transferencia para aluminio necesitan sistemas de alimentación más suaves, lubricantes antiexcoriación y una eliminación de desechos que no raye la superficie. La automatización que funciona con acero laminado en frío a menudo necesita reprogramación y pinzas más blandas para el aluminio.
si estas comparando Estampación de metales progresiva y transfer. , el factor de aluminio cambia los supuestos de tiempo de ciclo y costo de matriz que debe utilizar.
Tipos de proveedores comparados según las métricas importantes
Los proveedores de estampado de aluminio se dividen en tres grandes modelos operativos. La siguiente tabla los compara en cuanto a propiedad de troqueles, experiencia en aleaciones, automatización y riesgo. Los números son rangos típicos de cotización y auditoría de piezas estampadas, no de garantías.
Los costos ocultos que aparecen después de tres meses
El precio de compra por pieza es visible. El mantenimiento de troqueles, los desechos y las operaciones secundarias no lo son. En una revisión de proyectos de estampado de aluminio, los siguientes factores de costos suelen aparecer después de los primeros 90 días. Las barras muestran su proporción aproximada de sobrecostos inesperados.
Reelaboración del troquel
35%
Tasa de chatarra
25%
Tiempo de inactividad del remolido
18%
Operaciones secundarias
12%
Logística
10%
El retrabajo y el desperdicio de troqueles son los mayores costos ocultos porque las herramientas de aluminio se desgastan más rápido y las ventanas de proceso son más estrechas. Un proveedor que realiza un seguimiento de los golpes de troquel y los intervalos de reafilado puede cotizar un precio por pieza realista. Uno que no lo haga recuperará esos costos mediante órdenes de cambio.
Dónde se utilizan piezas estampadas de aluminio
La demanda de estampado de aluminio no es uniforme. El siguiente gráfico circular muestra una distribución representativa de las aplicaciones de un proveedor que atiende a clientes industriales, de electrónica y de automoción. Los vehículos eléctricos y los sistemas de baterías representan ahora la mayor proporción.
- Automoción y vehículos eléctricos (42%) — cubiertas de baterías, carcasas de motores, barras colectoras, estructuras de asientos
- Electrónica (26%) — chasis de computadora portátil, bastidores de servidores, paneles de horno
- Equipos industriales (16%) — carcasas de servoaccionamiento, piezas de compresores
- Electrodomésticos (10%) — carcasas y soportes para pequeños electrodomésticos
- Otros (6%) — gabinetes y hardware especiales
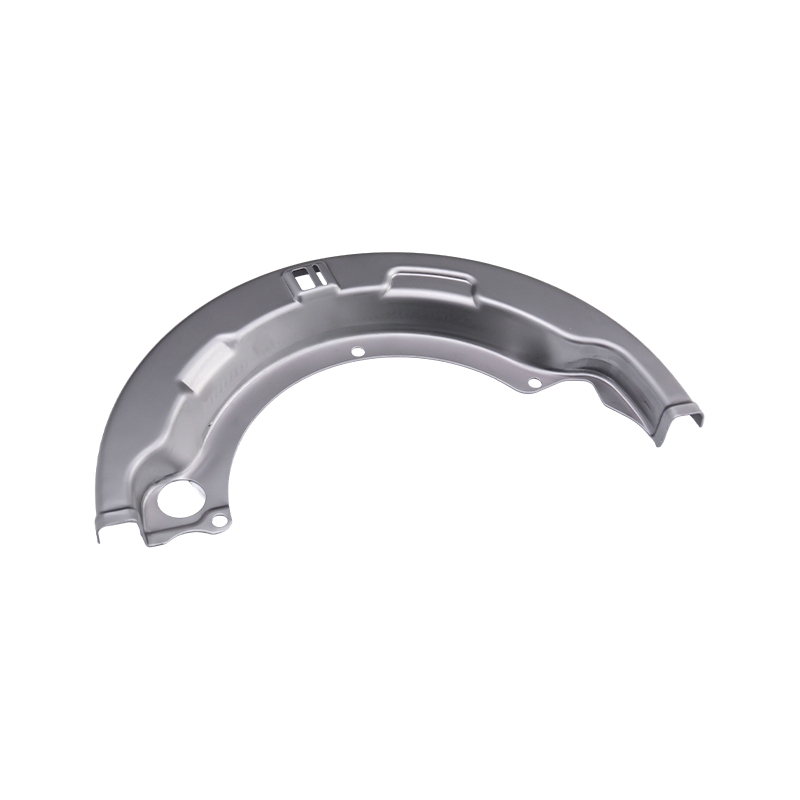
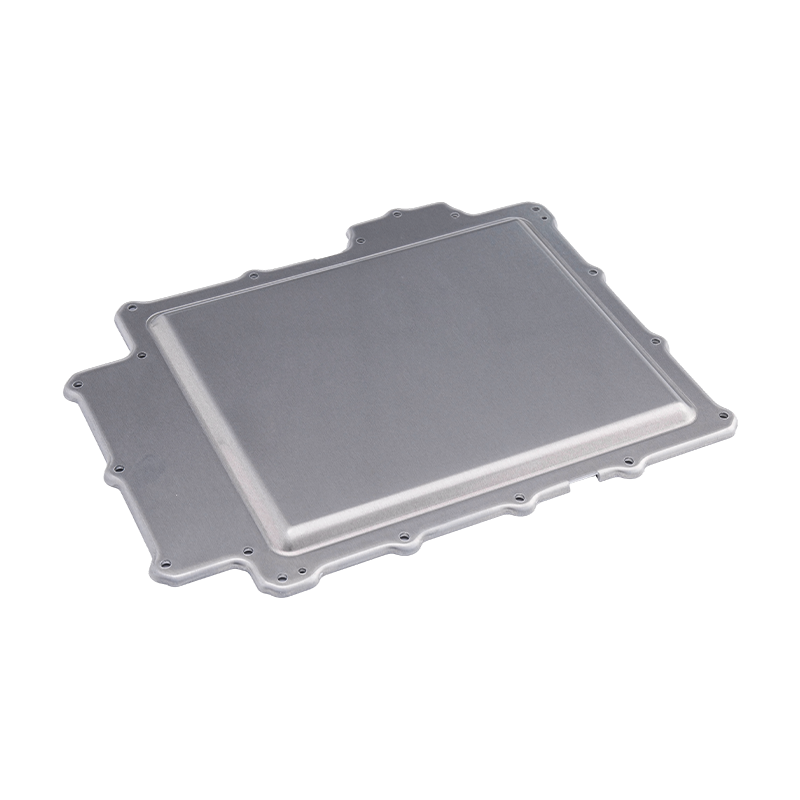 Piezas estampadas de tapa de batería Nuestras piezas estampadas para cubiertas de baterías son componentes fabricados con precisión diseñados para carcasas de baterías automotrices, industriales y de almacenamiento de energía. Elaborado a partir de alta qu... Ver producto →
El estampado de la tapa de la batería es un buen ejemplo de una pieza que parece simple pero que exige un control estricto de la planitud, la calidad de los bordes y la estabilidad dimensional después del conformado. Los proveedores que ya producen estas piezas para programas de vehículos eléctricos comprenden los requisitos de aleaciones y troqueles.
Un proceso de selección de cinco pasos para proveedores de estampado de aluminio
Utilice esta secuencia para comparar proveedores sin perderse en hojas de cálculo. Cada paso produce un documento que puede exigir a un proveedor.
Paso 1
Definir la aleación y la pila de tolerancia.
Escriba el temperamento, el espesor y las dimensiones críticas. Un radio de curvatura de 0,2 mm en 6061-T6 es un proceso diferente del mismo radio en 5052-H32. Envíe la pila con la solicitud de presupuesto.
Paso 2
Auditar registros de mantenimiento de troqueles.
Pregunte por troncos remolidos, contadores de golpes y tarifas de desechos para trabajos de aluminio similares. Un proveedor que no puede mostrar los datos de vida útil está adivinando el precio por pieza.
Paso 3
Ejecutar un piloto con estudio de capacidad.
Requiere una tirada de 300 piezas con Cpk en las dimensiones críticas. El resorte de aluminio puede cambiar la media después de los primeros cientos de golpes. El piloto expone ese cambio.
Paso 4
Verificar la transferencia de automatización
Si la pieza funciona en un troquel progresivo para piezas de automoción , observe la alimentación, la eliminación de desechos y la expulsión de piezas. El aluminio se raya fácilmente; la automatización debe manejarlo sin daños estéticos.
Paso 5
Bloquear un acuerdo de servicio
Defina intervalos de reafilado, insertos de repuesto para troqueles y tiempo de respuesta para reparaciones de troqueles. La cotización más baja a menudo los excluye y se convierten en el costo real.
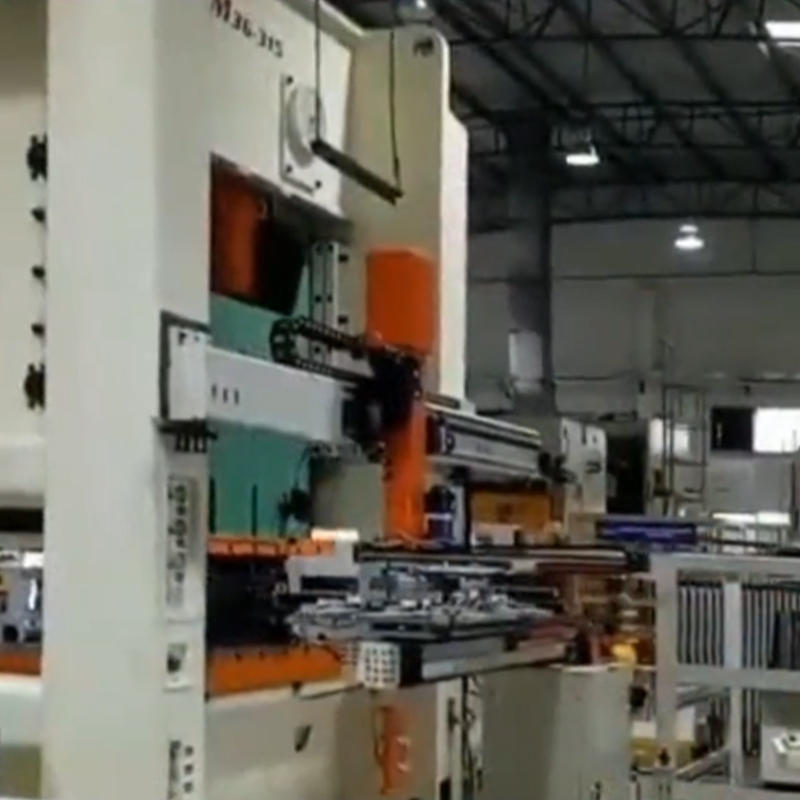
 Equipos de automatización de estampado Suzhou Shuangqisi Mould Equipment Co., Ltd., ubicada en No. 118 Yexin Road, distrito de Wujiang, ciudad de Suzhou, cuenta con 60 empleados técnicos. A través de los esfuerzos conjuntos y continuos... Ver producto →
La automatización no es una ocurrencia tardía para el aluminio. Una línea de automatización de estampado dedicada puede reducir los daños por manipulación y estabilizar el proceso, pero debe especificarse para la aleación y la geometría de la pieza.
Lista de verificación de mantenimiento y cumplimiento antes de comprometerse
Los proveedores de estampado de aluminio que prestan servicios a clientes de automoción y electrónica deben cumplir con los requisitos de trazabilidad y cumplimiento de materiales. Utilice esta lista de verificación durante la auditoría.
- Trazabilidad de las aleaciones: Certificados de fábrica para cada bobina o pieza en bruto, con números de calor vinculados a los lotes de producción.
- Programa de mantenimiento de troqueles: Intervalos de remolido documentados basados en el número de aciertos, no en el tiempo del calendario.
- RoHS y ALCANCE: declaraciones para lubricantes, recubrimientos y cualquier operación secundaria.
- IATF 16949 o ISO 9001: Certificados vigentes con alcance que cubre el estampado de aluminio.
- Embalaje y control de corrosión: el aluminio puede oxidarse o rayarse durante el transporte; especifique el entrelazado y VCI cuando sea necesario.
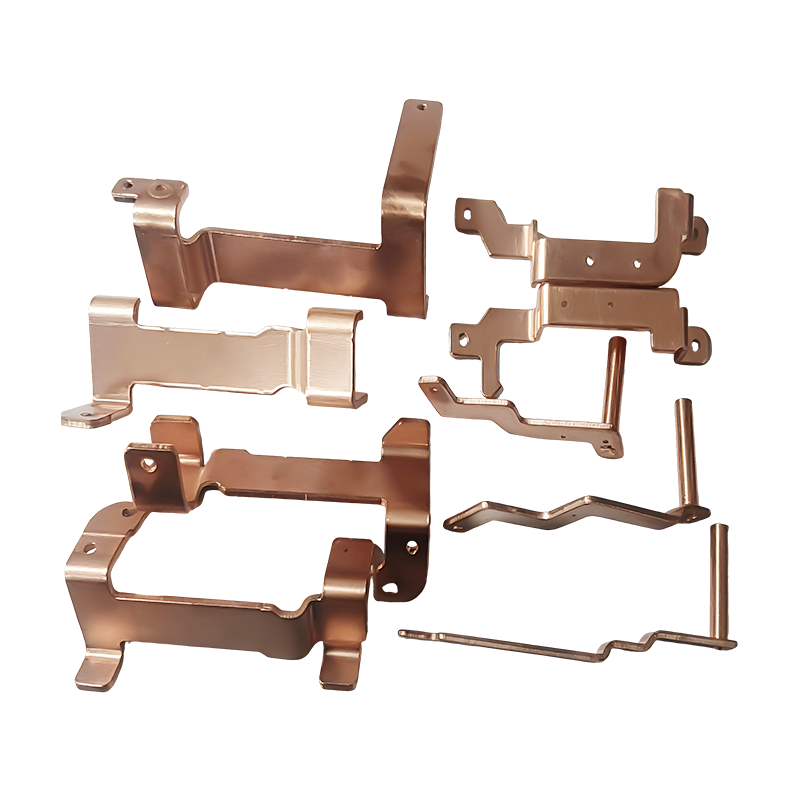
Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Ver producto → Las barras colectoras de cobre y otras piezas críticas para la conductividad añaden otra capa: deben cumplir con los requisitos eléctricos y térmicos y al mismo tiempo sobrevivir al proceso de estampado. Un proveedor integrado que comprenda tanto el troquel como el uso final puede cerrar esa brecha. Un proveedor integrado que fabrica sus propios troqueles y automatización tiene menos riesgos de transferencia, pero también tiene más de su programa bajo un mismo techo. Visite el piso, revise los registros de triturado y observe el cambio de troquel. La evidencia está ahí si la pides.
Publicación anterior
Troquel compuesto vs troquel progresivo: diferencias, aplicaciones y cómo elegir
Siguiente publicación
Estampado progresivo de aluminio: proceso, aleaciones, consejos de diseño y guía de costos
Nuestro Productos.
¡Comience su negocio con un fabricante OEM aquí mismo!

¡Proporcionar a los clientes globales soluciones completas llave en mano a través de innovación!
ENLACES RÁPIDOS
ACERCA DE NOSOTROS
INFORMACIÓN DE CONTACTO.
-
 +86-139 1308 8972
-

-
 N.º 118, calle Yexin, Zona de Desarrollo Económico de Wujiang, Suzhou, China
Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo
