English
 Español
 Deutsch

Molde Shuangqisi
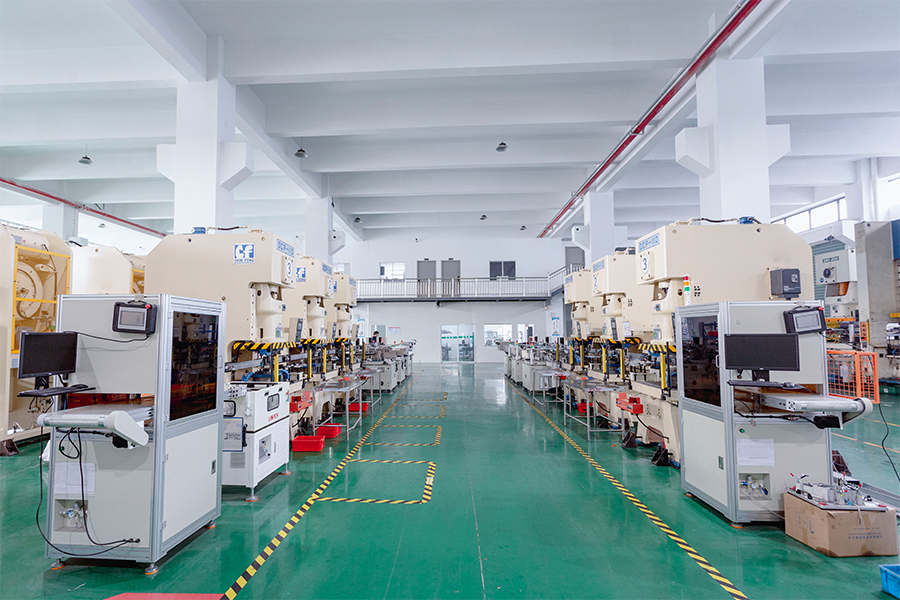
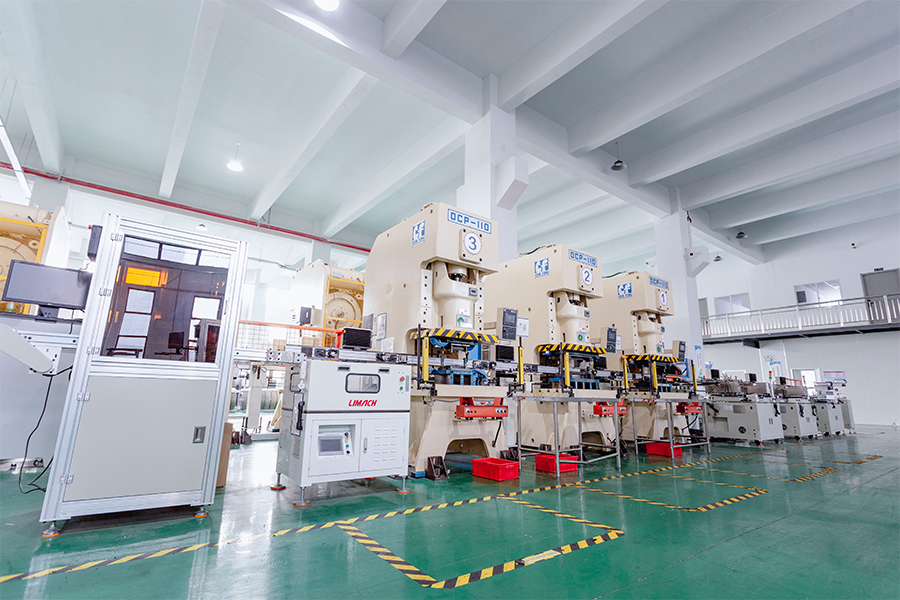
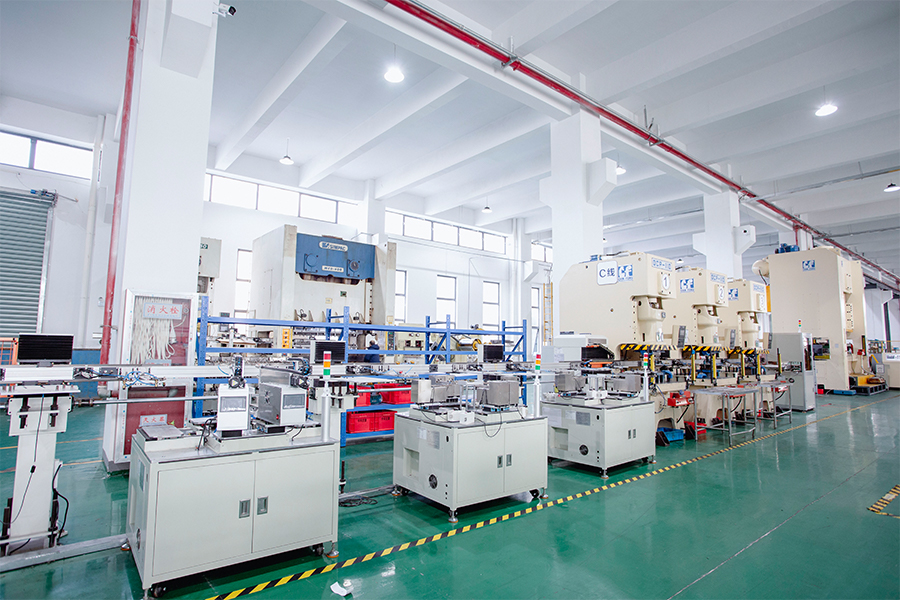
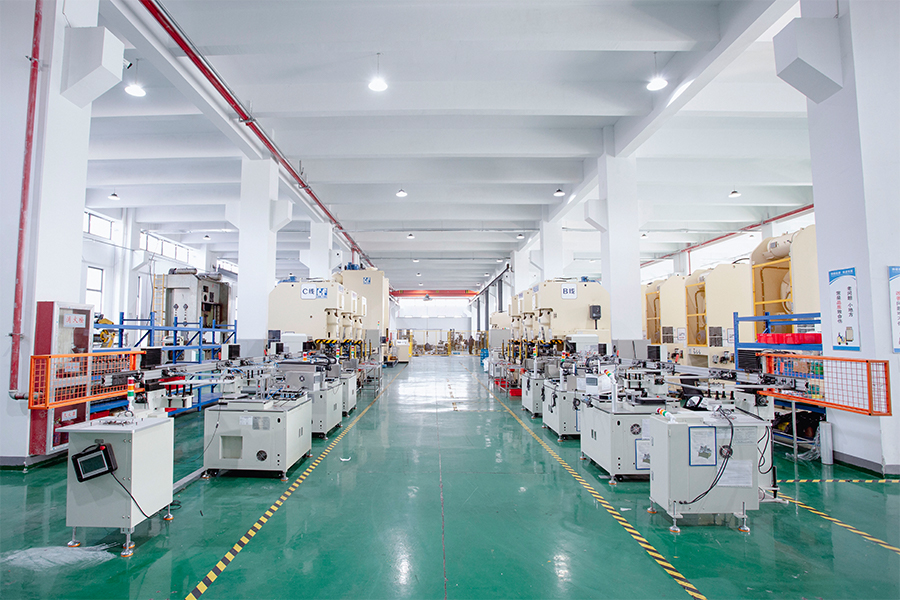
Soluciones de estampado integrales desde el diseño de matrices hasta la producción automatizada.
VER MÁS
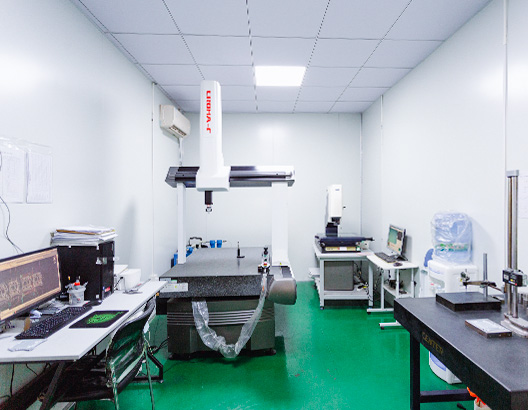
Un riguroso sistema de control de calidad y procedimientos de prueba precisos garantizan que los productos sean estables, confiables y cumplan consistentemente con altos estándares.
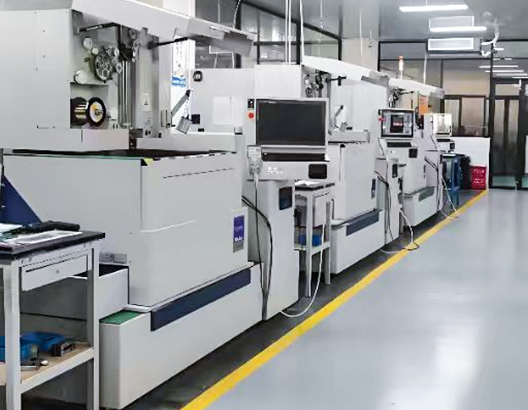
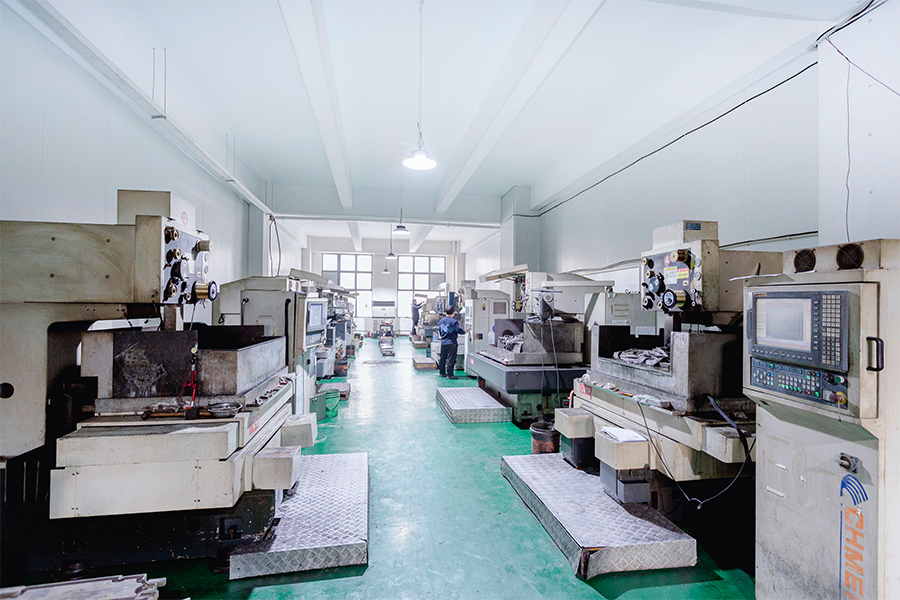
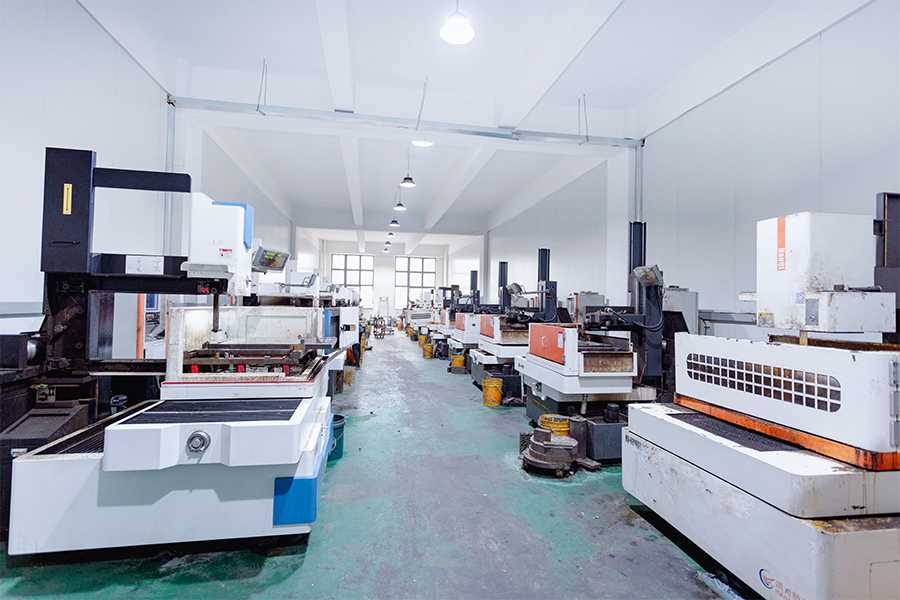
Al introducir máquinas EDM de alambre de precisión procedentes de Japón, la empresa puede lograr una precisión de procesamiento de 0,002 mm. Junto con técnicos de ensamblaje experimentados y una instalación y depuración adecuadas, la empresa puede cumplir con los requisitos técnicos de los productos de alta precisión de los clientes.
Las sólidas capacidades de investigación y diseño permiten soluciones personalizadas y una optimización continua del producto.
La empresa cuenta con múltiples equipos de mecanizado CNC, que pueden procesar moldes de diversas formas y también pueden personalizar componentes importantes de moldes complejos según las necesidades del cliente.
 Moldes de precisión
 Piezas estampadas
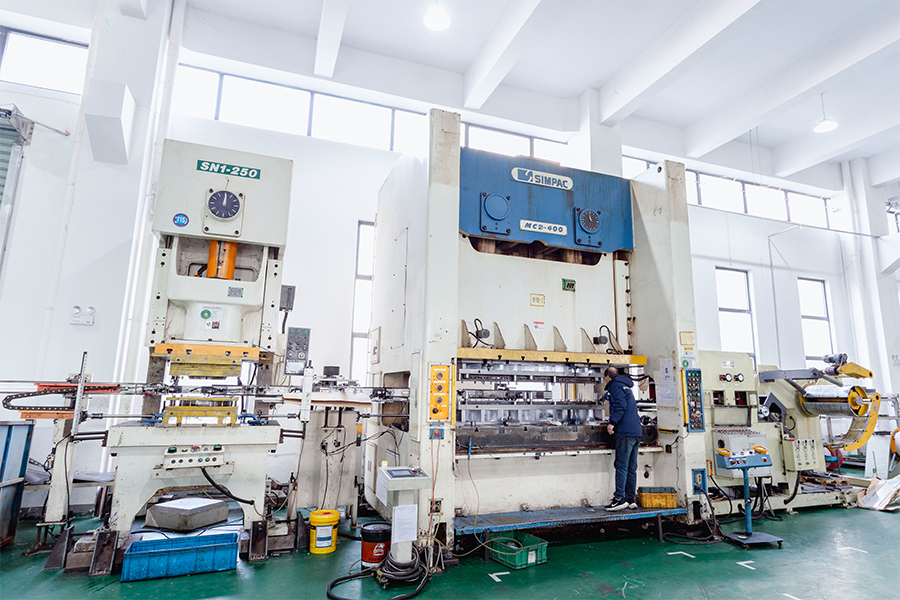
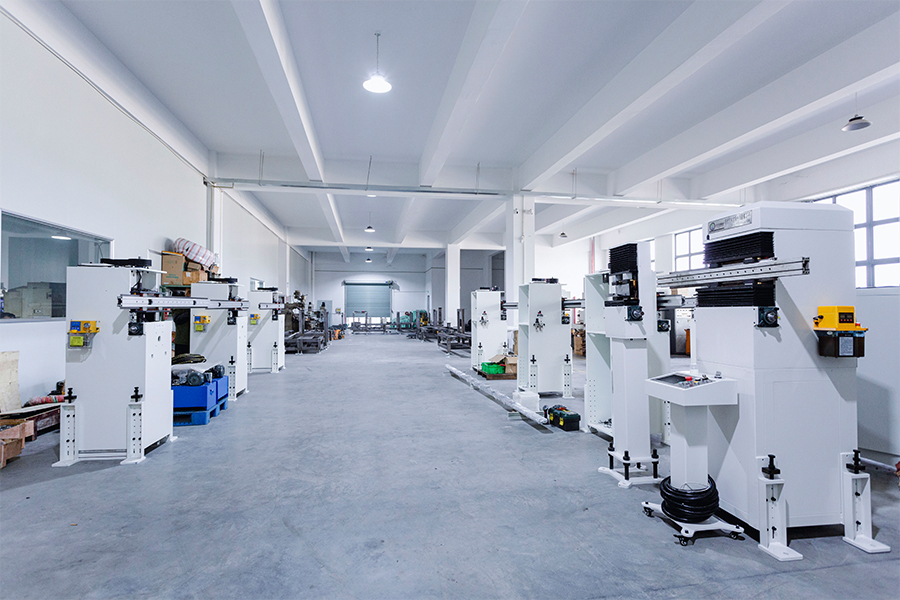
 Equipos de automatización
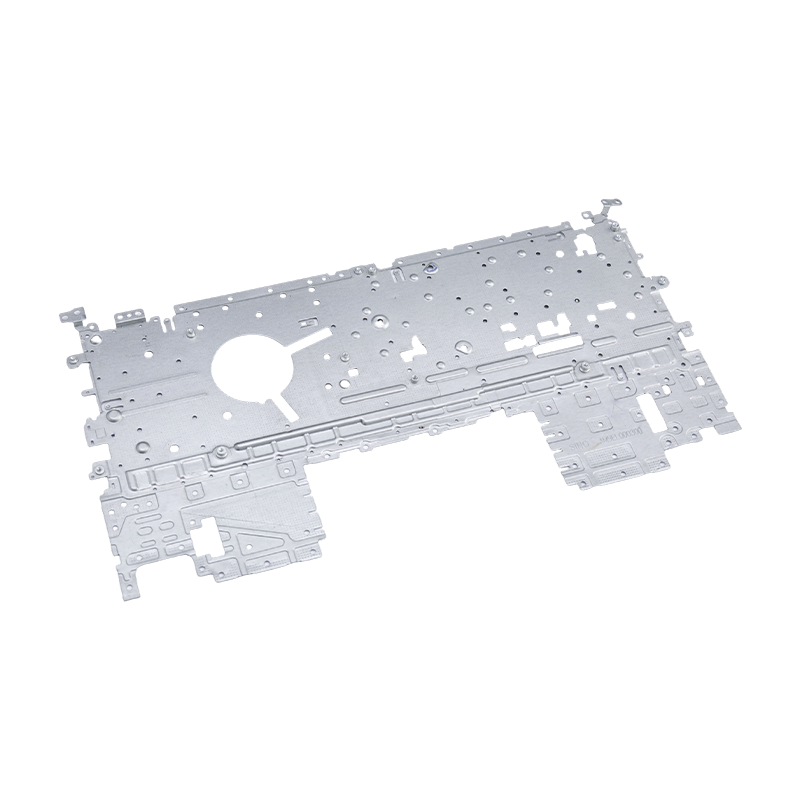
Nuestras piezas de estampado para computadoras portátiles son componentes fabricados con precisión y diseñados para chasis, soportes y conjuntos estructurales internos de computadoras portátiles. Fabricadas en acero laminado en frío de alta calidad, aleación de aluminio o aleación de magnesio, estas piezas se someten a procesos avanzados de estampado, desbarbado y tratamiento de superficies para garantizar dimensiones consistentes y bordes lisos.
Diseñadas para cumplir con estrictos estándares de la industria de computadoras portátiles, las piezas presentan una excelente rigidez y resistencia a la corrosión, lo que respalda eficazmente el funcionamiento estable de los componentes internos y al mismo tiempo reduce el peso total del dispositivo. Son compatibles con los principales modelos de portátiles, lo que permite una integración perfecta en las líneas de montaje.
Con posiciones de orificios precisas y estructuras de ajuste a presión, estas piezas de estampado mejoran la eficiencia del ensamblaje y reducen las cargas de trabajo de posprocesamiento. Proporcionamos especificaciones personalizables basadas en los dibujos de los clientes, lo que garantiza una alineación completa con diversos requisitos de diseño de computadoras portátiles. Confiables en calidad y rentables, nuestras piezas de estampado para computadoras portátiles son ideales para fabricantes de computadoras portátiles que buscan un suministro estable y componentes de alto rendimiento.
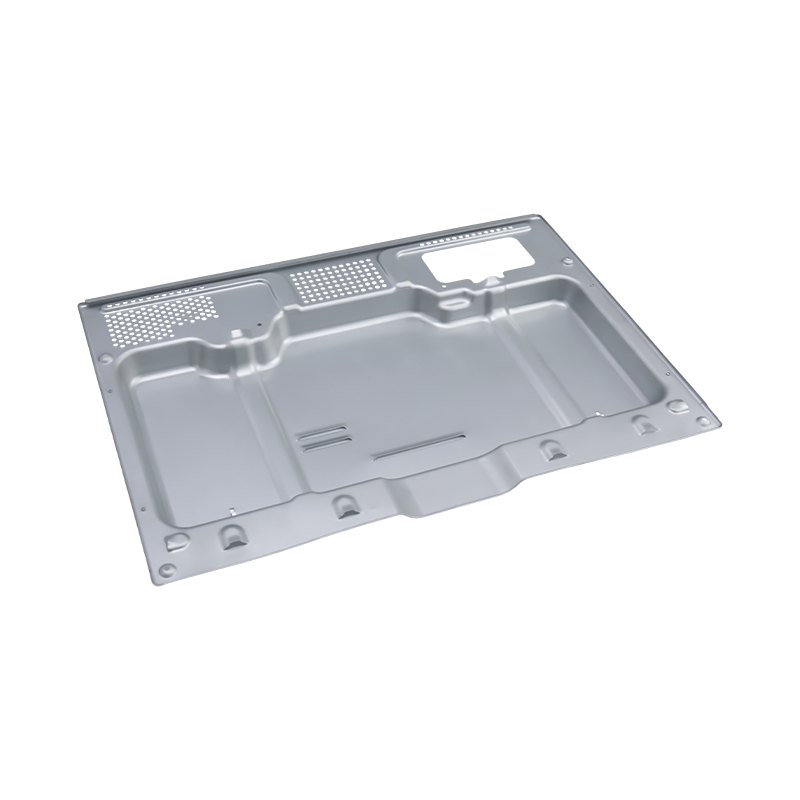
Nuestras piezas de estampado de hornos de alta gama son componentes fabricados con precisión y diseñados para hornos domésticos y comerciales de primera calidad. Fabricadas con acero y aleaciones de aluminio resistentes al calor de alta calidad, estas piezas se someten a rigurosos procesos de estampado en frío y en caliente para garantizar dimensiones consistentes y tolerancias estrictas, encajando perfectamente con carcasas de hornos, marcos de puertas, soportes de elementos calefactores y estructuras de soporte internas.
Diseñados para soportar entornos de horneado a alta temperatura a largo plazo sin deformación ni corrosión, mejoran la estabilidad estructural y la seguridad operativa del horno. Cada pieza está sujeta a un estricto tratamiento superficial —desbarbado, recubrimiento antioxidante y pulverización resistente al calor— para cumplir con los estándares de seguridad de calidad alimentaria.
Adecuadas para combinar a medida con varios modelos de hornos, estas piezas de estampado son fáciles de instalar y mantener, lo que reduce los costos de mantenimiento posventa para los fabricantes. Ofrecemos soluciones estandarizadas y personalizadas para satisfacer diversas necesidades de producción de hornos.
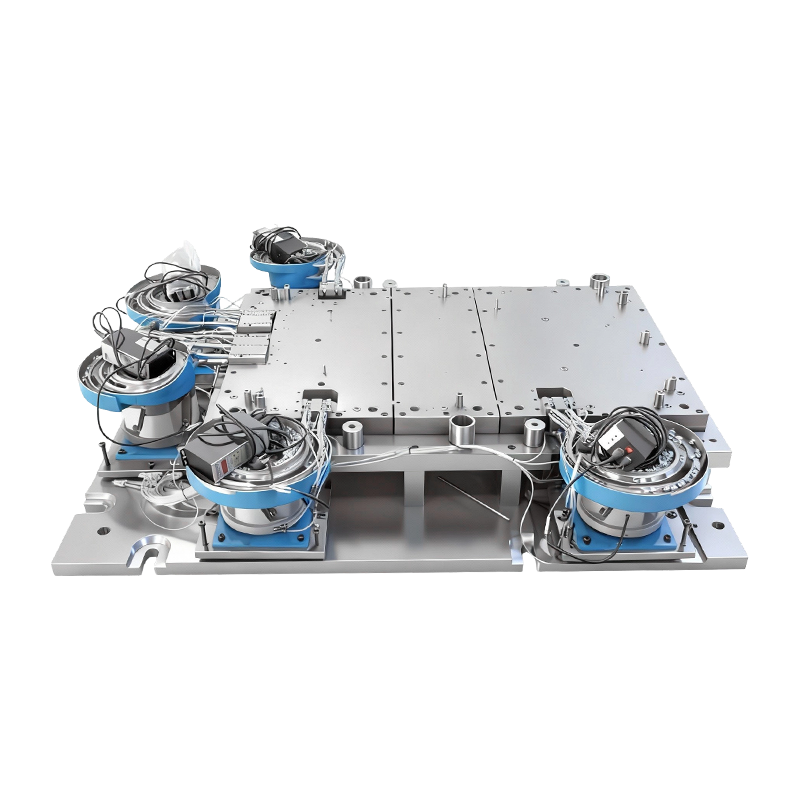
Este molde de remachado automático para base de máquina de computadora grande se integra perfectamente con un brazo robótico para realizar la alimentación automatizada de remaches y la transferencia de piezas de trabajo. El brazo robótico entrega remaches con precisión a las posiciones designadas del molde, eliminando errores de posicionamiento manual. Una vez que la máquina estampadora completa un remachado estable y uniforme, el brazo transfiere inmediatamente los componentes básicos procesados de la máquina a la siguiente estación de trabajo en la línea de producción.
Diseñado para grandes bases de máquinas de computadora, el molde presenta una estructura resistente que se adapta al tamaño de la pieza de trabajo y a los requisitos de tensión de remachado, lo que garantiza una calidad de conexión constante. Al reemplazar las operaciones manuales, el equipo reduce la intensidad de la mano de obra, reduce los defectos inducidos por el hombre y aumenta la eficiencia general de la producción. Es un dispositivo auxiliar fiable y práctico para empresas manufactureras que buscan optimizar sus procesos de montaje.
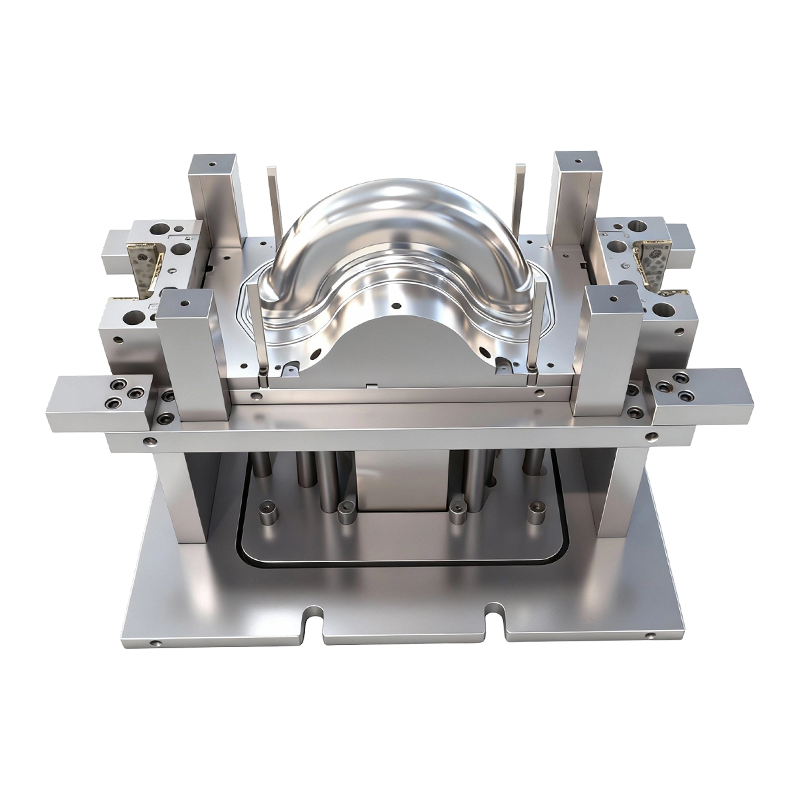
Este molde de embutición profunda para ruedas delanteras y traseras de vehículos eléctricos de dos ruedas es una herramienta especializada para fabricar ruedas delanteras y traseras metálicas de vehículos eléctricos de dos ruedas. Como uno de los fabricantes de moldes pioneros en reemplazar las ruedas de plástico tradicionales por ruedas de metal, nuestra empresa desarrolló este molde para abordar las limitaciones de las ruedas de plástico en cuanto a capacidad de carga y durabilidad.
El molde adopta una tecnología precisa de embutición profunda, lo que garantiza una forma y un tamaño consistentes de las piezas en bruto de las ruedas metálicas, lo que mejora eficazmente la estabilidad estructural y la vida útil de las ruedas de los vehículos eléctricos. Su diseño de cavidad razonable permite una formación suave del material y reduce los defectos de producción, lo que reduce los costos de posprocesamiento para los fabricantes.
Este molde, ampliamente adoptado actualmente por la industria, respalda la actualización de los componentes de las ruedas de los vehículos eléctricos, lo que ayuda a las empresas a mejorar la calidad del producto y la competitividad del mercado.
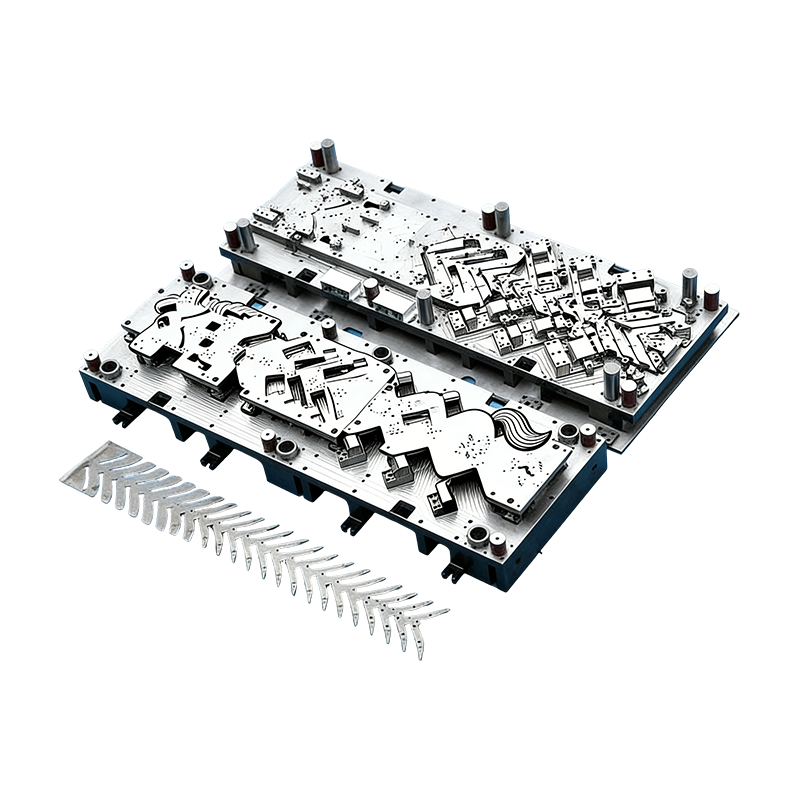
Este molde continuo para carcasas de motores de automóviles está diseñado específicamente para la producción precisa y de gran volumen de carcasas de motores de automóviles y piezas de automóviles de pequeño tamaño. Cuenta con un proceso de estampado y conformado optimizado e integrado que garantiza una fabricación rápida y consistente con un tiempo de inactividad mínimo.
Fabricado con componentes de acero aleado de alta dureza, el molde ofrece una excelente resistencia al desgaste, manteniendo la precisión dimensional incluso después de un funcionamiento continuo a largo plazo. Su diseño modular permite un fácil mantenimiento y una rápida sustitución de piezas dañadas, reduciendo las interrupciones de producción. Diseñado para cumplir con las estrictas tolerancias de las carcasas de los motores de los automóviles, garantiza un espesor de pared uniforme y superficies de ajuste precisas, lo que se adapta a los requisitos de ensamblaje de los sistemas de propulsión de los automóviles.
Ideal para escenarios de producción en masa, este molde equilibra la velocidad y la estabilidad, lo que ayuda a los fabricantes a optimizar la eficiencia de la producción y al mismo tiempo mantener estrictos estándares de calidad para los componentes automotrices.
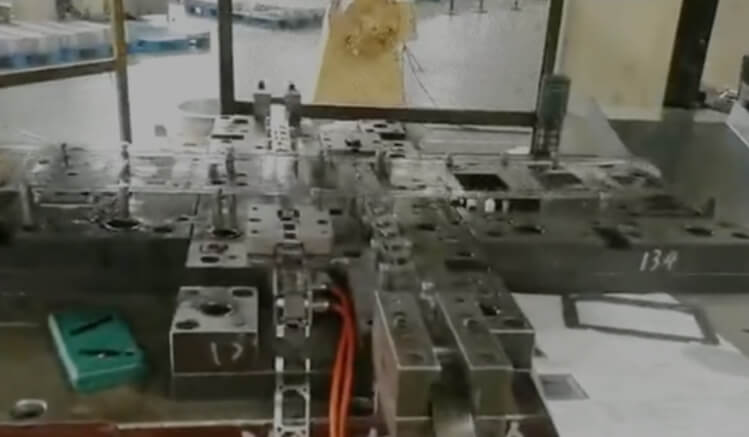
Exhibición de moldes
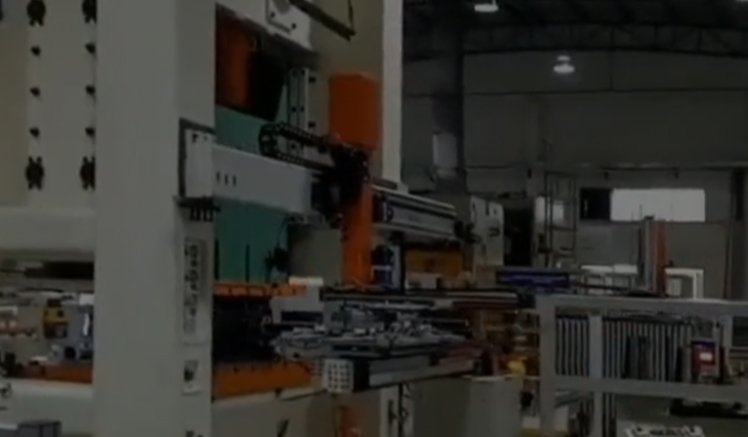
Equipos automatizados


Un ingeniero de compras preguntó una vez por qué un soporte de 6 mm se cotizaba a tres precios diferentes en 48 horas. La razón no fue la mano de obra ni los gastos generales. Era tonelaje. El estampado pesado (forma de láminas de metal generalmente de más de 4 mm de espesor) cambia todos los cálculos: capacidad de la prensa, material del troquel, lubricación e incluso la forma en que se inspecciona la pieza terminada. Si trata una pieza de 6 mm como una carcasa electrónica de 1,5mm, romperá un troquel o pagará por una prensa que no necesita.
Conclusión rápida: para el estampado pesado, el requisito de tonelaje aumenta aproximadamente con el espesor al cuadrado, no de forma lineal. Una pieza de acero bajo en carbono de 6 mm puede necesitar de 2,5 a 3 veces la fuerza que una pieza de 3 milímetros con el mismo perímetro. Siempre verifique la carrera de la prensa, el tamaño de la cama y la capacidad del cojín antes de cotizar.
El umbral práctico no está fijado. Algunas tiendas consideran que 3 mm son pesados; otros comienzan en 6 mm. Lo que importa es si su prensa actual de 80T a 400T puede mantener la fuerza requerida en todo el recorrido sin desviar el marco. En el estampado pesado, la deflexión se manifiesta como espesor desigual, radios agrietados y corta vida útil del troquel.
Estampar con fuerza no es sólo “más fuerza”. Es un conjunto diferente de restricciones. Los siguientes cuatro factores deciden si una pieza es producible, repetible y rentable.
No es lo mismo una prensa 400T con una carrera de 24 pulgadas que una prensa 400T con una carrera de 10 pulgadas. Las piezas pesadas a menudo requieren una embutición más profunda que las piezas delgadas. Si el recorrido es demasiado corto, no podrá despejar la pieza ni ajustar el amortiguador. Siempre haga coincidir la curva de prensa, no solo el tonelaje máximo.
Para acero dulce de 6 mm, la holgura del troquel suele ser del 8% al 12% del espesor por lado. Un espacio muy pequeño provoca irritación y rotura del punzón; demasiado crea rebabas pesadas y mala calidad de los bordes. D2 y SKD11 siguen siendo comunes, pero para aceros de alta resistencia superiores a 780 MPa, los aceros pulvimetalúrgicos o los insertos de carburo se vuelven rentables.
El metal grueso recupera más fuerza en términos absolutos. Una pieza de 6 mm con una curvatura de 90 grados puede regresar de 2 a 3 grados después de soltarse. El troquel debe estar demasiado doblado o el proceso debe incluir una estación de acuñación. Esta es la razón por la que los troqueles de estampado pesados suelen costar entre un 20 % y un 40 % más que los troqueles de calibre fino de tamaño similar.
La variación de espesor de más o menos 0,2 mm es insignificante con un calibre de 1 mm. A 8 mm, cambia la fuerza requerida en un 5% o más. Sin una inspección entrante y fuentes de bobina consistentes, su prensa se sobrecarga aleatoriamente. El estampado pesado exige trazabilidad del material a nivel de lote.
La elección entre matrices progresivas y de transferencia también cambia. Para piezas pesadas, los troqueles de transferencia suelen ganar porque mueven la pieza entre estaciones sin pasarla por una tira. Puede leer una comparación detallada en este artículo sobre estampado de metal progresivo versus transferencia .
La siguiente tabla utiliza una fórmula de corte simplificada para acero con bajo contenido de carbono (resistencia al corte 300 MPa). El tonelaje real depende del diseño de la matriz, la calidad del material y la configuración del amortiguador. Utilice esto como filtro de primer paso, no como cotización final.
Observe el salto de 400T a 600T. Muchos talleres pueden manejar piezas de 4 a 8 mm, pero deben subcontratar piezas de más de 8 mm. En esa brecha es donde aparecen el riesgo de entrega y el aumento de costos.
Los compradores suelen comparar el precio por kilogramo. Una métrica mejor oculta es la demanda de fuerza por milímetro de espesor. El siguiente cuadro muestra el tonelaje relativo para la misma geometría de pieza a medida que el espesor aumenta de 3 mm a 12 milímetros. Las barras están normalizadas a 3 mm = 100.
A 12 mm, el índice de fuerza supera el 1400% de la línea base de 3 mm porque el área de corte crece linealmente mientras que el espesor también aumenta la presión requerida para un corte limpio. Esta es la razón por la que un pequeño cambio dimensional puede hacer que una pieza pase de una prensa de 200T a una prensa de 600T.
La fuerte demanda de estampado no se distribuye uniformemente. Según las mezclas típicas de proyectos en talleres de conformado de metales que atienden a clientes de maquinaria y vehículos, el mercado se divide aproximadamente de la siguiente manera.
Las piezas de automóviles dominan porque las cubiertas de baterías, las carcasas de motores, los marcos de los asientos y las barras colectoras de cobre utilizan material de 4 a 10 mm. Los estampados de camiones pesados, como soportes de bastidor y soportes de suspensión, requieren un tonelaje aún mayor y, a menudo, material de 12 mm o más grueso.
 Piezas de estampado de camiones pesados para aplicaciones de vehículos comerciales Componentes de acero de precisión de alta resistencia, incluidos soportes de bastidor y placas de suspensión, diseñados para soportar cargas, resistir vibraciones y tener una larga vida útil. Ver producto →
 Piezas estampadas de tapa de batería para sistemas de almacenamiento y automoción Gabinetes de acero laminado en frío, aluminio o acero inoxidable con tolerancias estrictas, que ayudan a proteger los núcleos de la batería del polvo, la humedad y los impactos. Ver producto →
En los vehículos de nueva energía, las piezas estampadas de la tapa de la batería deben equilibrar el peso, el sellado y la seguridad en caso de colisión. Esto suele significar aleaciones de aluminio o acero de alta resistencia con una estrecha tolerancia de planitud. Para los motores eléctricos, las piezas estampadas de la carcasa conllevan exigencias similares, pero añaden requisitos de concentricidad y blindaje magnético.
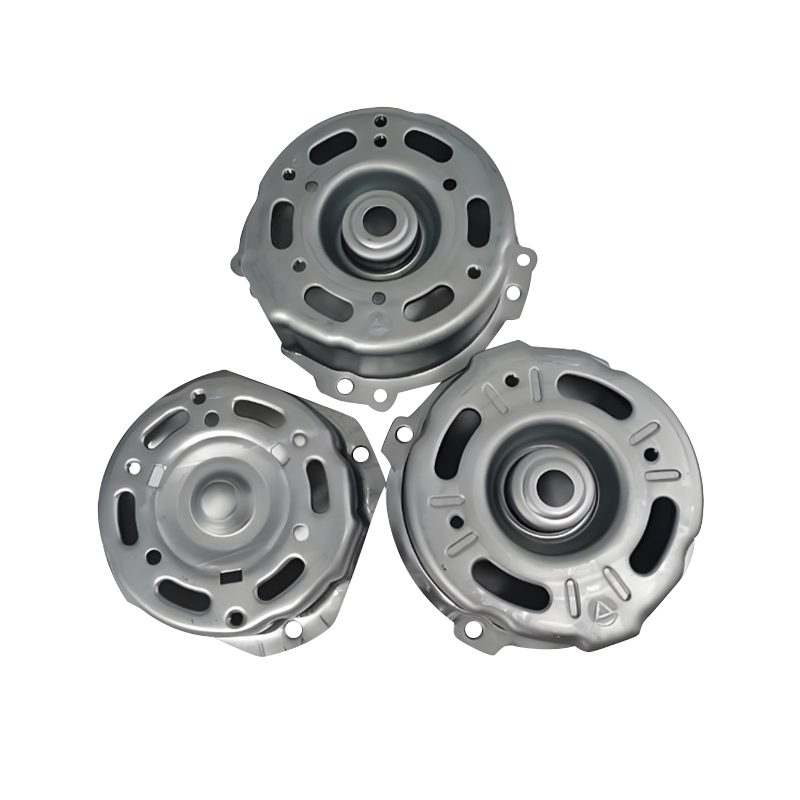 Piezas de estampado de carcasa de motor automotriz Carcasas de acero o aluminio de alta resistencia con estructuras de disipación de calor e interfaces estandarizadas, que respaldan la protección del motor, la eficiencia del ensamblaje y la durabilidad. Ver producto →
Utilice esta secuencia para reducir el riesgo de comprar la prensa, matriz o proveedor incorrecto.
Utilice la fórmula de corte: perímetro × espesor × resistencia al corte / 1000. Agregue un 20 % de seguridad para cargas de impacto y un 10 % para el retorno del cojín. No confíe únicamente en la calificación nominal de la prensa.
Compruebe si el troquel se ajusta a la base y si el trazo despeja la pieza. Una base de 312 por 84 pulgadas es común en prensas grandes, pero es posible que su troquel necesite ranuras en T en posiciones específicas.
El acero de alta resistencia por encima de 780 MPa puede requerir un 30% más de fuerza que el acero dulce. Solicite certificados de fábrica y verifique la tolerancia de espesor antes de la producción.
Los troqueles de estampado pesados se desgastan más rápido. Pregunte al proveedor por el intervalo de mantenimiento preventivo, inventario de punzones de repuesto y registro de vida útil del troquel en golpes.
Las piezas pesadas son difíciles de alimentar manualmente. Los sistemas de transferencia, robots o alimentadores de bobinas deben especificarse junto con el troquel para evitar retrabajos posteriores.
El estampado intenso amplifica el desgaste, el ruido y los riesgos para la seguridad. Un plan de mantenimiento que funcione para líneas de vía delgada fallará aquí.
Para los proveedores, la capacidad de ofrecer troqueles, piezas y automatización desde una sola fuente reduce el problema del traspaso de mantenimiento. Cuando el fabricante de matrices y el estampador son el mismo equipo, los ajustes de holgura y las piezas de repuesto llegan sin acusaciones.
El mayor coste oculto del estampado pesado no es el precio por hora de la prensa. Es un desecho de la prueba de recuperación y muerte. Una pieza de 6 mm que no pasa la inspección dimensional a 5.000 golpes puede desperdiciar de 8 a 12 toneladas de acero antes de corregir la matriz. Un plan de prueba disciplinado con muestras de espesor incremental cuesta menos de una semana de desperdicio de producción.
Cuando evalúe una cotización, pregunte por la resistencia al corte, la holgura del troquel y el método de compensación de recuperación elástica asumidos. Si el proveedor no puede responder, es probable que el precio se base en hábitos de calibre fino. Ese es el momento de caminar por la sala y comprobar la curva de prensa.
Tome un soporte de asiento HSLA 340 de 1,8 mm. Ejecútelo con una matriz progresiva de 14 estaciones alimentada desde una bobina y el precio por pieza generalmente ronda el 40 por ciento de lo que costaría una celda manual de seis prensas de acción simple. La línea progresiva mantiene la posición del orificio dentro de ±0,08 mm durante un turno completo con un solo operador cargando bobinas. La celda manual necesita cuatro personas para alimentar los espacios en blanco y todavía se sale de la tolerancia en el tercer turno. Esa brecha es todo el argumento a favor del estampado progresivo en piezas de automóviles, y sólo se mantiene cuando el volumen, la disposición de la banda y el acero para herramientas se especifican correctamente desde el principio.
La respuesta corta para la mayoría de los programas automotrices:
Un troquel progresivo realiza todas las operaciones (perforar, estirar, recortar, formar, bridar y separar) dentro de una sola carrera de prensa, con la tira avanzando un paso por carrera. La pieza nunca es manipulada por una persona entre operaciones, de ahí la precisión y el ahorro de mano de obra. La economía cambia dependiendo de tres variables: volumen, espesor del material y cuántas estaciones realmente requiere la geometría.
Las piezas de calibre fino de menos de 3 mm con un volumen anual elevado son los candidatos progresivos clásicos. Las secciones más pesadas de más de 6 mm, o piezas con un embutido profundo que necesitan varias estaciones de reestirado, a menudo prefieren troqueles de embutición profunda o de transferencia; la factura de herramientas para un troquel progresivo de 20 estaciones en un miembro de piso de 5 mm es difícil de justificar frente a una línea de transferencia de cuatro deslizamientos.
El paso, el ancho de la banda y el diseño del soporte deciden la utilización del material antes de cortar una sola estación. Una reducción de red de 2 mm en una bobina de 300 mm vale más que la mayoría de las actualizaciones de prensa.
Cada estación agregada aumenta el costo del troquel, la carga de mantenimiento y el tonelaje de la prensa. Las estaciones inactivas a veces se reservan deliberadamente para una revisión futura: una protección barata contra un cambio de diseño.
La fuerza de corte alcanza su punto máximo en el momento del corte. Un troquel que se adapta a una prensa de papel de 250 T puede atravesarlo en una tira dura, por lo que un margen de tonelaje del 20 al 30 por ciento es una práctica normal.
El acero recubierto de carburo o pulvimetalurgia en las estaciones de perforación extiende los intervalos de rectificado en tiras de alta resistencia, pero solo cuando la zapata del troquel y los pilares guía son lo suficientemente rígidos para coincidir.
La secuencia de estaciones lleva la ingeniería. Una herramienta progresiva típica de un automóvil se abre con un orificio piloto y una estación de muesca, pasa al primer dibujo o forma, agrega recortes y perforaciones a medida que el material se endurece, luego termina con bridas, reencendido y un corte de separación que deja la pieza en el soporte hasta el último golpe.
Tres detalles deciden si la herramienta mantiene la tolerancia después de seis meses de producción. Los pasadores piloto deben engancharse antes de cualquier estación de corte para bloquear la posición de la tira. La placa extractora debe mantener la tira plana durante el estirado, o el panel retrocederá de manera desigual. Y la chatarra debe salir hacia abajo a través de conductos sin volver a entrar en el camino de la tira; un trozo que regresa es la causa más común de daño catastrófico al troquel.
En aceros avanzados de alta resistencia, la compensación de recuperación elástica se incorpora en las estaciones de encofrado en lugar de corregirse más tarde. Los fabricantes de troqueles normalmente doblan demasiado la brida en un ángulo calculado y luego la vuelven a golpear, porque una tira de 590 MPa o 780 MPa no mantendrá un ángulo nominal por sí sola. La diferencia entre el estampado de metal progresivo y por transferencia se reduce a cómo se transporta la pieza entre estas estaciones (una depende del transportador de tiras y la otra de un mecanismo de transferencia) y esa elección cambia el costo de las herramientas, el tiempo del ciclo y la tolerancia que se puede prometer de manera realista.
La siguiente tabla compara tres rutas para un soporte estructural automotriz de tamaño mediano con aproximadamente 200.000 piezas por año. Las cifras son valores de planificación típicos que se utilizan para comparar proveedores, no cotizaciones.
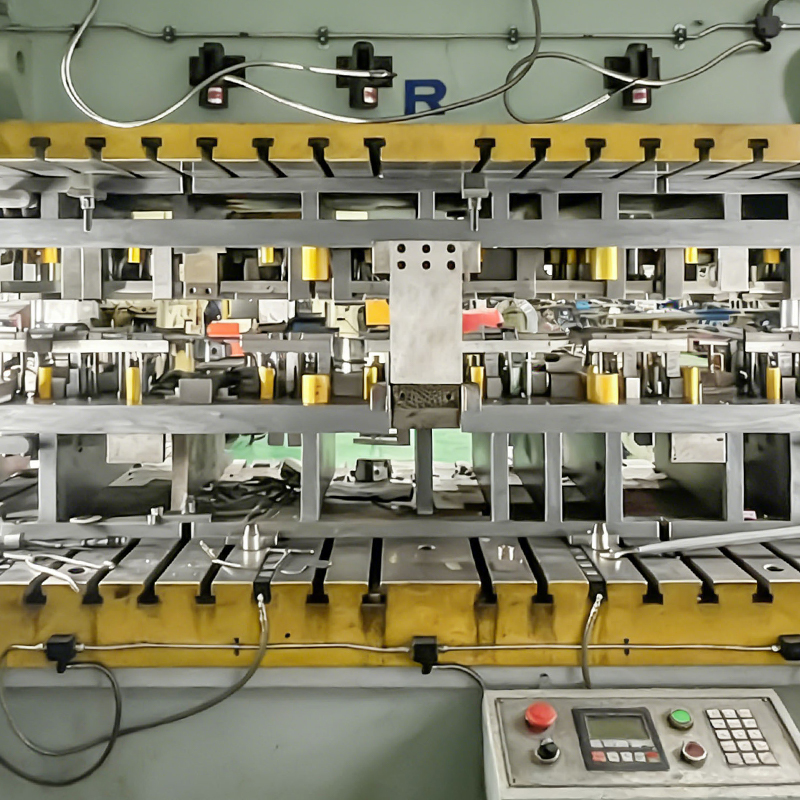 Moldes progresivos para carcasas de motores y piezas pequeñas de automóviles Alto-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Ver producto →
Observe dónde se encuentra el crossover. Por debajo de aproximadamente 50.000 piezas al año, domina la amortización de herramientas y la ruta manual todavía gana en costo total. Entre 50.000 y 150.000, la respuesta depende de la complejidad de la pieza y de si un segundo número de pieza puede compartir la misma tira; esa opción de tira compartida es frecuentemente lo que hace que una herramienta progresiva se amortice en dieciocho meses.
Las cotizaciones generalmente muestran el precio por pieza y el costo de las herramientas. Rara vez muestran la utilización del material, la efectividad general del equipo o la tasa de desperdicio después de que una herramienta ha sido reafilada dos veces. Esas tres cifras frecuentemente difieren más entre dos proveedores que el precio cotizado.
Progresivo
EEE 76%
Transfer
OEE 61%
celda manual
OEE 44%
El OEE para una línea progresiva refleja tres cosas que trabajan juntas: la disponibilidad de la prensa, la disciplina de alimentación y cambio de bobina, y el rendimiento de la primera pasada. Una línea que funciona a 60 golpes por minuto pero que se detiene cada cuarenta minutos debido a un atasco generalmente pierde frente a una que funciona a 45 golpes por minuto con un camino de desechos limpio. Al comparar proveedores, pregunte por el tiempo real de cambio de bobina, el paso y la velocidad de carrera, y el número de piezas entre rectificados, no la velocidad máxima de la prensa.
El trabajo progresivo domina las secciones de gran volumen de un vehículo en lugar de toda la estructura. La distribución a continuación refleja familias de piezas típicas producidas con herramientas progresivas y de estaciones múltiples.
 Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía Barras colectoras de cobre de alta pureza estampadas con precisión para la distribución de corriente de alto voltaje para vehículos eléctricos, relevantes cuando las conexiones conductivas de baja resistencia y el estampado automotriz adyacente exigen una estrecha integración de proveedores. Ver producto →
Vale la pena destacar la familia de barras colectoras de cobre. Esas piezas combinan un material blando y altamente conductor con unas exigentes especificaciones de planitud y rebabas y, a menudo, se producen al mismo tiempo que las piezas de acero circundantes en equipos adyacentes. Un proveedor que ya opera ambos piezas de estampado automotriz y el trabajo de estampado electrónico generalmente tiene la sala de herramientas y la profundidad de metrología para manejar ambos sistemas de materiales sin una larga curva de aprendizaje en la primera ejecución.
La mayoría de los sobrecostos en los programas progresistas provienen de la secuenciación, no del molde en sí. El siguiente orden refleja cómo las decisiones de diseño, herramientas y automatización realmente se limitan entre sí.
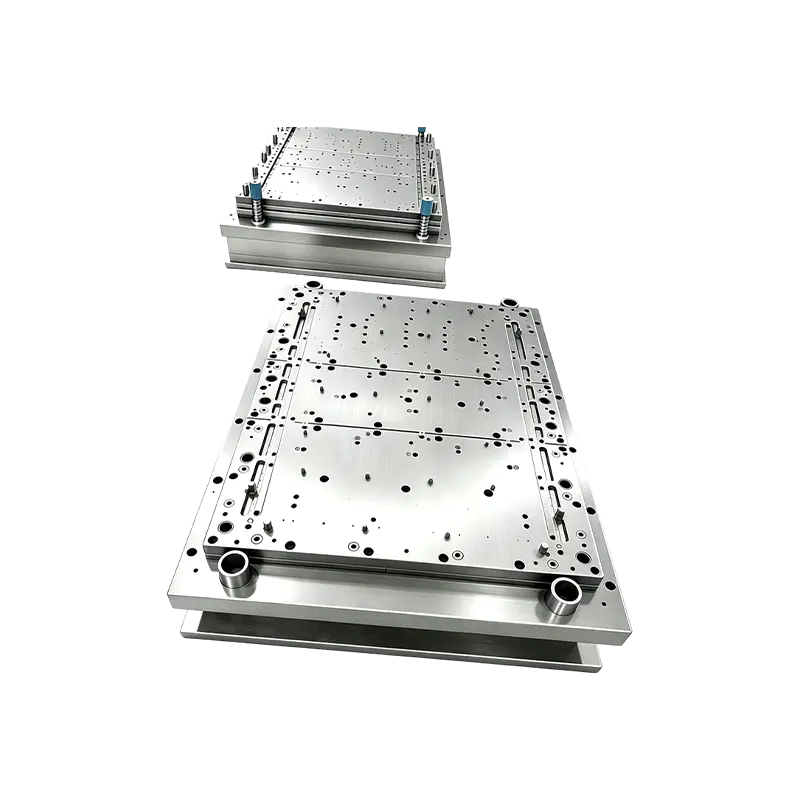 Equipos de automatización de estampado personalizado para líneas de estampado progresivo Listado de productos para equipos de automatización de estampado personalizados, relevantes cuando los programas progresivos necesitan diseño coordinado de troqueles, producción de piezas estampadas y entrega de automatización. Ver producto →
El cuarto paso es donde la entrega llave en mano cambia las matemáticas. Cuando el fabricante de troqueles y el de automatización trabajan bajo un mismo contrato, la altura del troquel, la línea de paso, la carrera del alimentador y el tonelaje de la prensa se resuelven en un solo dibujo en lugar de negociarse entre dos proveedores una vez que la herramienta ya está cortada. Mantener el diseño de troqueles, la producción de piezas estampadas y la automatización del estampado dentro de un grupo de ingeniería elimina las interfaces en las que los programas progresivos suelen perder semanas.
Un troquel progresivo que produjo piezas aceptables en el lanzamiento no permanecerá ahí sin un ritmo de mantenimiento. La práctica típica es medir una muestra en cada intervalo de remolido, seguir la tendencia en lugar de la lectura individual y reemplazar los pilares guía y los casquillos según un recuento fijo en lugar de fallar. El costo de un servicio de matriz planificado de ocho horas es una fracción del costo de una bobina desechada y un envío perdido.
La documentación de cumplimiento para el estampado automotriz generalmente debe viajar con la pieza: certificados de materiales con números de calor, informes de diseño dimensional en PPAP, planes de control que identifican las estaciones críticas y registros de mantenimiento de matrices e historial de rectificado. Los grados de acero de alta resistencia suministrados con una especificación de 590 MPa o 780 MPa deben tener datos de inspección entrantes registrados contra la bobina, porque la ventana de formación para esos grados es estrecha y una variación entre molinos se mostrará como un cambio de ángulo de curvatura mucho antes de que se muestre como una grieta visible.
La lubricación y la gestión de desechos son los dos elementos de limpieza que más afectan la retención de la tolerancia a largo plazo. La selección correcta del lubricante para el recubrimiento de la tira entrante reduce la irritación en las estaciones de extracción, y un conducto de desechos que se inspecciona en un cronograma fijo previene el daño inducido por los golpes en el troquel que ninguna cantidad de capacidad de la prensa puede absorber. Tratados como un mantenimiento de rutina y no como una ocurrencia tardía, ambos extienden el intervalo entre reafilados y mantienen la banda de tolerancia que hizo que el estampado progresivo fuera la elección correcta en primer lugar.
La mayoría de los conjuntos estampados pasan por dos operaciones separadas: las piezas se forman en un troquel y luego se llevan a una prensa o dispositivo donde se unen. El remachado interno elimina ese segundo viaje. La estación de remachado se encuentra dentro de una matriz progresiva de estaciones múltiples, por lo que perforar, doblar, apilar, alimentar remaches, remachar, dar forma y cortar se realizan en una sola herramienta continua.
El resultado es un componente multicapa acabado y unido permanentemente en una sola pasada de prensa. Debido a que la unión se realiza con un remache prefabricado e independiente, el proceso difiere de la soldadura, del remachado y del remachado a presión fuera de línea. No hay entrada térmica ni celda de ensamblaje separada, y ningún operador tiene que mover piezas parcialmente terminadas de una máquina a la siguiente.
La lógica es la misma que en cualquier proceso de estampado progresivo en comparación con el estampado por transferencia : la franja avanza a un paso fijo y cada estación realiza un trabajo. Lo que hace que el remachado en matriz sea distintivo es que uno de esos trabajos es una operación de unión mecánica, sincronizada con la carrera de la prensa y controlada por la rigidez de la matriz misma.
Cada estación de remachado sigue la misma secuencia, sea cual sea la pieza. Comprenderlo hace que sea más fácil ver dónde se gana o se pierde la precisión.
La tira portadora se guía hasta su posición con guías de precisión. Luego, las estaciones de perforación y doblado funcionan en secuencia, apilando las capas de láminas y alineando los orificios de los remaches para que sean coaxiales antes de introducir un remache. Si los agujeros no están alineados en este punto, ningún punzón remachador podrá rescatar la unión más adelante.
Un alimentador vibratorio externo clasifica los remaches y los entrega uno a la vez, por aire, a una estación de posicionamiento en la matriz inferior. Los sensores detectan remaches faltantes o atascados. Cuando detectan una falla, activan la protección de la prensa inmediatamente, de modo que una mala alimentación detiene la prensa en lugar de dañar la herramienta o producir una pieza defectuosa.
A medida que la prensa desciende, el punzón remachador aplica una fuerza vertical. El vástago del remache pasa a través de los orificios previamente perforados y la cola se extiende y se voltea contra la restricción del troquel para formar una cabeza de remache sólida. Las capas están unidas entre sí sin espacios entre ellas, y todo el evento es una deformación plástica en frío.
Después de que se abre la matriz, el conjunto pasa a las estaciones de conformación, calibración dimensional e inspección, y luego al corte final. El componente terminado deja la matriz ya remachada y ya revisada.
Una matriz de remachado fiable consta en realidad de cuatro sistemas que funcionan como uno solo. La debilidad en cualquiera de ellos aparece rápidamente en la papelera.
| Módulo | Componentes principales | lo que controla |
|---|---|---|
| Troquel de estampado principal | Estaciones de perforación, doblado, conformado y corte | Posicionamiento de tiras y alineación de capas. |
| Alimentación automática de remaches | Cuba vibratoria, separación y entrega neumática. | Un remache, en el lugar correcto, en cada pasada. |
| Unidad de remachado de precisión | Punzón de remachado, inserto de posicionamiento, soporte en bruto de alta presión, piezas guía | Forma de la cabeza, rigidez y consistencia de las articulaciones. |
| Detección y protección | Sensores de remaches faltantes, flojos o atascados | Previene defectos y colisiones de troqueles. |
La unidad de remachado merece una atención especial. Su punzón, inserto, portapiezas y guías deciden qué tan estable es la articulación desde el primer golpe hasta el millonésimo. Una estructura de matriz rígida y un sistema de guía de alta precisión son los que mantienen la precisión del remachado y la fuerza de bloqueo dentro de la tolerancia, porque nada en el proceso depende de la habilidad del operador.
En el montaje fuera de línea, cada paso de manipulación introduce un nuevo error de sujeción. La pieza se recoge, se coloca en un dispositivo, se vuelve a ubicar y se une. En cada uno de esos pasos se acumulan pequeñas compensaciones.
El remachado en matriz evita esto porque la tira portadora actúa como única referencia de posicionamiento desde la primera estación hasta la última. El remache siempre se coloca en relación con elementos que fueron perforados en el mismo troquel, en la misma tira, momentos antes. Es por eso que el proceso ofrece una posición de remache, altura de cabeza y resistencia a la tracción tan consistentes en tiradas de producción muy largas.
La misma integración admite un alto rendimiento. Con la alimentación, unión e inspección automatizadas dentro de la matriz, el contenido de mano de obra disminuye, la rotación de piezas semiacabadas desaparece y la producción continua en volúmenes de millones de piezas se vuelve práctica.
Para piezas eléctricas, el método de unión importa tanto como la unión. El calor de la soldadura puede quemar u oxidar una superficie chapada, y un revestimiento dañado significa una mayor resistencia de contacto exactamente donde la pieza necesita conducir.
El remachado en frío evita ese problema. El proceso no utiliza calor, por lo que El baño de níquel, plata y oro permanece intacto. sin oxidación ni pérdida por quemaduras, y la lámina no sufre ablación. Ésta es una de las principales razones por las que el proceso es adecuado para componentes eléctricos de precisión y nuevas piezas conductoras de energía, donde la conductividad estable es un requisito de diseño más que una preferencia.
Ambos tipos de remaches pueden introducirse automáticamente en la matriz y retorcerse mediante conformado en frío, por lo que la elección se reduce a la carga que debe soportar la unión.
La compatibilidad de materiales es amplia. De esta manera se pueden unir materiales de estampado comunes como acero laminado en frío, acero inoxidable, cobre, latón y aleaciones de aluminio. Debido a que estos metales difieren en su recuperación elástica y dureza, el punzón de remachado y el inserto de matriz normalmente se ajustan a la pila de material específica.
El remachado en matriz es más común cuando la precisión dimensional, la conductividad y la repetibilidad son importantes al mismo tiempo. Las principales industrias son la electrónica automotriz, los sistemas eléctricos de nueva energía, los electrodomésticos de precisión y los interruptores de control industrial.
Las piezas típicas incluyen:
Lo que comparten estas piezas es una geometría pequeña y delgada producida en volúmenes muy grandes, con una unión que debe ser eléctrica y mecánicamente confiable. Ése es el perfil en el que una remachadora de un solo golpe totalmente automatizada se amortiza más rápidamente.
El remachado integrado parece sencillo una vez que se está ejecutando, pero los detalles se establecen mucho antes de la primera prueba. Unas pocas decisiones tienen la mayor parte del peso.
Los equipos que tratan la estación de remachado como una idea de último momento tienden a descubrir estos límites durante las pruebas. Los equipos que planifican juntos toda la progresión tienden a evitarlos.
El remachado en matriz es un miembro de una familia más amplia de operaciones integradas. Comparte su filosofía con el roscado interno y otros pasos de unión que trasladan el trabajo de ensamblaje a la prensa, un tema que se trata con más detalle en esta explicación de Cómo se fusionan el estampado y la unión en una sola pulsación. .
Que sea la elección correcta depende de la pieza. Recompensa los grandes volúmenes y los diseños estables, ya que la inversión en herramientas se reparte entre muchas piezas. Es menos atractivo para volúmenes muy pequeños o para conjuntos cuya geometría cambia con frecuencia. Sin embargo, para programas en el rango correcto, eliminar un paso de ensamblaje secundario puede acortar el tiempo de entrega y reducir los daños por manipulación al mismo tiempo.
Una matriz de remachado solo funciona tan bien como la herramienta detrás de ella. Suzhou Shuangqisi diseña y fabrica herramientas progresivas de precisión, y la empresa Matrices de estampado electrónico para componentes pequeños y de alta precisión. son un punto de partida natural para programas de terminales, contactos y barras que requieren remachado integrado.
Cuando la pieza es un conector o terminal, la Troquel de estampado progresivo de alta velocidad para piezas de conectores y terminales. muestra el tipo de herramientas multiestación en las que se basa este trabajo. Para diseños más complejos con muchas estaciones, el Matriz de estampación progresiva multiestación con insertos de carburo aborda la larga vida útil de la herramienta en producciones exigentes y de gran volumen.
La alimentación de remaches, la detección y la protección de la prensa son problemas de automatización tanto como problemas de herramientas, y pueden ser respaldados por Equipos de automatización de estampado para alimentación y manipulación. . Los compradores que prefieran obtener componentes terminados en lugar de herramientas pueden navegar Piezas de estampado electrónico hechas según los dibujos del cliente. , o revisar el gama completa de piezas de estampado .
Los mismos principios de unión se aplican al nuevo hardware energético. Los programas que combinan conexiones conductoras con carcasas formadas, por ejemplo, pueden considerar Tapa de batería estampada de piezas para vehículos eléctricos. como referencia en planitud y control de formado de gran formato.
La forma más rápida de evaluar la viabilidad es enviar planos, las especificaciones del remache, el material y espesor de la lámina y el volumen anual. A partir de esos cuatro aportes, un equipo de ingeniería puede asesorar sobre la disposición de la tira, el método de alimentación y si un remache semitubular o sólido se adapta a la carga.
Si tiene un conjunto remachado que actualmente está unido fuera de línea o un nuevo componente conductor aún en la etapa de concepto, Póngase en contacto con el equipo de ingeniería de Suzhou Shuangqisi para analizar sus requisitos de matriz de remachado. . Una conversación temprana sobre la articulación generalmente ahorra más tiempo que cualquier cambio posterior en el troquel.
Un troquel compuesto puede convertir una tira en una arandela terminada con una sola pasada de prensa. Un troquel progresivo puede transportar la misma tira a través de una docena de estaciones antes de que finalmente se corte un terminal de conector. Ambas son herramientas de estampado de precisión diseñadas para la producción en masa, pero resuelven problemas muy diferentes.
La diferencia se reduce a la lógica del proceso. Un troquel compuesto completa varias operaciones. simultáneamente en una estación . Un dado progresivo los completa secuencialmente a través de múltiples estaciones independientes . Esa única distinción impulsa todo lo demás: precisión, capacidad de conformado, velocidad de producción y costo. Los compradores suelen tratar a los dos como intercambiables, y esa suposición es lo que hace que muchos presupuestos de herramientas salgan mal.
Un troquel compuesto tiene una estación de trabajo. De un solo golpe, operaciones como la perforación y el corte se realizan en la misma posición. La pieza de trabajo permanece en un punto de referencia y nunca se desplaza, por lo que deja el troquel como una pieza terminada después de un ciclo de prensado. La lógica es sencilla: una estación, varias operaciones a la vez.
Una matriz progresiva organiza decenas de estaciones, en casos complejos, a lo largo de la dirección de alimentación. La tira avanza un paso con cada pasada y cada estación realiza su propia tarea: perforar, doblar, formar, remachar o cortar. La pieza permanece unida a la tira portadora en todo momento y solo se separa en la estación final.
En términos prácticos, un troquel compuesto se comporta como un único corte preciso, mientras que un troquel progresivo se comporta como una línea de producción compacta construida dentro de una sola herramienta. Cada enfoque tiene un hogar natural y las secciones siguientes muestran dónde se encuentra el límite.
Debido a que cada filo de corte en una matriz compuesta funciona desde el mismo punto de referencia, la posición de orificio a orificio, la concentricidad y la planitud se pueden mantener muy firmemente. No hay acumulación de tono, ya que la pieza nunca se mueve entre operaciones. Esto hace que el troquel compuesto sea la opción natural para piezas planas donde la ubicación de los orificios es crítica, como placas de cubierta de precisión o terminales planos delgados.
La planitud merece una mención especial. En un troquel compuesto, la pieza de trabajo se presiona y expulsa como un todo, lo que ayuda a mantener las piezas planas delgadas libres de distorsiones. Las piezas que deben quedar al ras contra una superficie de contacto a menudo se benefician de esto.
Los troqueles progresivos avanzan la tira paso a paso, por lo que se puede generar una pequeña tolerancia de paso entre estaciones. Por lo tanto, la precisión de un solo orificio es ligeramente menor que la que puede ofrecer una matriz compuesta. Para la mayoría del hardware de precisión, la diferencia se mantiene dentro de la tolerancia y es el precio que se paga por una flexibilidad de proceso mucho mayor. Cuando los agujeros deben ubicarse entre sí con extrema precisión, un buen diseño de matriz también puede perforarlos en la misma estación para mantenerlos en una referencia.
Un troquel compuesto concentra cada estructura de corte en una estación, y eso limita lo que puede hacer. La interferencia estructural descarta el doblado complejo, el embutición profunda y el remachado en matriz, por lo que su alcance es esencialmente corte y perforación plana.
Los troqueles progresivos dividen el trabajo en estaciones separadas que no interfieren entre sí. Esto permite doblar, estirar, dar forma, remachar en matriz e incluso detección en línea. Para piezas irregulares con múltiples curvaturas y características, el troquel progresivo es la única forma práctica de alcanzar una producción en volumen automatizada.
Una regla general útil: si la pieza terminada es plana, vale la pena considerar un troquel compuesto. Si tiene una curva, una forma o una característica ensamblada, la conversación casi siempre pasa a herramientas progresivas.
Un troquel compuesto entrega una pieza terminada por carrera, pero depende de la alimentación y descarga de una sola pieza, por lo que su ritmo es moderado. Se adapta a volúmenes bajos a medianos de piezas planas de alta precisión. También es fácil de depurar y su precisión se mantiene estable en ejecuciones largas.
Un troquel progresivo funciona con alimentación continua de tiras a alta frecuencia de estampado. Una vez cargada la tira, la prensa puede funcionar durante largos períodos con poca supervisión. Es por eso que las herramientas progresivas dominan el trabajo de gran volumen y alta velocidad en la electrónica automotriz, las nuevas energías y la fabricación de terminales de conectores.
El volumen también afecta el uso de materiales. Un troquel progresivo necesita un soporte para sujetar la pieza en la tira, lo que puede consumir más material en formas simples. En una tirada muy grande, esto suele verse superado por la velocidad y el ahorro de mano de obra, pero en una tirada pequeña de piezas planas puede inclinar la balanza hacia un troquel compuesto.
Los troqueles compuestos tienen una estructura simple, son económicos de construir, rápidos de entregar y fáciles de mantener. Para pedidos de lotes pequeños ofrecen un valor excelente, aunque su rango de procesos es limitado.
Los troqueles progresivos implican un diseño complejo de estaciones múltiples, mayor dificultad de ingeniería, mayor costo inicial y un plazo de entrega más largo. A cambio, ofrecen una larga vida útil y un funcionamiento estable. Una vez que la inversión en herramientas se distribuye en una tirada grande, el El costo unitario cae muy bajo. , que se adapta a proyectos por lotes estables y a largo plazo.
El mantenimiento sigue el mismo patrón. Por lo general, se puede reparar un troquel compuesto mediante un afilado e inspección de rutina. Un troquel progresivo necesita mantenimiento profesional y una depuración cuidadosa, porque un punzón desgastado en una estación puede afectar a todas las estaciones posteriores.
Los troqueles compuestos se utilizan para juntas, arandelas, láminas planas, placas de cubierta de precisión, terminales planos y otras piezas planas ultrafinas con estrictos requisitos de concentricidad y planitud de los orificios.
Los troqueles progresivos se utilizan para terminales de conectores, contactos de relés, metralla de nueva energía, conectores de batería, clips doblados, latas de blindaje irregulares y conjuntos remachados en el troquel. Si su proyecto involucra estos componentes formados, nuestra gama de piezas de estampado de metal personalizadas es un buen lugar para empezar.
| Comparación | Troquel compuesto | Troquel progresivo |
|---|---|---|
| Lógica de proceso | Operaciones simultáneas en una estación. | Operaciones secuenciales en múltiples estaciones |
| Precisión | Muy alta, sin tolerancia acumulativa | Alto, con un pequeño error de tono. |
| Capacidad de conformado | Sólo corte plano y perforación | Doblar, trefilar, remachar y más |
| Modo de producción | Salida de una sola pieza, velocidad media | Alimentación continua de tiras, alta velocidad |
| Volumen | Pequeño a mediano | Alto a muy alto |
| Costo de herramientas | Menor costo inicial | Mayor costo inicial, menor costo unitario en producción en masa |
| Mantenimiento | fácil | Requiere mantenimiento y depuración profesional. |
El espesor y el tipo del material influyen en la decisión tanto como la forma de la pieza. El material muy fino es fácil de distorsionar cuando se empuja a través de muchas estaciones, lo cual es una de las razones por las que las piezas planas ultrafinas a menudo se guardan en un troquel compuesto. Los materiales más duros o elásticos, por otro lado, pueden necesitar pasos de formación controlados que sólo un diseño progresivo puede proporcionar.
El diseño de las piezas también importa. Colocar agujeros demasiado cerca de un borde o de una línea de doblez puede causar deformación en cualquier tipo de matriz. Revisar el dibujo para determinar la capacidad de fabricación antes de comenzar con el mecanizado es mucho más barato que corregir el troquel después, y pequeños ajustes de diseño a menudo pueden mover una pieza de una ruta de mecanizado compleja a una más simple.
Finalmente, considere lo que sucede después del estampado. Los pasos de enchapado, tratamiento térmico o ensamblaje pueden establecer límites adicionales en la altura de las rebabas, la planitud y la estabilidad dimensional, y estos límites deben acordarse antes de diseñar la matriz.
La mayoría de los problemas de herramientas se deben a una falta de coincidencia entre el tipo de matriz y los requisitos reales del proyecto. Cuatro patrones aparecen repetidamente:
Compartir el volumen esperado y el conjunto completo de funciones con su socio de herramientas desde el principio evita la mayoría de estos problemas.
La elección no siempre es una o la otra. Algunos proyectos utilizan un troquel compuesto para producir una pieza plana con orificios bien ubicados y un troquel de formación separado para agregar curvas posteriormente. Otros utilizan un troquel progresivo para el cuerpo formado y una operación secundaria para una característica crítica.
Estas rutas híbridas tienen sentido cuando una característica exige precisión posicional a nivel compuesto mientras que el resto de la pieza necesita ser conformado. Un ingeniero de herramientas experimentado sopesará el manejo adicional con la precisión obtenida y recomendará la ruta más simple que se ajuste al dibujo.
Comience con tres preguntas. ¿La pieza es plana o es necesario doblarla y darle forma? ¿Qué tan estrictas son las tolerancias de posición del orificio y planitud? ¿Y cuál es la producción anual esperada?
Elija un troquel compuesto para piezas planas de alta precisión y lotes pequeños. Elija un troquel progresivo para piezas de formas complejas y producción en masa automática de alta velocidad. Ninguno de los dos es mejor en todos los casos; cada uno se adapta a un escenario diferente y la mejor solución es la que se adapta a la estructura de la pieza, los requisitos de tolerancia y el volumen anual.
en Suzhou Shuangqisi Mould Equipment Co., Ltd. , abordamos la selección de troqueles como una decisión de ingeniería más que de ventas. Nuestros ingenieros revisan su dibujo, requisitos de tolerancia y volumen anual, luego recomiendan la ruta de herramientas que equilibra la precisión, la eficiencia y el costo de producción.
Puedes explorar nuestro troqueles de estampado de metal de precisión si necesita herramientas para su propia línea de producción, o trabaje con nosotros en componentes terminados a través de nuestro piezas de estampado de metal servicio. Envíenos su dibujo de pieza y el volumen esperado, y Suzhou Shuangqisi Mould Equipment Co., Ltd. Volverá con una propuesta de cotización y herramientas.
Una bandeja de batería de aluminio estampado que pasa las muestras prototipo aún puede fallar en 50.000 unidades si nunca se modeló el margen de desgaste del troquel del proveedor. Lo mismo ocurre con una barra colectora de cobre que cumple con las especificaciones de conductividad pero desarrolla grietas en los bordes después de tres reafilados. El aluminio se comporta de manera diferente que el acero: se desgarra, retrocede y galopa a través de los espacios libres del troquel. Los mejores proveedores de estampado de aluminio no son simplemente aquellos con el precio más bajo por kilogramo. Controlan el templado de la aleación, el mantenimiento de la matriz y el traspaso a la automatización.
Conclusión central
Seleccione proveedores de estampado de aluminio en función de cuatro capacidades verificadas: (1) diseño de troqueles para la aleación y el temple específicos, (2) registros documentados de mantenimiento y rectificado de troqueles, (3) automatización interna o estrictamente controlada para operaciones progresivas y de transferencia, y (4) un sistema de calidad que toma muestras de las primeras y últimas piezas. El precio sigue estos cuatro; no debería guiarlos.
El estampado de aluminio no es un sustituto directo del estampado de acero. El metal tiene aproximadamente un tercio del módulo elástico del acero, por lo que la recuperación elástica es mayor y menos predecible. Su menor conformabilidad en ciertos temples significa que la embutición profunda requiere radios de matriz más grandes, mejor lubricación y, a veces, recocido intermedio. La siguiente tabla resume las diferencias prácticas que afectan la selección de proveedores.
1100 y 3003 son blandos y se forman fácilmente pero carecen de fuerza. 5052 ofrece una balanza para soportes y gabinetes. 6061-T6 es fuerte pero se agrieta en curvas cerradas a menos que lo diseñe para ello. Un proveedor competente pregunta por el temperamento antes de cotizar el troquel.
El aluminio se desgasta y se acumula en los bordes del troquel. El espacio libre debe ser del 8 al 12 % del espesor para muchas aleaciones y las matrices necesitan estrías pulidas, rectificado frecuente y, a veces, inserciones de carburo. Los proveedores que utilizan matrices de acero sobre aluminio producirán astillas y desgarros.
Los troqueles progresivos y de transferencia para aluminio necesitan sistemas de alimentación más suaves, lubricantes antiexcoriación y una eliminación de desechos que no raye la superficie. La automatización que funciona con acero laminado en frío a menudo necesita reprogramación y pinzas más blandas para el aluminio.
si estas comparando Estampación de metales progresiva y transfer. , el factor de aluminio cambia los supuestos de tiempo de ciclo y costo de matriz que debe utilizar.
Los proveedores de estampado de aluminio se dividen en tres grandes modelos operativos. La siguiente tabla los compara en cuanto a propiedad de troqueles, experiencia en aleaciones, automatización y riesgo. Los números son rangos típicos de cotización y auditoría de piezas estampadas, no de garantías.
El precio de compra por pieza es visible. El mantenimiento de troqueles, los desechos y las operaciones secundarias no lo son. En una revisión de proyectos de estampado de aluminio, los siguientes factores de costos suelen aparecer después de los primeros 90 días. Las barras muestran su proporción aproximada de sobrecostos inesperados.
Reelaboración del troquel
35%
Tasa de chatarra
25%
Tiempo de inactividad del remolido
18%
Operaciones secundarias
12%
Logística
10%
El retrabajo y el desperdicio de troqueles son los mayores costos ocultos porque las herramientas de aluminio se desgastan más rápido y las ventanas de proceso son más estrechas. Un proveedor que realiza un seguimiento de los golpes de troquel y los intervalos de reafilado puede cotizar un precio por pieza realista. Uno que no lo haga recuperará esos costos mediante órdenes de cambio.
La demanda de estampado de aluminio no es uniforme. El siguiente gráfico circular muestra una distribución representativa de las aplicaciones de un proveedor que atiende a clientes industriales, de electrónica y de automoción. Los vehículos eléctricos y los sistemas de baterías representan ahora la mayor proporción.
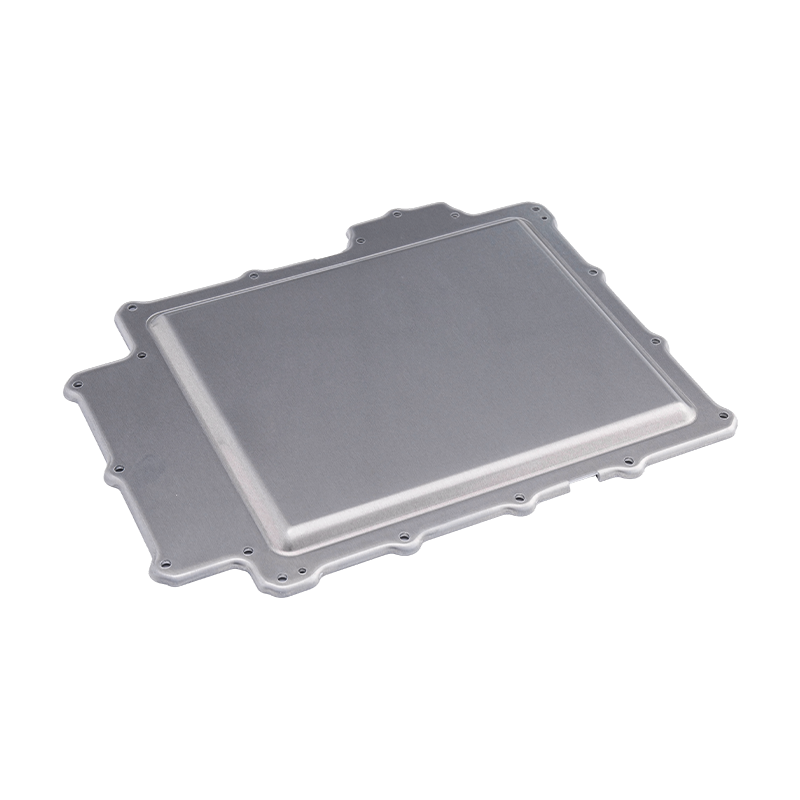 Piezas estampadas de tapa de batería Nuestras piezas estampadas para cubiertas de baterías son componentes fabricados con precisión diseñados para carcasas de baterías automotrices, industriales y de almacenamiento de energía. Elaborado a partir de alta qu... Ver producto →
El estampado de la tapa de la batería es un buen ejemplo de una pieza que parece simple pero que exige un control estricto de la planitud, la calidad de los bordes y la estabilidad dimensional después del conformado. Los proveedores que ya producen estas piezas para programas de vehículos eléctricos comprenden los requisitos de aleaciones y troqueles.
Utilice esta secuencia para comparar proveedores sin perderse en hojas de cálculo. Cada paso produce un documento que puede exigir a un proveedor.
Paso 1
Escriba el temperamento, el espesor y las dimensiones críticas. Un radio de curvatura de 0,2 mm en 6061-T6 es un proceso diferente del mismo radio en 5052-H32. Envíe la pila con la solicitud de presupuesto.
Paso 2
Pregunte por troncos remolidos, contadores de golpes y tarifas de desechos para trabajos de aluminio similares. Un proveedor que no puede mostrar los datos de vida útil está adivinando el precio por pieza.
Paso 3
Requiere una tirada de 300 piezas con Cpk en las dimensiones críticas. El resorte de aluminio puede cambiar la media después de los primeros cientos de golpes. El piloto expone ese cambio.
Paso 4
Si la pieza funciona en un troquel progresivo para piezas de automoción , observe la alimentación, la eliminación de desechos y la expulsión de piezas. El aluminio se raya fácilmente; la automatización debe manejarlo sin daños estéticos.
Paso 5
Defina intervalos de reafilado, insertos de repuesto para troqueles y tiempo de respuesta para reparaciones de troqueles. La cotización más baja a menudo los excluye y se convierten en el costo real.
Equipos de automatización de estampado Suzhou Shuangqisi Mould Equipment Co., Ltd., ubicada en No. 118 Yexin Road, distrito de Wujiang, ciudad de Suzhou, cuenta con 60 empleados técnicos. A través de los esfuerzos conjuntos y continuos... Ver producto → La automatización no es una ocurrencia tardía para el aluminio. Una línea de automatización de estampado dedicada puede reducir los daños por manipulación y estabilizar el proceso, pero debe especificarse para la aleación y la geometría de la pieza.
Los proveedores de estampado de aluminio que prestan servicios a clientes de automoción y electrónica deben cumplir con los requisitos de trazabilidad y cumplimiento de materiales. Utilice esta lista de verificación durante la auditoría.
Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía Piezas de estampado de barras colectoras de cobre para vehículos de nueva energía are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Ver producto → Las barras colectoras de cobre y otras piezas críticas para la conductividad añaden otra capa: deben cumplir con los requisitos eléctricos y térmicos y al mismo tiempo sobrevivir al proceso de estampado. Un proveedor integrado que comprenda tanto el troquel como el uso final puede cerrar esa brecha. Un proveedor integrado que fabrica sus propios troqueles y automatización tiene menos riesgos de transferencia, pero también tiene más de su programa bajo un mismo techo. Visite el piso, revise los registros de triturado y observe el cambio de troquel. La evidencia está ahí si la pides.
El estampado progresivo de aluminio es la forma más consistente y rentable de producir grandes volúmenes de piezas de precisión livianas, siempre que la geometría, la aleación y la cantidad anual se ajusten al proceso. Un único troquel progresivo alimentado desde una bobina puede cortar, perforar, formar y cortar un componente de aluminio en cada golpe de prensa, manteniendo tolerancias entre orificios cercanas a ±0,05 mm sin mecanizado secundario. Esa combinación es la razón por la que las cubiertas de las baterías, las carcasas de los motores, las piezas electrónicas del chasis y los conectores eléctricos se fabrican habitualmente de esta manera.
Conclusión clave: Elija el estampado progresivo de aluminio cuando la demanda anual es alta, la pieza se puede anidar en una tira continua y las tolerancias consistentes son más importantes que la flexibilidad del diseño. En esas condiciones, las herramientas manuales o de transferencia más simples suelen ser más económicas.
El estampado progresivo alimenta una tira de metal continua a través de un único juego de troqueles con múltiples estaciones. Cada estación realiza una o más operaciones (pilotaje, corte, acuñado, doblado, trefilado, estampado o punzonado) de modo que la tira en bruto se convierte gradualmente en una pieza terminada cuando llega a la última estación, donde se corta de la tira portadora.
Debido a que todas las estaciones actúan simultáneamente sobre diferentes partes de la misma tira, una carrera de prensa produce una pieza de aluminio completa. Esa operación continua es lo que separa el estampado progresivo del estampado por transferencia , donde los espacios en blanco individuales se transportan entre estaciones de troqueles separadas.
No todos los grados de aluminio pasan limpiamente a través de un troquel progresivo. Los candidatos exitosos combinan conformabilidad, recuperación elástica predecible y comportamiento superficial aceptable bajo punzonado a alta velocidad. En la práctica, las aleaciones de las series 3xxx, 5xxx y 6xxx cubren la mayoría de los proyectos.
El caso de negocio se reduce a cuatro ventajas mensurables sobre las matrices manuales, el mecanizado o las herramientas de embutición profunda.
Un troquel progresivo de aluminio bien construido funciona a cientos de golpes por minuto y cada golpe produce una pieza completa. El costo unitario cae rápidamente una vez que el volumen excede el punto de amortización de las herramientas.
Debido a que la tira se controla en cada estación, las posiciones entre funciones se mantienen constantes a lo largo de millones de ciclos. Los patrones de orificios críticos en los componentes de la batería y el motor mantienen ±0,05 mm sin necesidad de volver a trabajar.
Con 2,7 g/cm3, el aluminio pesa aproximadamente un tercio del acero. El estampado progresivo permite a los diseñadores utilizar secciones formadas delgadas y rígidas en lugar de piezas fundidas pesadas.
Se pueden agregar roscado, remachado, formación de levas y marcado como estaciones internas, de modo que las piezas se acerquen más a su estado de ensamblaje final y reduzcan los pasos de la cadena de suministro.
Los gabinetes de baterías son un ejemplo típico en el que estas ventajas se suman. La cubierta debe ser dimensionalmente estable, resistente a la corrosión y producirse en grandes volúmenes a un costo constante.
Piezas de estampado de tapa de batería de precisión para gabinetes Esta cubierta de batería estampada se adapta a gabinetes de almacenamiento de energía y automóviles, y ofrece estabilidad dimensional y resistencia a la corrosión en producción de gran volumen, en línea con la discusión del artículo sobre los beneficios del peso y el sellado. Ver producto → En la práctica, los fabricantes que cambian de conjuntos de acero soldado a cubiertas de aluminio estampado reducen el peso de las piezas a más de la mitad y, al mismo tiempo, mejoran la consistencia del sellado.
El aluminio se comporta de manera diferente que el acero en un troquel progresivo. Su mayor relación rendimiento-módulo produce más recuperación elástica y su tendencia a desgastarse contra el acero para herramientas hace que la lubricación y los recubrimientos del troquel sean obligatorios. Comprender estos límites desde el principio es la diferencia entre un lanzamiento sin problemas y un rediseño costoso.
El estampado progresivo de aluminio aparece allí donde se necesitan piezas metálicas ligeras, conductoras de electricidad o resistentes a la corrosión en grandes volúmenes. La distribución a continuación refleja la demanda típica en las industrias que suministramos.
El cambio a transmisiones eléctricas ha hecho que el estampado progresivo de aluminio sea el proceso predeterminado para los componentes del motor y del sistema de batería. Una barra colectora de cobre o aluminio estampada, por ejemplo, reemplaza las barras dobladas y mecanizadas con una pieza que mantiene la planitud y la posición del orificio en un solo paso.
Piezas de estampado de barras colectoras de cobre para distribución de energía para vehículos eléctricos Esta barra colectora de cobre de alta pureza admite un flujo de corriente eficiente entre la batería, el motor y los convertidores, con superficies chapadas y tolerancias estrictas para aplicaciones exigentes de vehículos eléctricos, coincidiendo con el énfasis del párrafo en las ventajas progresivas del estampado. Ver producto → De manera similar, las piezas estampadas de la carcasa del motor aprovechan las propiedades térmicas y el peso ligero del aluminio, mientras que los troqueles progresivos mantienen la estrecha concentricidad requerida por los conjuntos de rotor y estator.
La electrónica de consumo prefiere el aluminio por su acabado superficial y comportamiento de blindaje EMI. El estampado progresivo produce piezas de pared delgada y alta precisión que se utilizan en los ensamblajes de computadoras portátiles y teléfonos.
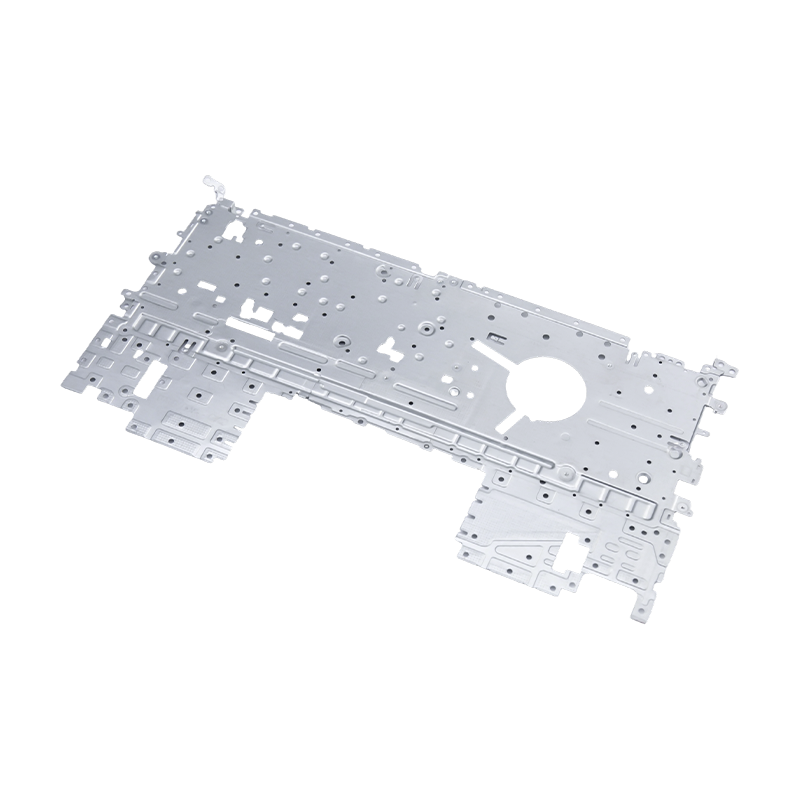 Piezas de estampado de chasis de aluminio para computadora portátil Estos componentes estampados para chasis y soportes de portátiles combinan peso ligero con rigidez, con posiciones precisas de los orificios y estructuras de ajuste a presión que respaldan un montaje eficiente, relevante para el punto del artículo sobre piezas electrónicas de pared delgada. Ver producto →
En el lado de los electrodomésticos, las grandes carcasas de hornos y los estampados de paneles de control se benefician de la misma economía de proceso cuando los volúmenes de producción justifican herramientas dedicadas.
Los troqueles progresivos representan el mayor costo inicial en un programa de estampado de aluminio y, a menudo, superan la prensa y el equipo de manipulación de materiales. El objetivo no es pagar lo mínimo por las herramientas, sino pagar por el diseño correcto de la herramienta, porque la calidad del troquel determina la calidad de la pieza durante la vida útil del programa.
Los proveedores que combinan troqueles progresivos, prensas de estampado y automatización, como nuestro equipo en Shuangqisi, con prensas de 80 a 400 toneladas y una filial interna de automatización de estampado, pueden acortar el proceso de aceleración y mantener las tolerancias estables en todos los turnos.
Los mejores troqueles progresivos de aluminio aún pierden rendimiento si se descuida el mantenimiento. La tendencia del aluminio a irritarse hace que la gestión de la lubricación y los revestimientos de superficies sean los dos controles que separan los programas confiables del tiempo de inactividad recurrente.
El control de calidad de los estampados de aluminio debe incluir la verificación por CMM de las posiciones críticas de los orificios, comprobaciones de la superficie para detectar rayones por fricción y verificación periódica de la dureza de las bobinas entrantes, porque la variación del material entrante es la causa oculta más común de grietas y retroceso elástico.
El estampado progresivo de aluminio no es el proceso más barato para prototipos o lotes pequeños, y no puede superar a un troquel de transferencia para paneles muy grandes. Pero para las piezas que se ajustan a una tira alimentada por bobina y se repiten por cientos de miles, ofrece el costo unitario más bajo, la consistencia más ajustada y el tiempo de ciclo más corto de cualquier método de conformado. La verdadera ventaja competitiva proviene de elegir un proveedor que diseñe el troquel, ejecute el estampado y construya la automatización como un proyecto integrado.
Antes de aprobar una cotización, compare el historial de fabricación de matrices, la capacidad de la prensa y la disciplina SPC del proveedor, no solo el precio por pieza. Explorar Capacidades de moldeo y estampado de Shuangqisi cuando esté listo para evaluar un socio potencial para su programa de estampado progresivo de aluminio.
A un ingeniero de compras se le acaba de pedir que consiga 60.000 soportes de acero inoxidable. Llegan tres cotizaciones y el precio más bajo por pieza se sitúa casi un 40% por debajo de los demás, pero conlleva un cargo por herramientas de 15.000 dólares. La brecha no es un error: la cotización baja proviene del estampado de metal. Que ese precio sea real depende del troquel, la capacidad de la prensa, el material y el volumen de producción que hay detrás.
El estampado de metal es un proceso de conformado en frío que da forma a láminas planas de metal en piezas utilizando una prensa y un juego de troqueles. La lámina, suministrada en forma de bobina o tira, se alimenta entre un punzón y una matriz. El punzón desciende bajo presión y el metal se corta, dobla o estira para llenar la cavidad del troquel. Cada golpe de prensa crea una pieza; En un troquel progresivo, una pieza terminada sale de cada golpe.
La conclusión es sencilla: el estampado gana en volumen. Una vez construida la matriz, el costo por pieza cae drásticamente porque el proceso se ejecuta a alta velocidad, no produce virutas y solo consume la lámina en bruto y el lubricante. En cantidades superiores a unas pocas decenas de miles, un componente estampado cuesta habitualmente entre un 50% y un 80% menos que la misma pieza mecanizada a partir de una palanquilla.
Cinco pasos deciden el resultado de un proyecto de pieza estampada:
El concepto del troquel importa tanto como la prensa. Troqueles progresivos transportan la tira a través de múltiples estaciones; Los troqueles de transferencia mueven espacios en blanco individuales entre estaciones. La elección cambia el costo de las herramientas y el tiempo del ciclo; Las diferencias prácticas se tratan en esta comparación entre el estampado de metal progresivo y el estampado por transferencia.
Para componentes automotrices con tiradas largas, los moldes progresivos son la opción estándar porque convierten una bobina en una pieza terminada en una sola pasada, sin intervención del operador entre estaciones.
Molde progresivo continuo para carcasas de motores automotrices Este molde está construido para una producción de gran volumen con componentes de aleación de acero para mayor resistencia al desgaste y un diseño modular para un fácil mantenimiento, lo que lo convierte en un fuerte candidato para el estampado automotriz de tiradas largas donde la eficiencia en una sola pasada es esencial. Ver producto → Cuando un equipo de diseño selecciona un proceso para una pieza de chapa metálica, la lista corta suele ser el estampado, el mecanizado CNC, el corte por láser y, a veces, la fundición a presión. La cantidad y la tolerancia deciden la respuesta.
La compensación es clara. El mecanizado CNC ofrece tolerancias estrictas sin inversión en herramientas, pero el costo unitario sigue siendo alto. El corte por láser es flexible para perfiles 2D complejos con un volumen reducido, pero no crea curvas ni formas profundas por sí solo. El estampado requiere la mayor inversión inicial, pero una vez que se prueba el troquel, el costo unitario es el más bajo. Por debajo de unos pocos miles de partes, la amortización es dura; A partir de diez mil piezas, el estampado es difícil de superar.
El costo oculto más profundo en el estampado no es el tiempo de publicación: es la amortización del troquel más el desperdicio. La curva de costo por pieza cae rápidamente una vez que se paga por las herramientas.
Con 10.000 piezas, el coste por pieza cae a aproximadamente un tercio del nivel de 1.000 piezas; con 100.000 piezas llega a unas 12. La disminución se debe a la distribución de herramientas y configuración en más unidades; el piso es materia prima más tiempo de impresión.
Al comparar cotizaciones, calcule el costo total de propiedad: herramientas más precio unitario multiplicado por volumen, más riesgo de calidad. Una cotización que evita el cargo por herramientas pero que conlleva un precio unitario alto es el camino más costoso a escala. Un precio de herramientas que parece alto pero que incluye acero endurecido para troqueles y un paquete de repuestos a menudo supera a un troquel barato que se desgasta prematuramente.
El diseño del troquel controla cómo se comporta el material. La holgura entre el punzón y la matriz decide la calidad del borde de corte: muy poca produce un corte secundario y rebabas; demasiado aumenta las rebabas y reduce la rectitud de los bordes. Para chapas de acero de 1,5 mm, un punto de partida común es un espacio libre del 5 al 8% del espesor.
La dureza importa. Los aceros avanzados de alta resistencia reducen el peso del vehículo pero aceleran el desgaste de las matrices, por lo que se necesita acero para herramientas más duro y un afilado más frecuente. Si el dibujo requiere una tolerancia inferior a ±0,05 mm, el troquel necesita guías ajustadas y la prensa debe mantener la repetibilidad. Los troqueles de estampado electrónico, por ejemplo, se someten a tolerancias más estrictas que los troqueles de electrodomésticos porque las piezas de conector y blindaje deben ajustarse a las placas ensambladas sin necesidad de volver a trabajar.
Las piezas estampadas aparecen en casi todos los sectores manufactureros, pero el equilibrio es desigual. A continuación se muestra la división aproximada de la demanda.
La automoción, incluidos los vehículos eléctricos, es el mercado más grande. Los paneles de la carrocería, los soportes del chasis, los marcos de los asientos, las carcasas del motor y las cubiertas de la batería están estampados. Los vehículos eléctricos impulsan especialmente la demanda de estampados de precisión relacionados con baterías, como barras colectoras de cobre.
 Carcasas de motor estampadas con precisión para aplicaciones automotrices Estos estampados utilizan acero o aluminio de alta resistencia con tolerancias estrictas y características de disipación de calor, lo que respalda directamente la creciente demanda de carcasas de motor duraderas en vehículos eléctricos y convencionales. Ver producto →
La electrónica es el segundo campo más grande. Los marcos de las computadoras portátiles, las bases grandes de las computadoras y muchas piezas pequeñas de los teléfonos móviles se estampan porque combinan material delgado, orificios finos y bajo costo con un gran volumen. Le siguen los electrodomésticos, las carcasas de los hornos y los grandes paneles pintados; Los equipos industriales añaden carcasas de servoaccionamiento y componentes de compresores.
Chasis de computadora portátil y piezas de estampado interno Fabricados con acero laminado en frío, aluminio o aleación de magnesio, estos componentes ofrecen bordes lisos, orificios precisos y resistencia a la corrosión, lo que los hace adecuados para marcos de portátiles y conjuntos estructurales de calidad cosmética. Ver producto → Una familia de piezas se asigna a cada sector. Para los sistemas de propulsión electrificados, los estampados de la carcasa del motor combinan una embutición profunda con una concentricidad ajustada. Los estampados de la tapa de la batería exigen planos y patrones de orificios precisos. Los estampados para portátiles requieren superficies de calidad cosmética sin rayones ni piel de naranja.
Seleccionar un socio de estampado es más importante que cualquier dimensión de dibujo. Utilice una secuencia de evaluación breve en lugar de comparar precios únicamente.
A menudo se pasan por alto dos cuestiones. Primero, pregunte sobre el grado del acero del troquel y el tratamiento térmico: un troquel hecho de acero para herramientas de calidad, endurecido y recubierto, produce piezas consistentes para más carreras. En segundo lugar, pregunte cómo se manejan las pruebas. Una pieza puede verse bien en una revisión de herramienta suave y aun así cambiar de dimensión en el troquel de producción. El procedimiento de prueba determina si el primer lote llega a tiempo. Una empresa que construye la matriz, realiza el estampado e integra la automatización internamente (como lo hace Suzhou Shuangqisi Mold Equipment con sus líneas de moldes, piezas de estampado y automatización) traslada una pieza del diseño a la producción con menos entregas.
La calidad del estampado se mantiene, no se logra una vez. El desgaste de los troqueles, la alineación y el acabado de la superficie se degradan a medida que se acumulan los trazos. Un cronograma práctico incluye limpiar y lubricar las guías de los troqueles, verificar la holgura del punzón y del troquel, monitorear la altura de las rebabas a intervalos definidos y reafilar los bordes cortantes antes de que la calidad se salga de la tolerancia. Para piezas de alto rendimiento, los insertos de repuesto o un troquel duplicado evitan el tiempo de inactividad cuando aparece desgaste.
Los clientes regulados también esperan pruebas documentadas:
Esto no es papeleo por sí solo. Una pieza estampada puede verse correcta mientras que la química del recubrimiento o el material base no cumplen con las especificaciones. Los proveedores con registros rastreables agilizan el análisis de la causa raíz cuando aparece una desviación, protegiendo tanto la calidad como la entrega.
El estampado de metal recompensa a los equipos que planifican con antelación. Defina la banda de tolerancia de manera realista, elija un concepto de matriz que se ajuste al volumen y al material, y evalúe a los proveedores según el costo total y la evidencia de calidad en lugar del precio por pieza únicamente. Cuando el troquel es correcto, la prensa es capaz y el material es rastreable, el estampado ofrece el costo más bajo por pieza en la producción en masa, desde cubos de ruedas de dos ruedas y carcasas de motores hasta marcos de computadoras portátiles.
Un gerente de adquisiciones que compara tres cotizaciones de piezas estampadas de diferentes proveedores a menudo verá una diferencia de precio del 25 al 35 por ciento para el mismo dibujo. La diferencia rara vez está en el costo del material base. Proviene de cómo se planifica, elabora y automatiza el proceso de estampado de metal.
El proceso en sí convierte láminas de metal planas en componentes terminados mediante una prensa, un juego de troqueles y un sistema de alimentación controlado. Parece sencillo, pero las decisiones que se tomen antes de las tiradas influirán en el coste de cada pieza durante años.
Información clave: La oportunidad más valiosa en un proyecto de estampado de metal no es la velocidad de la prensa ni el tiempo del ciclo. Así es como se definen las condiciones límite para el diseño de matrices, la especificación de materiales y el rendimiento de producción.
Cada línea de estampado sigue una secuencia repetitiva. El material en bobina o en blanco se introduce en una prensa, la matriz se cierra, se forma o se corta y la pieza se expulsa. Cada paso introduce una variable que puede afectar la estabilidad dimensional, pero las mayores influencias se deciden en la fase de diseño del troquel.
Cuando una lámina se comprime y se estira más allá de su límite elástico, el material quiere volver a su forma original. Este comportamiento de recuperación elástica sólo es predecible cuando la herramienta lo compensa. La dirección de la fibra también importa: un radio de curvatura pequeño puede crear fracturas en una orientación longitudinal a menos que se vuelva a calcular el margen de curvatura.
Los troqueles progresivos ejecutan múltiples operaciones en un ciclo de alimentación. Los troqueles de transferencia mueven la pieza de una estación a otra con un sistema de transferencia mecánico o robótico. Los troqueles de embutición profunda producen copas, carcasas y carcasas de motor en múltiples embuticiones. Un proveedor responsable modelará cada opción en función de sus requisitos anuales de volumen y tolerancia.
Estampados de precisión de carcasas de motores automotrices para estabilidad estructural Estas carcasas de acero o aluminio de alta resistencia garantizan tolerancias estrictas y resistencia a las vibraciones, lo que las convierte en una opción confiable para proteger motores en entornos automotrices exigentes. Ver producto → Para una mirada más profunda a las consecuencias de esta elección, lea una comparación práctica entre el estampado progresivo y el estampado por transferencia .
La holgura del troquel y la holgura de la guía determinan la calidad del borde. Un cambio de holgura de 0,02 mm puede crear una diferencia mensurable en la altura de las rebabas y la vida útil de la herramienta.
Una película lubricante consistente reduce la fricción y mantiene el flujo del material. Una lubricación inadecuada provoca rayaduras y una generación excesiva de calor.
Una banda de tolerancia de una acería de /-0,05 mm puede alterar los requisitos de presión de conformado. Si el proveedor compensa correctamente, la producción se mantiene estable.
Los alimentadores y los mecanismos de transferencia deben coordinarse con la carrera de la prensa. Una sincronización de alimentación desalineada puede provocar variaciones entre piezas y tiempos de inactividad no planificados.
La selección no se trata únicamente del troquel más barato. Depende de la combinación de volumen anual, la tolerancia deseada y cuántas operaciones secundarias esté dispuesto a pagar.
Para componentes electrónicos y automotrices de gran volumen, el estampado progresivo suele tener el costo por pieza más bajo. El estampado por transferencia resulta atractivo para piezas grandes y profundas que deben girarse entre operaciones. La embutición profunda sigue siendo la opción predeterminada para carcasas de motores y cubiertas de baterías donde la redondez y el espesor de las paredes son fundamentales.
La mayoría de los informes de producción se centran en la tasa de defectos final. El costo oculto de la pérdida de calidad se descubre analizando los datos de rechazo interno de piezas estampadas similares. El siguiente patrón es representativo de plantas de estampado de lotes medianos y grandes.
El desgaste del troquel es el mayor factor controlable. Al monitorear la tendencia de limpieza de espacios en blanco e implementar el mantenimiento programado de los troqueles, una planta generalmente puede reducir la chatarra entre un 15 y un 20 por ciento. La variación del material es más difícil de controlar, pero se puede limitar especificando una tolerancia de espesor de bobina más estricta y almacenando las bobinas en condiciones de temperatura y humedad estables.
El proceso de estampado de metal cumple con requisitos muy diferentes según el componente final. En el sector automotor y de vehículos de nuevas energías, los proveedores de estampado manejan piezas estructurales, marcos de asientos, carcasas de motores, cubiertas de baterías y barras colectoras de cobre. En electrónica y electrodomésticos, piezas como carcasas de hornos de alta gama o componentes de portátiles enfatizan la apariencia de la superficie y las tolerancias estrictas. La automatización industrial y los compresores exigen una repetibilidad constante en tiradas de producción largas.
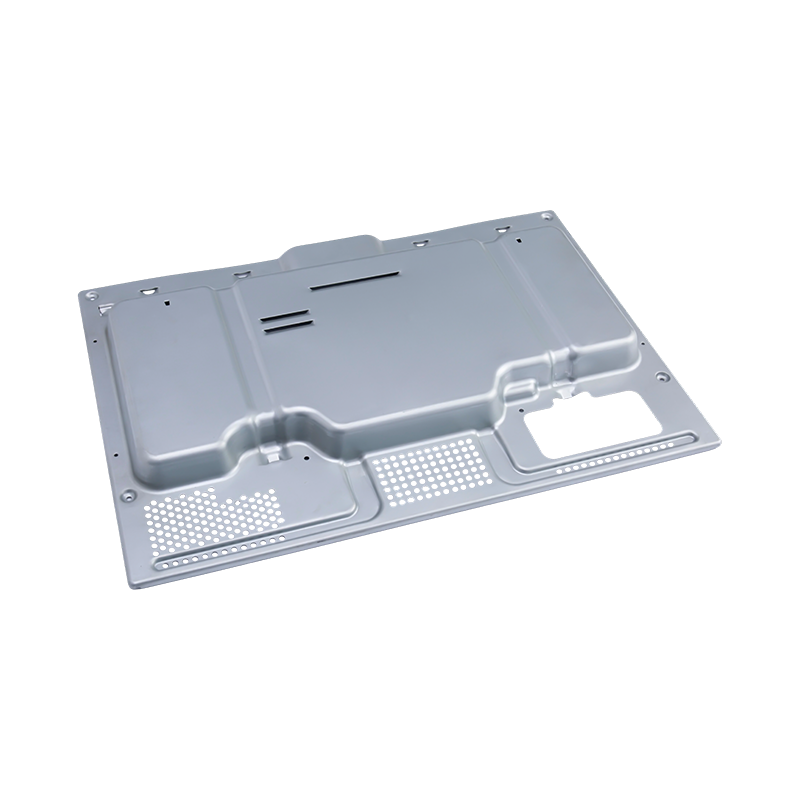 Piezas de estampado de horno resistentes al calor con acabado superficial de precisión Fabricados con aleaciones resistentes al calor y acabados con revestimientos antioxidantes, estos componentes resisten altas temperaturas y cumplen con los estándares de calidad alimentaria, ideales para aplicaciones de hornos de primera calidad. Ver producto →
Para los componentes de baterías y motores eléctricos, las propiedades mecánicas importan más que la apariencia.
Alto-Conductivity Copper Busbar Stampings for EV Power Systems Fabricadas con cobre de alta pureza con un cierre preciso, estas barras colectoras minimizan la pérdida de energía y manejan altas corrientes, esenciales para una distribución confiable de energía en vehículos eléctricos. Ver producto → Una barra colectora de cobre con una altura excesiva de rebabas puede causar concentraciones de tensión locales en el conjunto, por lo que el mantenimiento de la herramienta y el espacio libre reciben especial atención.
La elección de un socio de estampado suele tener más que ver con la disciplina del proceso que con el precio. La siguiente tarjeta de pasos muestra una ruta comprobada desde la liberación del dibujo hasta la producción en masa estable, incluida la transferencia de automatización.
El dibujo de la pieza se revisa centrándose en los radios de curvatura, el espesor del material y la pila de tolerancias. Se emite un informe DFM antes de realizar el pedido de acero para herramientas.
El diseño de la matriz se basa en la compensación del retorno elástico y la disposición de la tira. Se utiliza software de simulación para predecir el flujo y el tonelaje de materiales.
El espesor de la bobina, el límite elástico y el acabado de la superficie se califican con la acería. La tirada de prueba verifica que la primera pieza cumpla con los requisitos del dibujo.
Los alimentadores, desapiladores y mecanismos de transferencia están vinculados a la secuencia de la prensa. El proveedor puede ampliar este paso a una línea completa de automatización de estampado con expulsión e inspección de piezas.
Los estudios dimensionales y de capacidad se completan con un tamaño de muestra definido. Una vez aprobada, la línea de producción funciona bajo control de proceso con paradas periódicas para mantenimiento del troquel.
Esta ruta es particularmente importante cuando un cliente espera una solución llave en mano. Un proveedor que pueda gestionar el diseño de troqueles, la producción de estampado y los equipos de automatización bajo un mismo techo reduce las interfaces que suelen provocar retrasos en los proyectos.
Incluso una herramienta bien diseñada pierde precisión con cada golpe. La realidad práctica es que la productividad depende más del mantenimiento programado que de la marca de la prensa. Un programa de mantenimiento confiable incluye comprobaciones de la holgura de las guías, inspección de los filos, análisis del tanque de lubricación y almacenamiento de troqueles con revestimiento antioxidante.
Desde el punto de vista de la producción, la inspección de la pieza estampada debe estar vinculada a los datos del certificado de fábrica. Un cambio inesperado en el espesor del material o el límite elástico debería desencadenar una nueva ejecución de muestreo, no un ajuste inmediato de la configuración de la prensa.
Los requisitos de cumplimiento generalmente abarcan tres áreas: trazabilidad del producto, seguridad ocupacional y manejo ambiental de lubricantes y desechos de bobinas. El proveedor debe mantener registros de lotes y mantenerlos disponibles para su revisión. Barreras protectoras, cortinas de luz y procedimientos de reinicio son estándar en las prensas modernas. El aceite usado, el lubricante usado y los extremos de los serpentines necesitan un flujo de eliminación documentado.
Un socio de estampado que trata estos temas como parte del presupuesto demuestra que el proceso está bajo control. Ese es el nivel de disciplina que un comprador debe esperar cuando la pieza se utilizará en aplicaciones automotrices, de electrodomésticos o de equipos industriales.
Cuyo un nuevo modelo de vehículo pasa del CAD a la producción, el taller de carrocería normalmente recibe varios cientos de piezas estampadas diferentes. Desde paneles interiores de puertas hasta carcasas de motores y cubiertas de baterías, el estampado de metal para automóviles determina qué tan rápido corre la línea, cuánto pesa el vehículo y qué tan bien las estructuras de seguridad absorben el impacto. El proceso parece simple (alimentar la bobina en la prensa, darle forma con herramientas, retirar la pieza), pero cada paso esconde decisiones que afectan el costo durante todo el ciclo de vida del modelo.
La conclusión crucial para los equipos de compras e ingeniería es la siguiente: el socio de estampado adecuado ofrece valor a través del diseño de matrices, la coherencia del proceso y la integración de la automatización, no simplemente a través del precio unitario más bajo. Un error de cálculo en el diseño de herramientas o en la selección del acero puede manifestarse como grietas, recuperación elástica o rebabas después de que se hayan producido miles de piezas.
El estampado de metal es un proceso de conformado en frío que utiliza una prensa grande y un par de mitades de troquel para convertir láminas de metal planas en formas tridimensionales. La prensa aplica fuerza, el troquel controla el flujo de material y la pieza resultante se expulsa. En las aplicaciones automotrices, dominan tres operaciones: corte, doblado y embutición profunda.
Hoy en día, las piezas estampadas para automóviles se fabrican con aluminio, acero con bajo contenido de carbono y aceros avanzados de alta resistencia . AHSS crea oportunidades de ahorro de peso, pero exige un mayor tonelaje de prensa y matrices diseñadas con más cuidado para evitar el rebote.
Elegir el proceso correcto es un acto de equilibrio entre la complejidad de la pieza, el volumen y el costo de las herramientas. En el caso de los componentes de vehículos predominan tres métodos.
Los troqueles progresivos son ideales para piezas pequeñas de gran volumen porque varias estaciones realizan corte, conformado y recorte en una sola pasada. Muchos proveedores de automóviles utilizan moldes progresivos para piezas de automoción para mantener tolerancias estrictas a alta velocidad. El embutido profundo maneja formas profundas y sin costuras y se usa ampliamente para cubiertas de baterías de vehículos eléctricos y carcasas de motores. Las prensas de transferencia ofrecen mayor flexibilidad para paneles grandes, pero requieren más espacio y una mayor inversión en prensa.
Proveedores de moldes progresivos para piezas de automóviles, empresa personalizada - Suzhou Shuang Shuangqisi es un proveedor y una empresa de moldes progresivos para piezas de automóviles en China, diseño de moldes progresivos personalizados para piezas de automóviles... Ver producto → Los estampados aparecen en casi todos los subsistemas de un automóvil o camión. Si bien los paneles de la carrocería reciben la mayor atención, las partes ocultas, como los rieles de los asientos, las carcasas del motor y las barras colectoras, son igualmente importantes para el rendimiento del vehículo.
Entre ellos, el crecimiento de los vehículos eléctricos ha aumentado la demanda de piezas de estampado de tapa de batería and Piezas de estampado de carcasa de motor automotriz . Las cubiertas de las baterías necesitan capacidad de embutición profunda con un control estricto de la planitud para proteger las celdas, mientras que las carcasas de los motores requieren estabilidad dimensional para evitar vibraciones y ruidos.
Proveedores de piezas de estampado de carcasas de motores automotrices, empresa personalizada - Suzhou Shuan Shuangqisi es un proveedor y una empresa de piezas de estampado de carcasas de motores automotrices en China, diseño de piezas de estampado de carcasas de motores automotrices personalizados... Ver producto → Proveedores de piezas de estampado de tapa de batería, empresa personalizada - Molde Suzhou Shuangqisi Shuangqisi es un proveedor y una empresa de piezas de estampado de tapa de batería en China, diseño y fabricación de piezas de estampado de tapa de batería personalizados, Ou... Ver producto → El precio unitario es la métrica que todos ven. Las métricas que importan detrás de escena son la amortización de herramientas, el tiempo de actividad de la prensa y el desgaste de las matrices.
El costo de las herramientas suele ser del 35% al 40% del costo total de un programa porque las matrices requieren mecanizado duro, tratamiento térmico y mantenimiento. El costo del material depende de la eficiencia del anidamiento. La presión y el trabajo están influenciados por la frecuencia de brazadas y el nivel de automatización. La inspección y el retrabajo parecen pequeños, pero pueden multiplicarse cuando el acero de alta resistencia provoca una recuperación elástica.
Un proceso de selección estructurado reduce el riesgo de rediseños de herramientas y retrasos en la producción. Aquí hay cinco pasos que alinean la ingeniería y las adquisiciones.
Busque un socio que combine diseño de moldes, producción de estampado y automatización bajo un mismo techo, porque esto reduce el riesgo de interfaz y acelera el crecimiento.
La producción de estampado automotriz depende de un mantenimiento disciplinado de los troqueles. Un programa preventivo basado en el número de golpes (por ejemplo, las matrices de corte fino deben reafilarse cada 50 000 a 100 000 golpes) evita la desviación dimensional.
El cumplimiento de los estándares de calidad automotriz, como IATF 16949, es una expectativa común para los proveedores de nivel y, por lo general, se requieren documentos PPAP para las piezas nuevas.
El estampado de metales para la automoción es un campo maduro pero en evolución. El cambio a los vehículos eléctricos introduce nuevas geometrías de carcasa y materiales de alta resistencia, mientras que los paneles de carrocería tradicionales siguen siendo fundamentales para el volumen de producción. Las decisiones de los proveedores que se tomen hoy afectarán la eficiencia de la línea y la calidad de las piezas en los años venideros. Al centrarse en la profundidad técnica, los datos del proceso y la capacidad de automatización, puede convertir el estampado de una compra de productos básicos en una ventaja estratégica.
Cualquier gerente de compras que haya visto caer una sola línea de estampado conoce la sensación. Un troquel falla, un cronograma de prensa se retrasa, un certificado de material llega tarde y todo el plan de ensamblaje se paraliza porque una familia de piezas dependía de un proveedor. El estampado de metales de doble fuente cierra esa exposición al calificar dos rutas de producción independientes para el mismo componente. Bien hecho, mejora la continuidad del suministro y la estabilidad de precios al mismo tiempo. Si se hace mal, duplica el costo de las herramientas, complica el control de calidad y produce dos proveedores cuyas piezas no coinciden del todo.
La diferencia entre esos dos resultados reside en tres áreas: herramientas, capacidad de proceso y una secuencia de calificación que trata la segunda fuente como un proyecto de ingeniería en lugar de un ejercicio de adquisición. Si se hacen bien esos tres, el abastecimiento dual se convertirá en uno de los controles de riesgo más eficaces disponibles para un fabricante de motores, vehículos, paquetes de baterías o dispositivos electrónicos.
El abastecimiento dual significa dos proveedores aprobados, dos conjuntos de herramientas validados y una división clara del volumen, generalmente 70/30 o 60/40, en lugar de un proveedor cautivo. En el estampado de metales la lógica es sencilla. Los estampados se encuentran dentro de motores, cajas de cambios, paquetes de baterías, armazones de asientos y gabinetes, y rara vez se mantienen en un inventario profundo porque son pesados, voluminosos y se fabrican bajo pedido. Una parada en la única planta autorizada se convierte en unos días en una parada en su línea de montaje.
Por lo tanto, un plan viable va más allá de nombrar un proveedor de respaldo. Ambas fuentes deben ejecutar el mismo dibujo, tener las mismas dimensiones críticas y entregarse en el mismo embalaje y secuencia. También se necesita un proceso de gobernanza: quién es el propietario de cada troquel, cómo los cambios de ingeniería llegan a ambas plantas, cómo se comparan las tasas de defectos y cómo cambia el volumen cuando un lado tiene un rendimiento inferior.
La mayoría de los fracasos en el abastecimiento dual se deben a atajos de calificación. Los compradores aceptan una segunda fuente basándose en unas pocas piezas de muestra y luego descubren que la ventana de proceso del proveedor es más estrecha que la de la primera fuente. Pasa el primer lote de producción; el siguiente se desvía. La solución es calificar el proceso, no las muestras: medir la capacidad en múltiples ejecuciones, diferentes lotes de material y tiempos de ciclo realistas.
Las herramientas son el principal activo de cualquier programa de estampado y son la principal fuente de divergencia entre proveedores. Si transfiere un troquel existente, el segundo proveedor debe demostrar que puede configurar, mantener y reparar ese troquel sin degradar la pieza. Si construye un segundo conjunto, el nuevo troquel normalmente comienza a partir del mismo CAD, pero la forma en que se construye determina si las piezas realmente coinciden. La calidad del acero, el tratamiento térmico, los ajustes del portapiezas y la lubricación influyen en la recuperación elástica y la desviación dimensional.
Es por esto que entender el diferencia entre estampado de metal progresivo y por transferencia tiene consecuencias directas para el abastecimiento dual. Los troqueles progresivos hacen pasar una pieza a través de una tira continua a alta velocidad; Los troqueles de transferencia mueven los espacios en blanco individuales a través de estaciones separadas. Se configuran de manera diferente, funcionan a diferentes velocidades y generan diferentes patrones de tensión en el material. Un proveedor que comprende ambos enfoques está mucho mejor posicionado para igualar la producción entre sus dos ubicaciones.
Cuando una familia de piezas utiliza herramientas progresivas, el diseño del troquel en sí se convierte en una decisión de abastecimiento dual. Un proveedor que diseña y construye moldes progresivos para piezas de automoción internamente puede replicar las herramientas más rápido y asesorar sobre cambios en el diseño de las tiras que equilibren la utilización entre sus dos fuentes.
Proveedores de moldes progresivos para piezas de automóviles, empresa personalizada - Suzhou Shuang Shuangqisi es un proveedor y una empresa de moldes progresivos para piezas de automóviles en China, diseño de moldes progresivos personalizados para piezas de automóviles... Ver producto → El estampado no se detiene en el troquel. La mayoría de los estampados de producción también necesitan desbarbar, roscar, remachar, soldar, tratar la superficie o ensamblar. En el estampado electrónico, el remachado automático es común y las tolerancias se miden en centésimas de milímetro. Una segunda fuente que solo opera prensas enviará esas operaciones a subcontratistas, agregando manejo, tiempo de entrega y variación. Los proveedores integrados que combinan troqueles, estampado y automatización bajo un mismo techo controlan los pasos de unión y acabado tan estrictamente como el paso de estampado en sí.
Antes de una auditoría técnica, puede seleccionar a los candidatos según su flota de prensa. El tonelaje determina la envolvente de piezas que puede formar una planta, y la distribución importa más que la prensa individual más grande. Una planta con una amplia gama puede absorber trabajo en varias familias de piezas sin reprogramar constantemente.
| Rango de prensa | Tamaño y material típicos de la pieza | Aplicaciones comunes |
|---|---|---|
| 80-160 toneladas | Piezas pequeñas y medianas en acero de calibre ligero a medio. | Soportes, cajas pequeñas, terminales de conexión. |
| 160-250 toneladas | Paneles medianos, dibujos más profundos, materiales más gruesos. | Piezas de asientos, carcasas de motores, paneles de electrodomésticos |
| 250-400 toneladas | Grandes embuticiones, acero de alta resistencia, conformado en varias etapas | Tapas de baterías, piezas de camiones pesados, miembros estructurales. |
Un proveedor que utiliza 25 prensas de 80 T a 400 T, por ejemplo, cubre ese sobre internamente. Cuando dos fuentes comparten curvas de tonelaje similares, la planificación y programación de la capacidad se alinean más fácilmente en ambas plantas.
Los estampados automotrices imponen las demandas más duras a un acuerdo de abastecimiento dual porque combinan grandes volúmenes, relevancia para la seguridad y una geometría compleja. Las carcasas de los motores necesitan un embutido en varias etapas y un control estricto de la redondez; los componentes del asiento requieren propiedades mecánicas consistentes después del conformado; Las piezas de camiones pesados exigen la fuerza necesaria para soportar cargas de servicio elevadas. Una fuente secundaria con producción en funcionamiento en la misma familia de piezas vale mucho más que una con material de marketing impresionante. Cuando un proveedor ya realiza envíos Piezas de estampado de carcasa de motor automotriz , puede auditar un proceso activo, revisar su plan de control y comparar datos de defectos reales antes de cometer un solo proceso.
Proveedores de piezas de estampado de carcasas de motores automotrices, empresa personalizada - Suzhou Shuan Shuangqisi es un proveedor y una empresa de piezas de estampado de carcasas de motores automotrices en China, diseño de piezas de estampado de carcasas de motores automotrices personalizados... Ver producto → Los programas de vehículos eléctricos añaden otra capa. Las piezas estampadas de la tapa de la batería requieren planitud en superficies amplias, resistencia al agrietamiento de los bordes y superficies limpias para sellar y unir. Debido a que muchos programas de vehículos eléctricos son nuevos y los volúmenes aún están aumentando, comenzar temprano con el abastecimiento dual tiene sentido: distribuye la curva de aprendizaje entre dos equipos capaces. Piezas estampadas de tapa de batería de un productor calificado le brindará una referencia concreta de lo que una segunda fuente puede lograr en cuanto a planitud y estabilidad dimensional antes de que el programa alcance la velocidad máxima.
Piezas estampadas de tapa de batería Suppliers, Custom Company - Suzhou Shuangqisi Mold Shuangqisi es un proveedor y una empresa de piezas de estampado de tapa de batería en China, diseño y fabricación de piezas de estampado de tapa de batería personalizados, Ou... Ver producto → Los estampados electrónicos se encuentran en el otro extremo del espectro: más pequeños, más delgados y, a menudo, más precisos. Las piezas de portátiles y teléfonos se ejecutan en grandes volúmenes con características de paso fino, mientras que los marcos de bases de ordenadores grandes necesitan control de remachado y planitud en una gran superficie. En este caso, el abastecimiento dual suele estar impulsado tanto por la capacidad como por el riesgo. La pregunta de calificación es si el segundo proveedor puede cumplir con los mismos requisitos de superficie y espacio para troqueles día tras día, lo que se refiere a la metrología y disciplina de mantenimiento de herramientas en lugar de a la prensa en sí.
La forma más confiable de crear una segunda fuente es seguir una secuencia por etapas que refleje la lógica del PPAP, adaptada a su familia de piezas. Cinco pasos cubren la mayoría de los programas de estampado de metales.
Esta secuencia suena formal, pero se resume en unas seis a diez semanas para un proveedor establecido con competencia en herramientas existente. La recompensa se manifiesta en la producción: una segunda fuente adecuadamente calificada se convierte en una herramienta competitiva en lugar de una póliza de seguro, lo que le brinda poder de negociación sobre el precio por pieza, un amortiguador natural durante los picos de demanda y la confianza para mantener menos existencias de seguridad. Escaneando la información de un proveedor gama completa de productos de estampado Antes de comenzar, la auditoría le indicará inmediatamente si funcionan con las mismas familias de piezas, materiales y volúmenes que compra.
El estampado de metales de doble fuente no garantiza la redundancia sólo porque existan dos proveedores. Garantiza redundancia cuando ambos pueden producir piezas equivalentes de forma sostenida. Eso exige decisiones disciplinadas sobre herramientas, evaluaciones honestas de capacidades y un proceso de calificación que mida la coherencia en lugar de la suerte en el primer artículo.
Para los compradores que desean un socio práctico en lugar de una lista de proveedores distantes, un proveedor que diseña, construye y opera sus propios troqueles en las mismas instalaciones acorta el ciclo de retroalimentación entre los problemas y las soluciones de las herramientas. Esa integración de troqueles, estampados y automatización bajo un mismo techo es exactamente lo que Configuración de ingeniería y fabricación de Suzhou Shuangqisi está construido alrededor. No reemplazará su fuente existente de la noche a la mañana, y no debería hacerlo. Pero como segunda fuente en un plan de abastecimiento dual, ofrece la profundidad del proceso que hace que el abastecimiento dual sea un sistema funcional en lugar de una entrada de hoja de cálculo.
Un fabricante que producía soportes para terminales solía ejecutar dos operaciones separadas: una línea de estampado progresivo que formaba los soportes y un banco donde los operadores insertaban tuercas autoremachables, verificaban la alineación y apilaban las piezas. El banco de montaje era el cuello de botella y la prensa esperaba con frecuencia el trabajo terminado. Reemplazar ambos pasos con un único troquel progresivo que inserta la tuerca y fija el metal circundante para cerrarlo reduce el tiempo total del ciclo por soporte terminado a aproximadamente la mitad.
El ensamblaje en matriz es la práctica de unir dos o más piezas, o una pieza y un sujetador, dentro de la matriz de estampado en lugar de en una operación posterior. Dependiendo del mecanismo de unión, los fabricantes lo llaman replanteo en matriz, remachado en matriz, remachado en matriz o simplemente unión en matriz . Cualquiera que sea el nombre, la prensa se convierte en una máquina de ensamblaje: el ensamblaje terminado deja el troquel completo, y el troquel que controla la forma de la pieza también controla la posición de cada elemento insertado.
La regla de decisión es sencilla. El ensamblaje en matriz ofrece su mayor ventaja cuando los volúmenes son altos, el ensamblaje se ajusta dentro de un ancho de tira práctico y la unión se puede realizar con la ductilidad del material a medida que sale de la bobina. Para la familia de piezas correcta, elimina toda una clase de problemas de manipulación, alineación y mano de obra.
El ensamblaje dentro del troquel casi siempre se construye sobre una plataforma de troquel progresivo. La tira avanza a través de una secuencia de estaciones, cada una de las cuales realiza un paso: perforar un orificio piloto, dibujar una cavidad, recortar un contorno y luego, en la estación de ensamblaje, introducir una tuerca, un pasador o una pieza estampada secundaria en la característica formada. Una estación posterior estaca, riza o remacha el metal circundante para que el componente insertado no pueda moverse, y la estación final separa el conjunto completo de la tira.
Debido a que cada operación se registra contra el mismo troquel y la misma tira, la acumulación de tolerancias es mucho menor que cuando una pieza estampada suelta se reubica en un dispositivo de una máquina de ensamblaje. La secuenciación de estaciones también difiere entre matrices progresivas y de transferencia, lo que cambia la forma en que se organizan las estaciones de ensamblaje; el Comparación del estampado de metales progresivo y por transferencia. explica ambas arquitecturas y sus límites.
El replanteo interno es el mecanismo más común. Un punzón desplaza una pequeña porción de la pieza estampada sobre el componente insertado: por ejemplo, se empuja una tuerca o un pasador dentro de un bolsillo preformado y un punzón curva el borde del bolsillo para atraparlo. El replanteo funciona mejor en materiales dúctiles; El acero de alta resistencia o las piezas muy endurecidas pueden necesitar una estaca calentada o un interruptor para remachar.
El remachado y el remachado en matriz forman una unión mecánica permanente entre dos piezas de chapa metálica utilizando un pequeño juego de punzón y matriz dentro de la herramienta principal. En la estación se puede introducir un remache macizo o semitubular, o se puede remachar una pieza directamente en otra sin ningún tipo de fijación. Algunas matrices también integran soldadura láser para cerrar manguitos, pasadores de conector y anillos de rodamiento formados en estaciones anteriores, aunque la gestión del calor hace que sea la opción más exigente.
Los mecanismos se pueden combinar en una sola herramienta. La base del chasis de una computadora, por ejemplo, a menudo requiere varios sujetadores prensados en una sola pieza; herramientas como nuestra Molde de remachado automático para grandes bases de ordenadores. Realice múltiples operaciones de remachado en una sola pasada de prensa.
 Molde de remachado automático para proveedores de bases de máquinas de computadora grandes, compañía personalizada Shuangqisi es un molde de remachado automático para grandes proveedores y empresas de bases de máquinas informáticas en China, un molde de remachado automático personalizado para... Ver producto →
El beneficio más claro es que dos operaciones, más sus buffers y operadores, se agrupan en un solo ciclo de prensa. Para familias de piezas que de otro modo pasarían por una estación de remachado o de inserción de tuercas separada, la comparación del tiempo de ciclo es inequívoca.
| Métrica | Estampación más montaje por separado | Montaje en matriz |
|---|---|---|
| Tiempo de ciclo por pieza terminada | 4-8 s incluyendo traslado entre estaciones | 1-3 s a velocidad típica de estampado |
| Mano de obra directa | Operadores en prensa, contenedores y estación de ensamblaje. | Un operador observando el proceso de finalización del troquel |
| Trabajo en progreso | Lotes en espera entre operaciones | Parte completada en una sola pasada |
| control dimensional | El dispositivo de montaje define la posición de la articulación | Las estaciones de troquel definen la posición de la junta |
| Espacio de piso | Prensa más banco de montaje independiente | Una celda de prensa |
| Inversión en herramientas | Dos herramientas más accesorios. | Un troquel complejo, mayor coste de construcción |
| Mantenimiento | Prensa separada y herramienta de montaje. | Troquel único con más estaciones para dar servicio. |
Ahorro de tiempo de ciclo de 50 por ciento o más son realistas para piezas pequeñas, y el beneficio de calidad suele ser más valioso que el ahorro de tiempo. Cuando el punzón de estaca es guiado por el mismo conjunto de pilares que las herramientas de conformado, la alineación que sostiene el contorno de la pieza también sostiene la unión. No hay error de reubicación, por lo que las posiciones marcadas permanecen con la repetibilidad del propio troquel en lugar de con la repetibilidad combinada de un accesorio y una máquina de ensamblaje independiente.
En lo que respecta a los costos, la compensación es anticipada: el troquel cuesta más y lleva más tiempo construirlo que una simple herramienta de corte. Con un volumen suficiente, el mayor costo de la herramienta se recupera mediante una menor mano de obra y la eliminación de una máquina de ensamblaje separada. Los ingenieros de calidad también deben tener en cuenta que el ensamblaje dentro del troquel elimina por completo la transferencia de piezas; Cada movimiento a otro elemento presenta una posibilidad de daño, suciedad o desorientación.
El mismo principio se aplica a los subconjuntos de automóviles. Moldes progresivos para piezas de automoción. se presentan con estaciones de ensamblaje, sensores y requisitos de tonelaje planificados desde la primera revisión del diseño, por lo que el beneficio se integra en la herramienta en lugar de agregarse más adelante.
Moldes progresivos para piezas de automoción. Suppliers, Custom Company - Suzhou Shuang Shuangqisi es un proveedor y una empresa de moldes progresivos para piezas de automóviles en China, diseño de moldes progresivos personalizados para piezas de automóviles... Ver producto → El montaje interno no es una respuesta universal. Las herramientas son más complejas, por lo que la decisión práctica depende del volumen, la geometría de la pieza y cómo la planta ya organiza su trabajo de ensamblaje.
El principal riesgo de calidad en un proceso de ensamblaje interno es la falta de un componente o su ubicación incorrecta. Un problema de alimentación que pasa desapercibido durante unos pocos golpes de prensa puede dañar la matriz, razón por la cual las herramientas bien construidas incluyen detección en cada estación de ensamblaje: un sensor de tuerca faltante, una sonda de desplazamiento en el punzón o un monitor de fuerza que señala una unión hecha con el espesor de material incorrecto.
Las tolerancias que importan son las que definen el ensamblaje final, no la pieza bruta. Las posiciones estacadas normalmente se mantienen en unas pocas centésimas de milímetro porque el punzón y las superficies de posicionamiento se asientan en el mismo conjunto de matrices; la perpendicularidad y la planitud de un sujetador insertado permanecen al nivel de la alineación del propio troquel. Esto es importante especialmente en carcasas electrónicas y piezas portadoras de corriente, donde un pequeño error de posición se convierte en un problema de contacto o aislamiento. las razones ¿Por qué las matrices de estampado electrónico exigen tolerancias más estrictas? aplicar con aún más fuerza cuando se agregan estaciones de ensamblaje a esos troqueles.
Una celda de ensamblaje interna rara vez funciona sola. La prensa es alimentada por una línea de bobinas, los conjuntos terminados son controlados por sensores y los robots orientan las piezas para empaquetarlas o para la siguiente operación de soldadura. Según nuestra experiencia, el troquel y la automatización que lo rodea deben diseñarse como un solo sistema: la alimentación de tiras, la lubricación, el recuento de piezas y el rechazo de defectos deben coincidir con el paso del troquel y el tiempo del ciclo.
Aquí es donde un fabricante de troqueles con experiencia en automatización crea el mayor valor. Nuestro implementación de automatización de estampado En proyectos recientes hay un ejemplo concreto: el diseño de matrices, el control de la prensa y el equipo de manipulación se coordinaron en un solo cronograma. Equipos de automatización de estampado. como alimentadores de carrete, apiladores y detección en prensa se pueden especificar junto con el troquel desde el principio, lo que evita las sorpresas en el tiempo de ciclo y el diseño que aparecen cuando se actualiza la automatización después de construir la herramienta.
Proveedores de equipos de automatización de estampado, empresa personalizada - Molde Suzhou Shuangqisi Shuangqisi es una empresa y proveedor de equipos de automatización de estampado en China, diseño y fabricación de equipos de automatización de estampado personalizados. Ver producto → Cuando compara el ensamblaje dentro del troquel con un proceso de estampado más ensamblaje, base la decisión en Costo total por pieza terminada en el volumen planificado. , no en tarifas por hora de prensa. Pregunte al fabricante de troqueles cómo se maneja la detección de componentes faltantes, a cuántas estaciones se puede acceder para su instalación y reparación, y qué utilización de tira queda después de agregar las estaciones de ensamblaje. Solicite también ver una herramienta de ensamblaje similar: la diferencia entre una matriz diseñada para ensamblaje y una matriz de corte con una estación de remachado atornillada se nota en el tiempo de prueba y en el mantenimiento a largo plazo.
El punto de partida práctico es un dibujo de la pieza y una previsión del volumen. Con esos dos documentos, un fabricante de matrices puede estimar el diseño de la tira, el tonelaje de la prensa y el costo adicional de las estaciones de ensamblaje. Para las piezas que se ajustan al proceso, el ensamblaje en matriz es una de las formas más confiables de eliminar la mano de obra, la manipulación y la acumulación de tolerancias de un producto estampado.
En 22 programas globales de nivel 1, las piezas estampadas para asientos de automóviles diseñadas con precisión y entregadas a través de sistemas avanzados de matriz progresiva superan consistentemente a los componentes convencionales en reducción de peso, integridad de la soldadura y resistencia a la fatiga a largo plazo. Los últimos análisis de adquisiciones de Suzhou Shuangqisi confirman un cambio radical en el valor para los compradores de asientos para automóviles.
La industria de los asientos para automóviles está siendo testigo de un cambio fundamental, y en su esencia están piezas de estampado de asientos de coche que debe satisfacer demandas cada vez más estrictas de aligeramiento, resistencia a impactos y rentabilidad. Desde soportes para asientos reclinables y palancas de ajuste de altura hasta intrincados paneles de protección lateral y marcos de respaldo, estos componentes metálicos estampados forman la columna vertebral estructural de cada asiento de vehículo moderno. Suzhou Shuangqisi Mould Equipment Co., Ltd., con más de 18 años de experiencia dedicada en estampado de troqueles progresivos y de transferencia de alta precisión, suministra piezas críticas de estampado de asientos de automóviles a OEM globales e integradores de asientos de nivel 1. A medida que la electrificación lleva la reducción del peso de los vehículos al extremo y las características de confort se multiplican, las especificaciones para estos estampados han aumentado dramáticamente. Este artículo ofrece un análisis sin precedentes centrado en las adquisiciones, equipando a los compradores B2B con los datos, la información sobre costos ocultos y el marco de evaluación de proveedores necesarios para obtener con confianza componentes de estampado de asientos para automóviles de próxima generación.
La envolvente de rendimiento de lo moderno piezas de estampado de asientos de coche se define por la selección del material y la precisión del proceso de conformado. El equipo de ingeniería de Shuangqisi ha perfeccionado tres pilares tecnológicos centrales que impactan directamente en la calidad de las piezas, la vida útil de las herramientas y el costo por pieza para programas de asiento de gran volumen.
Límite elástico de grado 340–550 MPa, lo que permite estampar piezas de asientos de automóviles con marcos de asientos de calibre más delgado sin sacrificar el rendimiento en caso de colisión. Shuangqisi logra una conformabilidad consistente a través de radios de matriz optimizados y control de permanencia de la servoprensa, reduciendo la recuperación elástica a <0,08 mm.
Piezas complejas de estampado de asientos de automóviles, como soportes multiplanares, se producen en una sola pasada de prensa con estaciones integradas de roscado, remachado y acuñación. Esto reduce las operaciones secundarias hasta en un 40 % y garantiza una repetibilidad dimensional del 100 %.
Desde el recubrimiento con escamas de zinc (GEOMET) hasta el recubrimiento electroforético (E-coat), Shuangqisi aplica líneas de postratamiento automatizadas integradas con celdas de estampado. Esto ofrece una resistencia a la niebla salina de 720 horas para las piezas estampadas expuestas de los asientos del automóvil, fundamental para una durabilidad a largo plazo.
La siguiente tabla compara los indicadores clave de rendimiento de un soporte lateral típico del respaldo del asiento (HSLA 420 de 1,6 mm) fabricado con estampado convencional versus el sistema de matriz progresiva de alta precisión de Shuangqisi para componentes de estampado de asientos automotrices .
Las decisiones de adquisición basadas únicamente en el costo por pieza a menudo pasan por alto factores críticos del ciclo de vida. Las siguientes métricas ocultas, derivadas de los datos de producción de Shuangqisi en 2025 en 18 programas activos de piezas de estampado de asientos para automóviles, revelan dónde reside el verdadero valor.
Índice basado en datos agregados de Shuangqisi 2025 de 18 programas de piezas de estampado de asientos de automóviles; los valores más altos indican un rendimiento superior.
La cartera de Shuangqisi de piezas de estampado de asientos de coche abarca múltiples segmentos de vehículos. El siguiente desglose refleja la distribución de ingresos de 2025 por aplicación, destacando el predominio de los asientos para automóviles de pasajeros y el rápido crecimiento de los programas específicos para vehículos eléctricos.
Distribución de ingresos de piezas de estampado de asientos de automóvil de Suzhou Shuangqisi 2025 por segmento de aplicación de vehículos.
Basado en la colaboración de Shuangqisi con equipos de adquisiciones de fabricantes de asientos globales, hemos elaborado un proceso práctico de seis pasos para evaluar y seleccionar el óptimo. componentes de estampado de asientos automotrices proveedor y al mismo tiempo minimizar el coste total de propiedad.
Trace el recorrido del ajustador del asiento, las trayectorias de carga de choque y los ciclos de fatiga. Para piezas estampadas de asientos de automóviles, como placas de sillones reclinables, especifique el límite elástico y el alargamiento requeridos. Los ingenieros de aplicaciones de Shuangqisi pueden desarrollar conjuntamente el grado y el espesor del material para optimizar el peso frente a la resistencia.
Para volúmenes superiores a 200.000 piezas/año, el estampado progresivo produce el costo unitario más bajo. El diseño de matriz basado en simulación de Shuangqisi reduce las iteraciones de desarrollo y ofrece piezas estampadas de asientos de automóvil completamente recortadas y listas para ensamblar directamente desde la prensa.
Más allá del precio por pieza, incluya la amortización de herramientas, la tasa de desechos, los costos de recubrimiento y la logística. El análisis del TCO de Shuangqisi para un soporte de respaldo de asiento típico muestra un costo a 5 años un 18% menor en comparación con las fuentes de estampado convencionales, impulsado por un mayor rendimiento del material y una mayor vida útil de la herramienta.
Asegúrese de que el proveedor tenga la certificación IATF 16949 vigente y pueda admitir presentaciones completas de PPAP Nivel 3. Shuangqisi proporciona diseños dimensionales completos, certificados de materiales y estudios de capacidad para cada número de pieza de estampado de asientos de automóvil, con una tasa de PPAP puntual del 99,4 %.
Analice la densidad del embalaje, las opciones de contenedores retornables y la integración de EDI. El anidamiento ligero de piezas estampadas de asientos de automóviles puede aumentar la utilización del contenedor en un 30%, lo que reduce los costos de flete. Shuangqisi apoya la entrega JIT a los principales centros automotrices.
Aclare la propiedad de los activos de herramientas, las responsabilidades de mantenimiento y el soporte de cambios de ingeniería. Shuangqisi ofrece modelos flexibles que incluyen herramientas propiedad del cliente con acuerdos de mantenimiento de por vida, lo que garantiza el suministro continuo de piezas estampadas para asientos de automóvil durante la vida útil del programa del vehículo.
En el ámbito crítico para la seguridad de los asientos para el automóvil, piezas de estampado de asientos de coche están sujetos a estrictos estándares regulatorios y específicos de OEM. El sistema de gestión integrado de Shuangqisi garantiza el pleno cumplimiento y trazabilidad desde la materia prima hasta la pieza terminada.
Cumplimiento completo de la auditoría de proceso con los últimos estándares de gestión de calidad automotriz. Se establecen PFMEA y Planes de Control para cada número de pieza de estampado de sillas de auto, con revalidación anual.
El escaneo 3D en proceso y la CMM puente con precisión de 1,9 µm garantizan que cada característica de las piezas complejas de estampado de asientos de automóviles cumpla con las indicaciones de GD&T. Se proporcionan informes dimensionales completos.
Todos los recubrimientos y materiales cumplen con las regulaciones de vehículos al final de su vida útil (ELV) y REACH de la UE. Se admite el envío de datos IMDS para cada componente de estampado de asientos de automóvil suministrado.
La evidencia es clara: piezas de estampado de asientos de coche Ya no son artículos básicos sino una palanca estratégica para la reducción de costos, el ahorro de peso y la eficiencia del ensamblaje. Suzhou Shuangqisi Mould Equipment Co., Ltd. ha demostrado a través de décadas de experiencia dedicada en estampado automotriz que las herramientas de precisión, el procesamiento avanzado de materiales y los rigurosos sistemas de calidad pueden convertir un simple soporte en una ventaja competitiva. Con una reducción del 19 % en los costos de ensamblaje, una mejora del 27 % en la durabilidad y tiempos de entrega de PPAP que superan consistentemente los promedios de la industria, nuestros componentes de estampado de asientos automotrices capacitar a los proveedores de nivel 1 y a los OEM para satisfacer las demandas cambiantes de los interiores de vehículos de próxima generación. Ya sea que esté lanzando una nueva plataforma de asientos, racionalizando su base de suministro o diseñando un marco de asiento liviano específico para vehículos eléctricos, lo invitamos a aprovechar nuestro enfoque impulsado por la ingeniería y nuestras capacidades de fabricación integradas.
Comuníquese con el equipo automotriz de Shuangqisi para obtener una revisión DFM integral, una estimación del costo objetivo y una muestra del componente de su asiento dentro de 10 días hábiles.
Equipo de moldeo Co., Ltd. de Suzhou Shuangqisi | Certificado IATF 16949:2016 | [email protected] |
© 2026 Suzhou Shuangqisi Mould Equipment Co., Ltd. Todos los derechos reservados. Contenido para profesionales de adquisiciones automotrices. Especificaciones sujetas a cambios; verificar con hojas de datos de ingeniería actuales.

Copyright © Suzhou Shuangqisi Mold Equipment Co., Ltd. Todos los derechos reservados. Empresa de estampación de metal embutido profundo